Muster auf Lager · Antwort innerhalb von 12 Stunden. Angebot anfordern →
| Artikel | Wert oder Quelle |
|---|---|
| Prüfstrom für den Kontaktwiderstand | Nicht mehr als 100 mA bei einer Prüfspannung von höchstens 20 mV (IEC 60512-2-1, Prüfung 2a) |
| Crimpzugkraft | Entnommen aus der Tabelle der Norm für den Leiterquerschnitt, zum Beispiel 70 lb bei 12 AWG (Referenzwert gemäß UL 486A-486B) |
| IP-Teststatus | Vom Hersteller angegebener Zustand: gepaart, ungepaart oder verschlossen |
| IP68-Prüfbedingungen, M686-Anschlusskasten-Serie | 2 m für 120 Stunden, wie für diese Serie angegeben |
| Einsteckkraft, CN-Serie | 75 N oder weniger |
| Zuchtzyklen, CN-Serie | 500 oder mehr vor dem Austausch |
| Öffnung der Verkleidung, CN06 | 18 mm, Toleranz ±0,1 mm |
| Was man aufbewahren sollte | Ein signiertes Protokoll pro Probe und pro Charge |
Die Kriterien stammen aus drei Quellen, wobei die Reihenfolge entscheidend ist: ein Wert aus dem Datenblatt, eine Toleranzangabe aus der Zeichnung sowie Ihre eigenen Anmerkungen zu dem tatsächlich verwendeten Kabel, der tatsächlich zu bohrenden Platte und der Umgebung, in der der Steckverbinder eingesetzt wird. Notieren Sie diese, bevor das Steckverbinder-Muster ausgepackt wird, denn wer sie festhält, bestimmt das Ergebnis. Wo das Datenblatt keine Angaben enthält, vereinbaren Sie den Wert schriftlich vor der Bestellung. Ein Wert, der nach einem Ausfall am Arbeitstisch erfunden wird, ist ein Wert, den niemand akzeptieren wird.
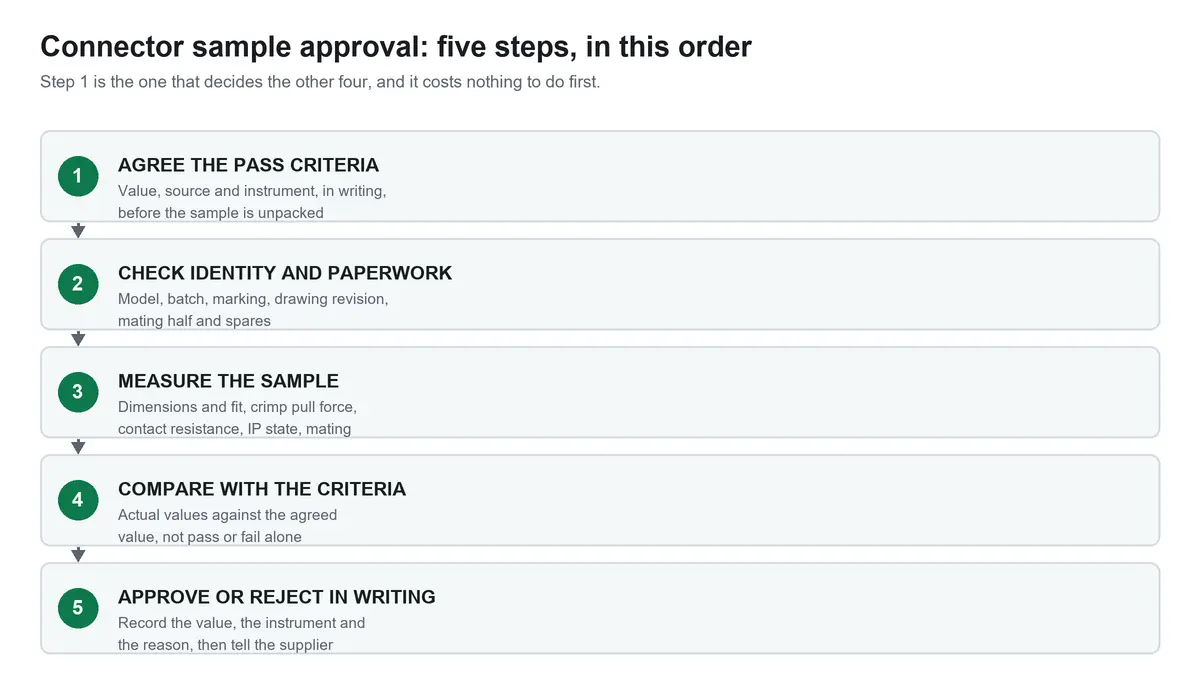
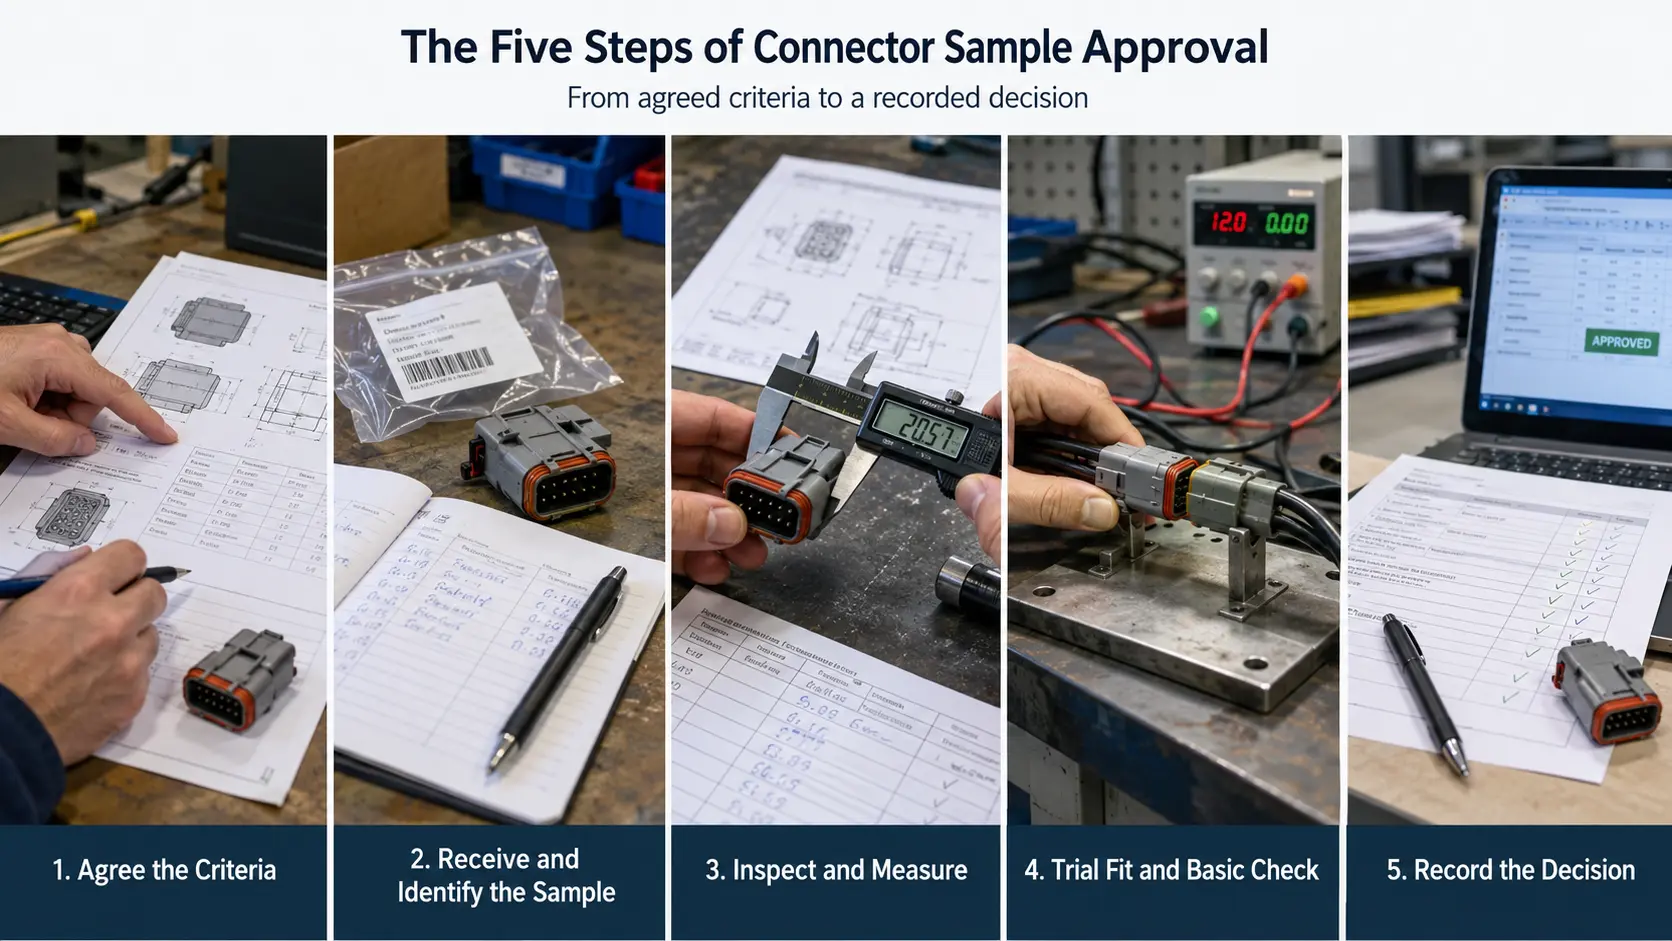
Die fünf Schritte der Freigabe einer Steckverbinderprobe – von den vereinbarten Kriterien bis zur protokollierten Entscheidung
Anhand der Kriterien wird auch festgelegt, welche Prüfungen relevant sind. Bei einer Probe für einen versiegelten Außenbereich muss der IP-Schutzgrad bestätigt werden, bei einem Schaltschrankbau müssen Sitz, Verriegelung und Kabeleinführung geprüft werden, und bei einem vor Ort gecrimpten Bauteil muss die Anschlussschnittstelle geprüft werden.
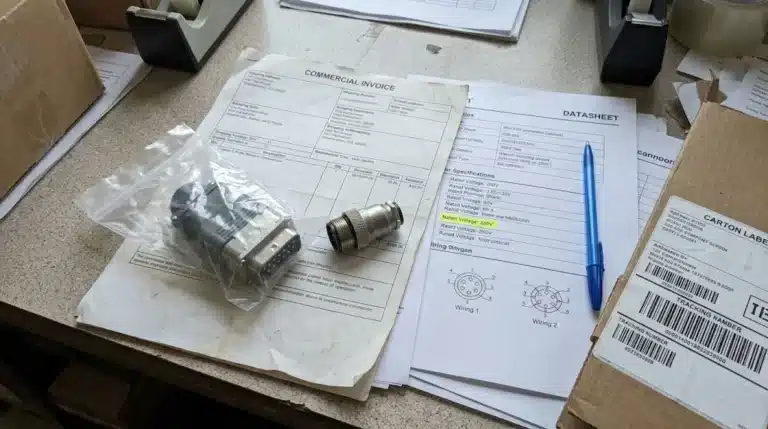
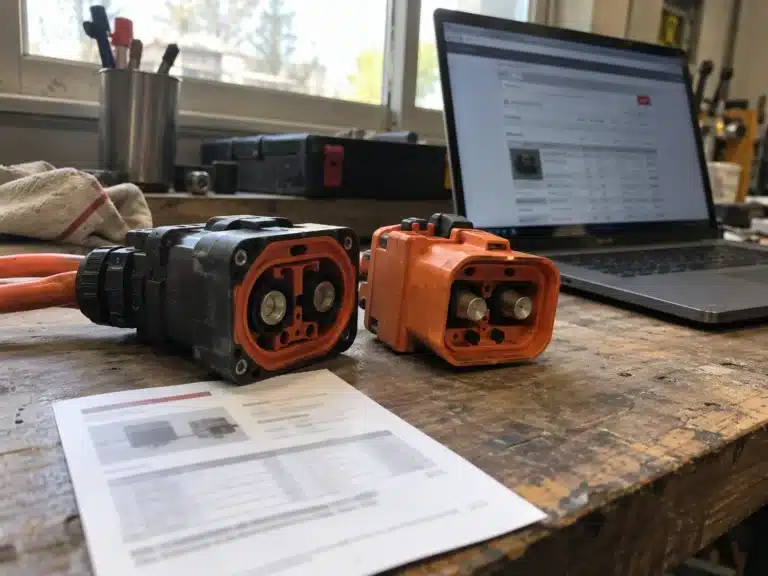
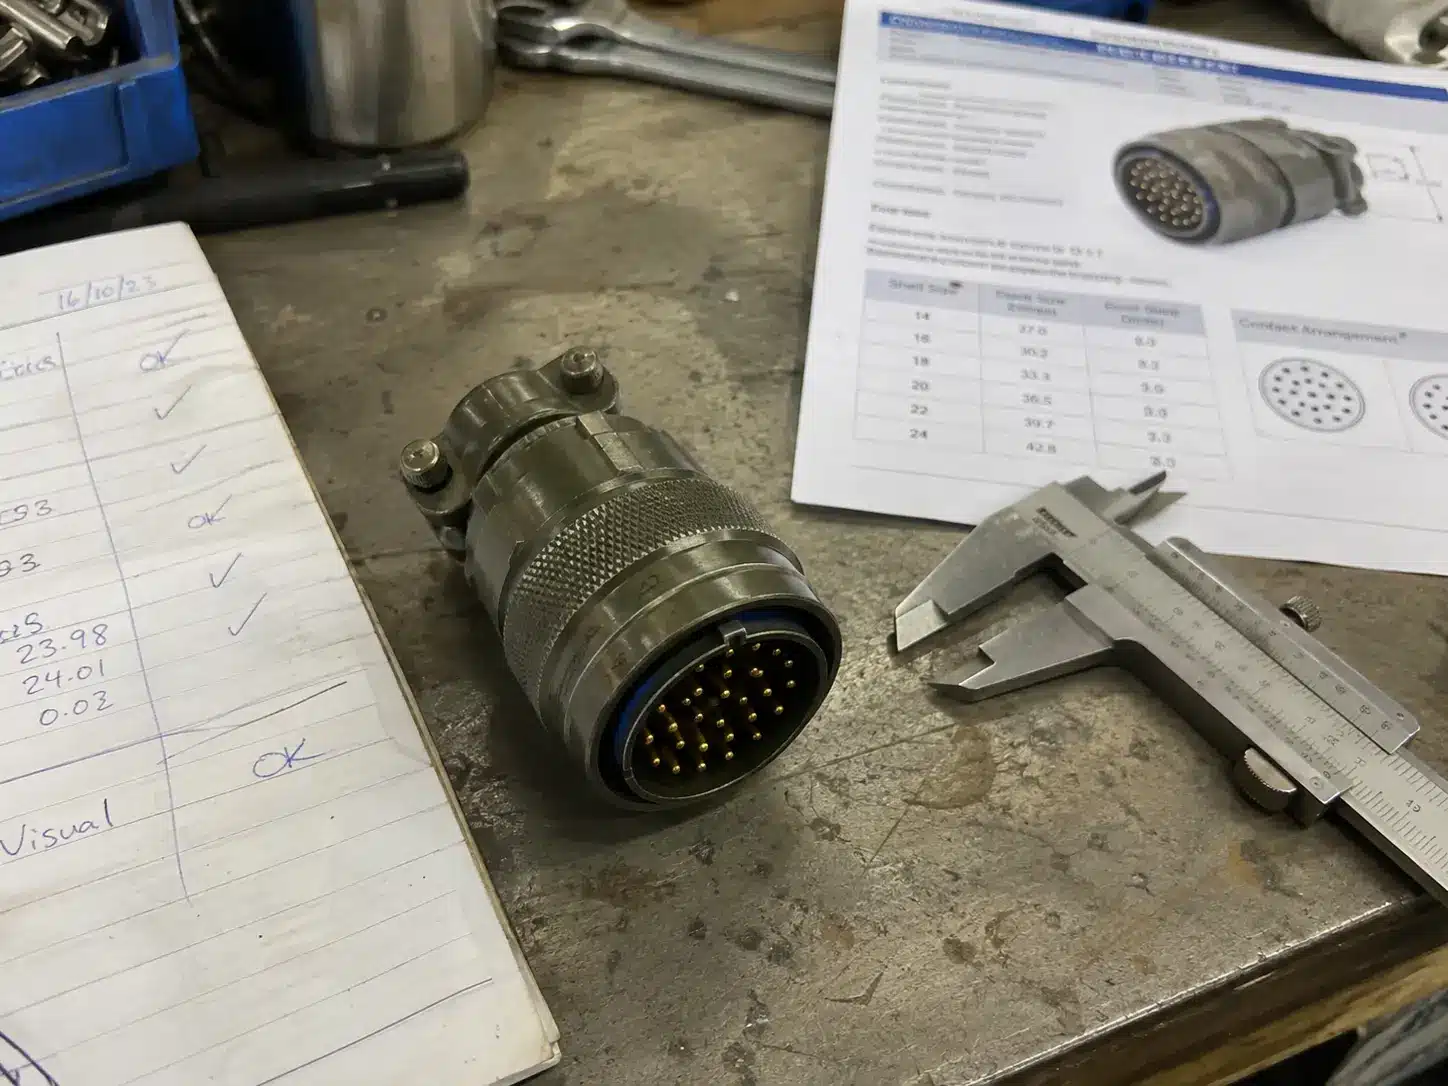
Überprüfen Sie die Unterlagen, bevor das Steckverbinder-Muster auf den Prüfstand kommt, denn ein falsches Teil macht die gesamte Sitzung zunichte. Auf der Verpackung sollten das Modell, der Datumscode oder die Chargennummer sowie die Menge angegeben sein, und die Unterlagen sollten mit dem erhaltenen Teil übereinstimmen: die für dieses Modell relevante Version des Datenblatts, die Maßzeichnung und alle Prüfberichte, die der Lieferant dafür vorlegt. Falls der Steckverbinder als eine Hälfte eines Paares geliefert wird, fragen Sie nach der passenden Gegenhälfte zusammen mit dem Muster, da die Passgenauigkeit, die über die Freigabe entscheidet, auf dem Paar basiert.
Fragen Sie nach einer Ersatzdichtung oder -stopfbuchse in der von Ihnen angegebenen Ausführung sowie nach der entsprechenden Klemme für den Leiter, den Sie crimpen möchten. An einem schraubenloser, wasserdichter Steckverbinder Da sich der Kontakt im Gehäuse befindet, ist für ein Steckverbinder-Muster nicht die Klemme, sondern die Dichtung das entscheidende Ersatzteil. Kleine Zubehörteile entscheiden häufiger über die Zulassung als das Gehäuse selbst: Eine Dichtung, deren Durchmesser um eine Stufe vom Manteldurchmesser abweicht, oder ein Anschluss, der nicht für die jeweilige Aderklasse geeignet ist, verwandeln ein gutes Steckverbinder-Muster in ein aussortiertes Exemplar. Wenn das Produkt als Kabelkonfektion geliefert wird, sollten Sie sicherstellen, dass die Konfektionszeichnung, die Länge und die Kennzeichnung in den Unterlagen vermerkt sind und nicht nur per E-Mail vereinbart wurden.
| Was ist zu prüfen? | Instrument | Woher die Grenze stammt |
|---|---|---|
| Öffnungen und Befestigungslöcher in der Blende | Schieblehre, Stifte | Zeichnung, z. B. 18 mm ±0,1 mm an der Öffnung CN06, 4 × M4-Befestigung |
| Kombination aus Reise und ausreichenden Sitzplätzen | Tiefenmesser, Sichtmarkierung | Zeichnung oder Passprüfung anhand der Gegenhälfte |
| Funktionen zur Eingabe und Codierung | Visuell, dann ein bewusster Versuch, die Paare falsch zuzuordnen | Unentschieden, dazu ein Partner-Test mit der falschen Hälfte |
| Zustand von Gewinden und Befestigungselementen | Gewindelehre, Drehmomentschlüssel | Datenblatt oder Zeichnung zur Befestigung |
| Kabelverschraubungsserie passend zu Ihrer Ummantelung | Bremssattel an der Hülse befestigen, dann zusammenbauen | Datenblatt: Dichtungsauswahl nach tatsächlichem Außendurchmesser |
| Kennzeichnung und Etiketten | Visuelle Darstellung gegen die Anordnung | Zeichnung, Packliste, Etikettenentwurf |
Messen Sie das Steckverbinder-Musterteil mit dem Kabel, das Sie verwenden möchten. Ein Dichtungsbereich, der auf dem Papier gut aussieht, kann bei einem steifen oder unrunden Mantel dennoch schlecht passen – und das zeigt sich bereits nach fünf Minuten auf dem Prüfstand und nicht erst durch eine Reklamation aus der Praxis. Prüfen Sie gleichzeitig die Gegenstückhälfte, denn entscheidend ist die Passform des Paares, nicht das einzelne Teil, das Sie in der Hand halten.
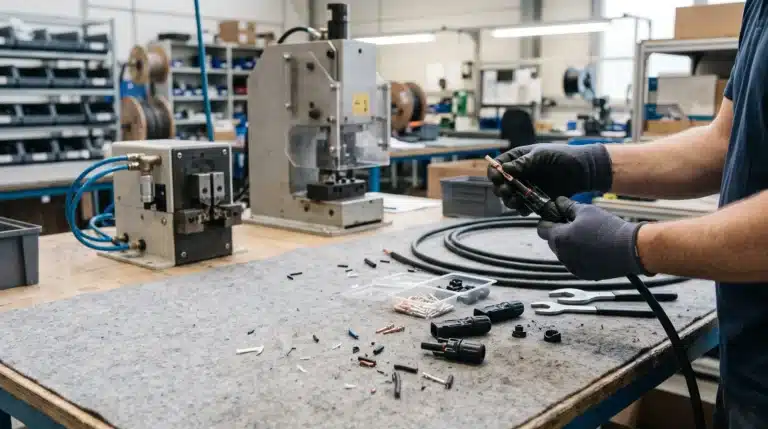
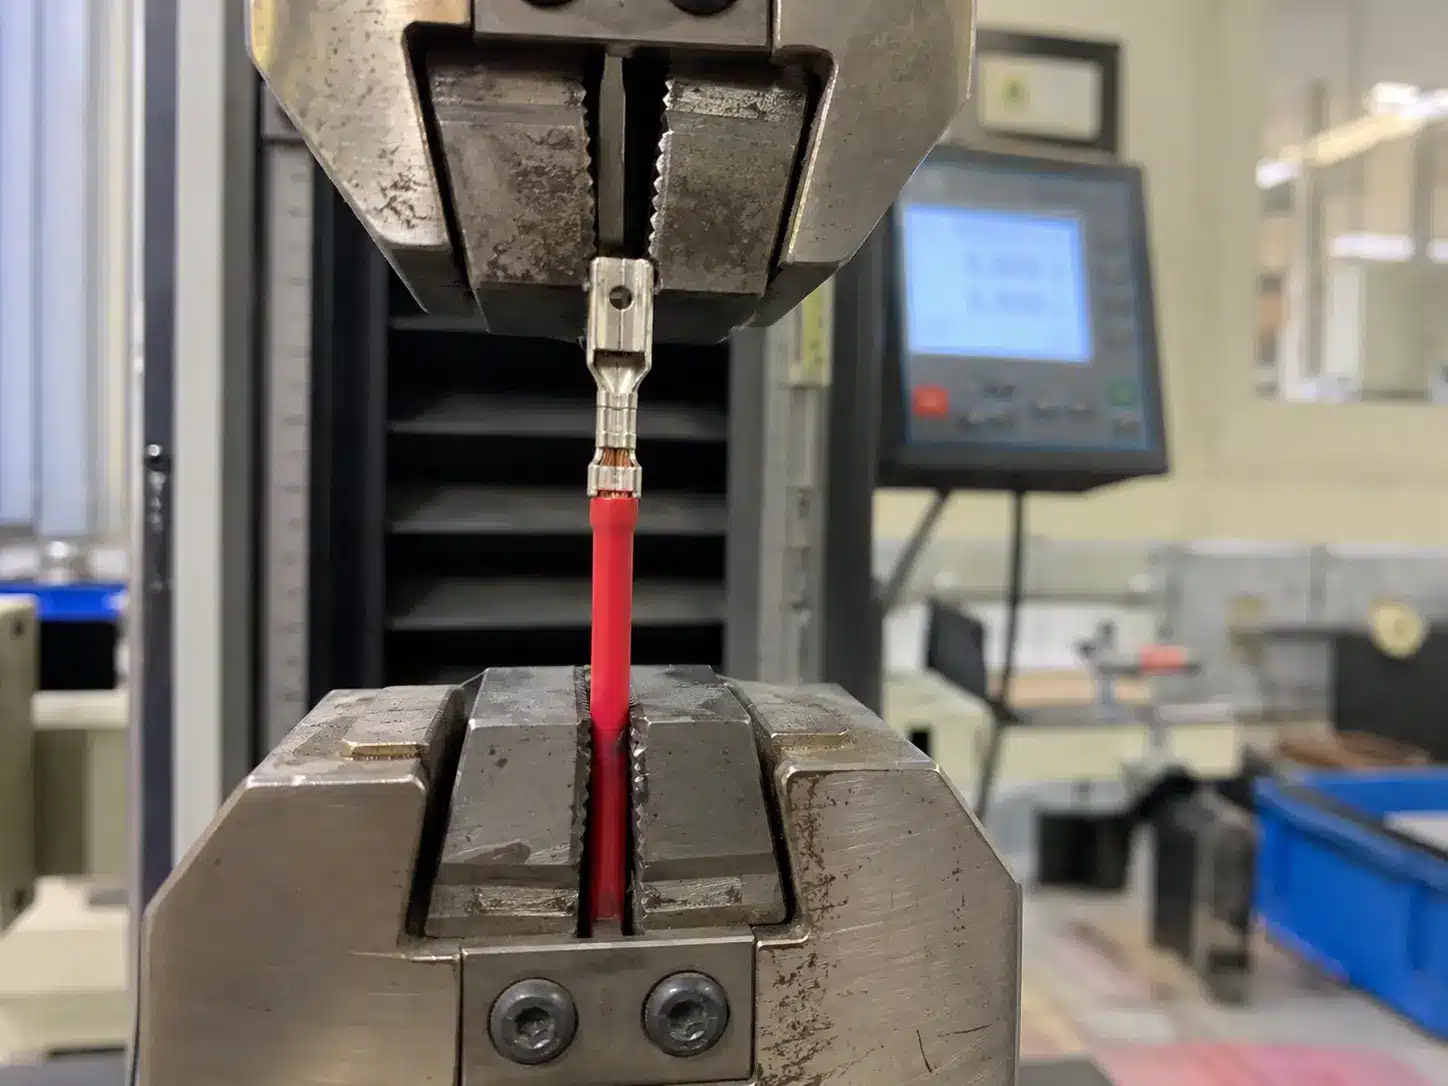
Führen Sie den Zugversuch an einem Steckverbinder-Muster durch, dessen Verlust Sie verkraften können, da er mit einem Ergebnis und einem zerstörten Prüfling endet. Ziehen Sie entlang der Achse des Leiters, halten Sie die Belastung eine Minute lang aufrecht und achten Sie auf Verrutschen, Litzenbruch oder jegliche Bewegung an der Klemme. An einem MC4-Solarstecker Die Belastung wirkt auf die Crimpverbindung im Gehäuse und nicht auf die Hülse, weshalb die Anschlüsse und die Matrize wichtiger sind als die Bezeichnung auf dem Gehäuse. Die veröffentlichten Richtwerte richten sich nach dem Leiterquerschnitt; in der folgenden Tabelle sind die gängigen Werte aus der UL-Sicherheitsprüfung.
| Leiterquerschnitt | Referenzzugkraft (Tabelle UL 486A–486B) |
|---|---|
| 18 AWG | 20 Pfund |
| 16 AWG | 30 Pfund |
| 14 AWG | 50 Pfund |
| 12 AWG | 70 Pfund |
| 10 AWG | 80 Pfund |
| 6 AWG | 100 Pfund |
| 4 AWG | 140 Pfund |
| 1 AWG | 200 Pfund |
Zwei Hinweise: Der anzuwendende Wert hängt von der Leiterklasse und der Anschlussart ab; beziehen Sie sich daher auf die Tabelle für die von Ihnen gekaufte Ausführung und nicht auf die nächstgelegene Zeile. Bei metrischen Kabelklassen befolgen Sie bitte den Index der Norm (IEC 60352-2 für Crimpverbindungen). Zweitens: Da ein Zugversuch das Prüfstück zerstört, nehmen Sie ein Stück aus der Kabelrolle heraus und notieren Sie sich, um welches es sich handelt.
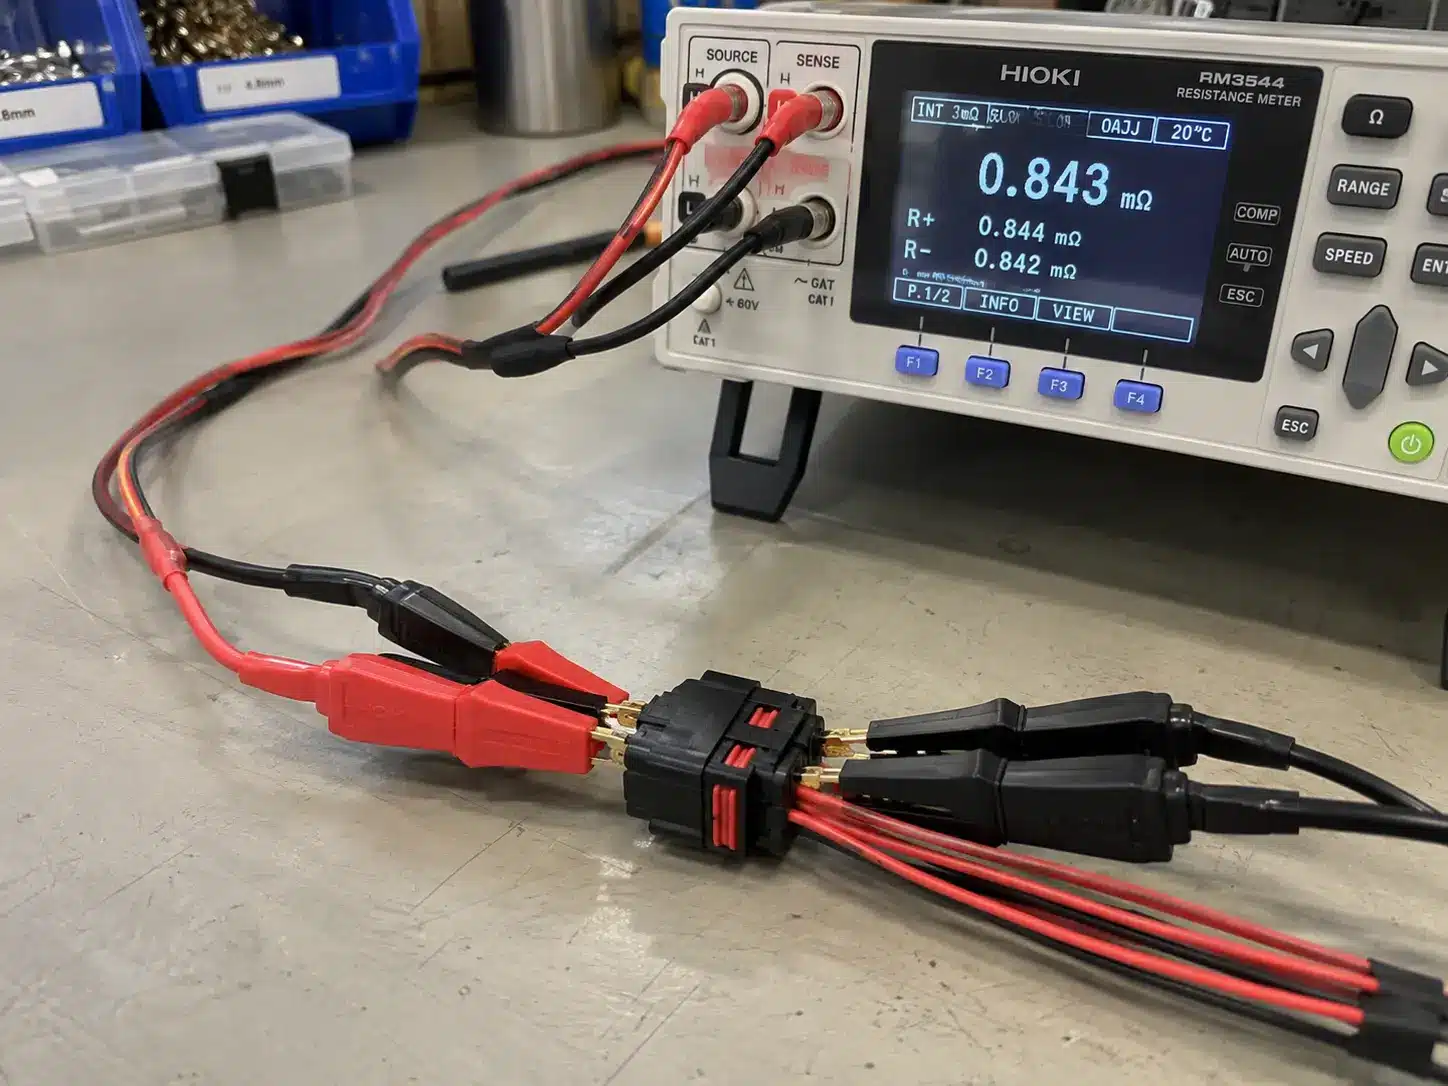
Zwei Prüflabore können bei ein und demselben Steckverbinder-Muster zu unterschiedlichen Ergebnissen kommen, wobei dies in der Regel eher auf die Methode als auf das Produkt zurückzuführen ist. IEC 60512-2-1 definiert das Millivolt-Verfahren: Der Prüfstrom darf höchstens 100 mA und die Prüfspannung höchstens 20 mV betragen. Der Kontakt bleibt während des Anlegens der Spannung ungestört, und der Messwert entspricht dem Mittelwert aus einer Vorwärts- und einer Rückstrommessung. Die Prüfspannung bleibt niedrig, damit der Isolationsfilm auf dem Kontakt nicht durch die Messung selbst zerstört wird, was einen schlechten Kontakt vortäuschen würde.
Ein Zweileiter-Multimeter-Messwert beinhaltet den Widerstand der Messleitungen und der Messspitzen, der oft größer ist als der Kontaktwiderstand, den Sie messen möchten. Verwenden Sie eine Vierleiter- oder Differenzmessung, ziehen Sie den Kabel- und Vorrichtungswiderstand ab, wenn die Messpunkte nicht direkt zugänglich sind, und notieren Sie den korrigierten Wert. Vergleichen Sie das Ergebnis mit dem Datenblatt. Die CN-Serie weist bei den kleineren Modellen einen Kontaktwiderstand von 0,2 mΩ oder weniger und bei den größeren Modellen von 0,5 mΩ oder weniger auf, gemessen bei 100 mA. Ein Messwert im Bereich von einigen zehn Milliohm deutet eher auf ein Problem mit der Crimpverbindung, dem Sitz oder der Halterung hin als auf ein Materialproblem.
Da für die Temperaturerhöhung eine Lastbank und stabile Umgebungsbedingungen erforderlich sind, führen die meisten Käufer diesen Test nur am Erstmuster durch und nicht an jedem einzelnen Steckverbinder-Muster. Der Strom, das Kabel und der Kontaktwiderstand bestimmen den Messwert, und der Sinn einer frühzeitigen Messung besteht darin, ein Steckverbinder-Muster zu erkennen, das sich stärker erwärmt, als es die Nennwerte vermuten lassen.
IEC 60529 legt den Code fest, und der Hersteller gibt die Tiefe und die Dauer an. Dieser eine Satz erklärt die meisten Unstimmigkeiten bezüglich der Schutzart: IP68 auf einem Muster bedeutet den vom Lieferanten angegebenen Zustand, nicht ein uneingeschränktes Versprechen, und ein zweites Muster kann denselben Code tragen, hinter dem jedoch ein anderer Zustand steht. Lesen Sie also die Bedingungen, bevor Sie einen Test planen.
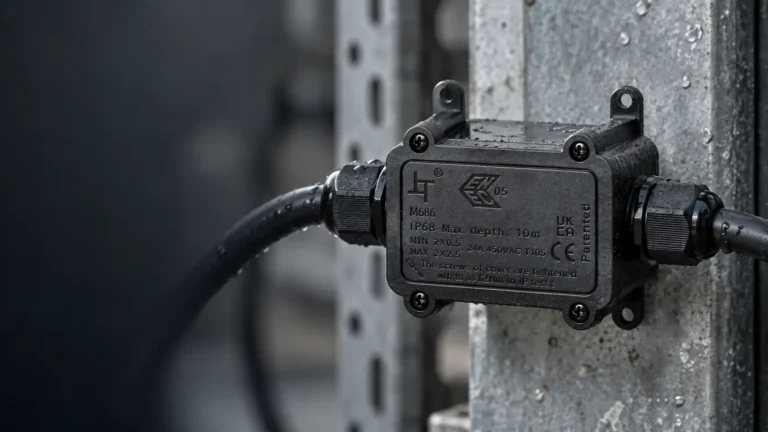
Ein als „Mated Pair“ zertifiziertes Muster gilt nicht automatisch als nicht verbunden, eine auf einer Platine montierte Hälfte ist nicht dasselbe wie eine Kabelbaugruppe, und ein ungenutzter Anschluss benötigt eine Abdeckung, um die Nennleistung aufrechtzuerhalten. Ein Wasserdichte Anschlussdose nach Schutzklasse IP68 ist ein anderes Prüflabor für ein Steckverbinder-Prüfstück: eine Dichtung, mehrere Kabeleinführungen und ein Deckel, der sich im Betrieb öffnen lässt.
Unsere eigenen deklarierten Bedingungen folgen diesem Muster: Die CN-Serie erfüllt die Schutzart IP67 im gesteckten Paar., und die Die Anschlussdosen der Baureihe M686 weisen eine angegebene Betriebsdauer von 2 m über 120 Stunden auf.
Sofern es Ihr Verfahren zulässt, tauchen Sie die montierte Probe unter, bevor Sie eine Stunde mit Messungen verbringen, denn eine falsch angebrachte Dichtung macht sich im Wasser weitaus früher bemerkbar als in den Messwerten. Achten Sie auf geringe Wassertiefe, trocknen Sie das Bauteil vor dem Öffnen ab und prüfen Sie die Dichtung und den Anschluss auf Feuchtigkeit. Betrachten Sie das Ergebnis als Qualitätskontrolle Ihrer Montage, nicht als Wiederholung der Typprüfung.
Setzen Sie die beiden Hälften zusammen, bevor Sie sich auf ein einzelnes Maß verlassen, da das Zusammenfügen das Gehäuse, die Kontakte und die Verriegelung in einer einzigen Bewegung beansprucht. Setzen Sie die Hälften von Hand zusammen, tasten Sie den Punkt ab, an dem die Verriegelung einrastet, und überprüfen Sie den vollständigen Sitz anhand einer Markierung oder einer Spaltprüfung. Versuchen Sie anschließend, die falschen Hälften miteinander zu verbinden: Ein Steckverbinder-Muster, dessen Codierung eine falsche Verbindung auf dem Prüfstand zulässt, wird dies auch nachts in einem Schaltschrank zulassen. Das Lösen sollte bewusst und von Hand mit dem vom Design vorgesehenen Werkzeug möglich sein; bringen Sie die im Datenblatt angegebene Sicherungsnummer neben dem Prüfstand an, wenn der Steckverbinder an einer beweglichen Baugruppe sitzt.
Schließen Sie einen Steckverbinder niemals unter Last an oder trennen Sie ihn, und vergewissern Sie sich vor jeder Messung an einer installierten Strangleitung, dass keine Spannung anliegt. Eine unter Spannung stehende Gleichstrom-Strangleitung verwandelt einen Messschieber im Prüfstand in einen Lichtbogen – und kein Messergebnis ist das wert.
| Artikel | Was soll aufgezeichnet werden? | Warum das später wichtig ist |
|---|---|---|
| Identität | Modell, Serie, Datumscode oder Charge, Lieferant | Ordnet das Ergebnis den tatsächlich erhaltenen Teilen zu |
| Quelle der Kriterien | Revisionsnummer des Datenblatts, Zeichnungsnummer, vereinbarter Wert | Zeigt, anhand welcher Kriterien das Steckverbinder-Muster bewertet wurde |
| Maße | Tatsächliche Werte, nicht nur „bestanden“ oder „nicht bestanden“ | Damit können Sie die nächste Charge mit dieser vergleichen |
| Instrumente | Messschieber, Zugprüfgerät, Milliohm-Messgerät mit Modellangabe | Sorgt dafür, dass das Ergebnis von einer anderen Person reproduziert werden kann |
| Ergebnis | Bestanden, nicht bestanden oder unter Auflagen bestanden | Übermittelt die Genehmigungsentscheidung und etwaige Ansprüche |
| Aktion | Genehmigen, überarbeiten, ablehnen, neues Muster anfordern | Schließt den Prozess mit dem Lieferanten schriftlich ab |
Notieren Sie das Ergebnis auch dann, wenn die Probe den Test besteht, denn diese Werte dienen als Referenz für jede nachfolgende Charge. Wenn die Produktionscharge eintrifft, können Sie anhand derselben Messungen an einigen wenigen Teilen feststellen, ob der Prozess stabil geblieben ist, und wenn ein Teil im Einsatz ausfällt, erfahren Sie anhand der Aufzeichnungen, welche Maße das freigegebene Teil tatsächlich aufwies. Halten Sie das Formular so kurz, dass es direkt am Arbeitsplatz ausgefüllt werden kann.
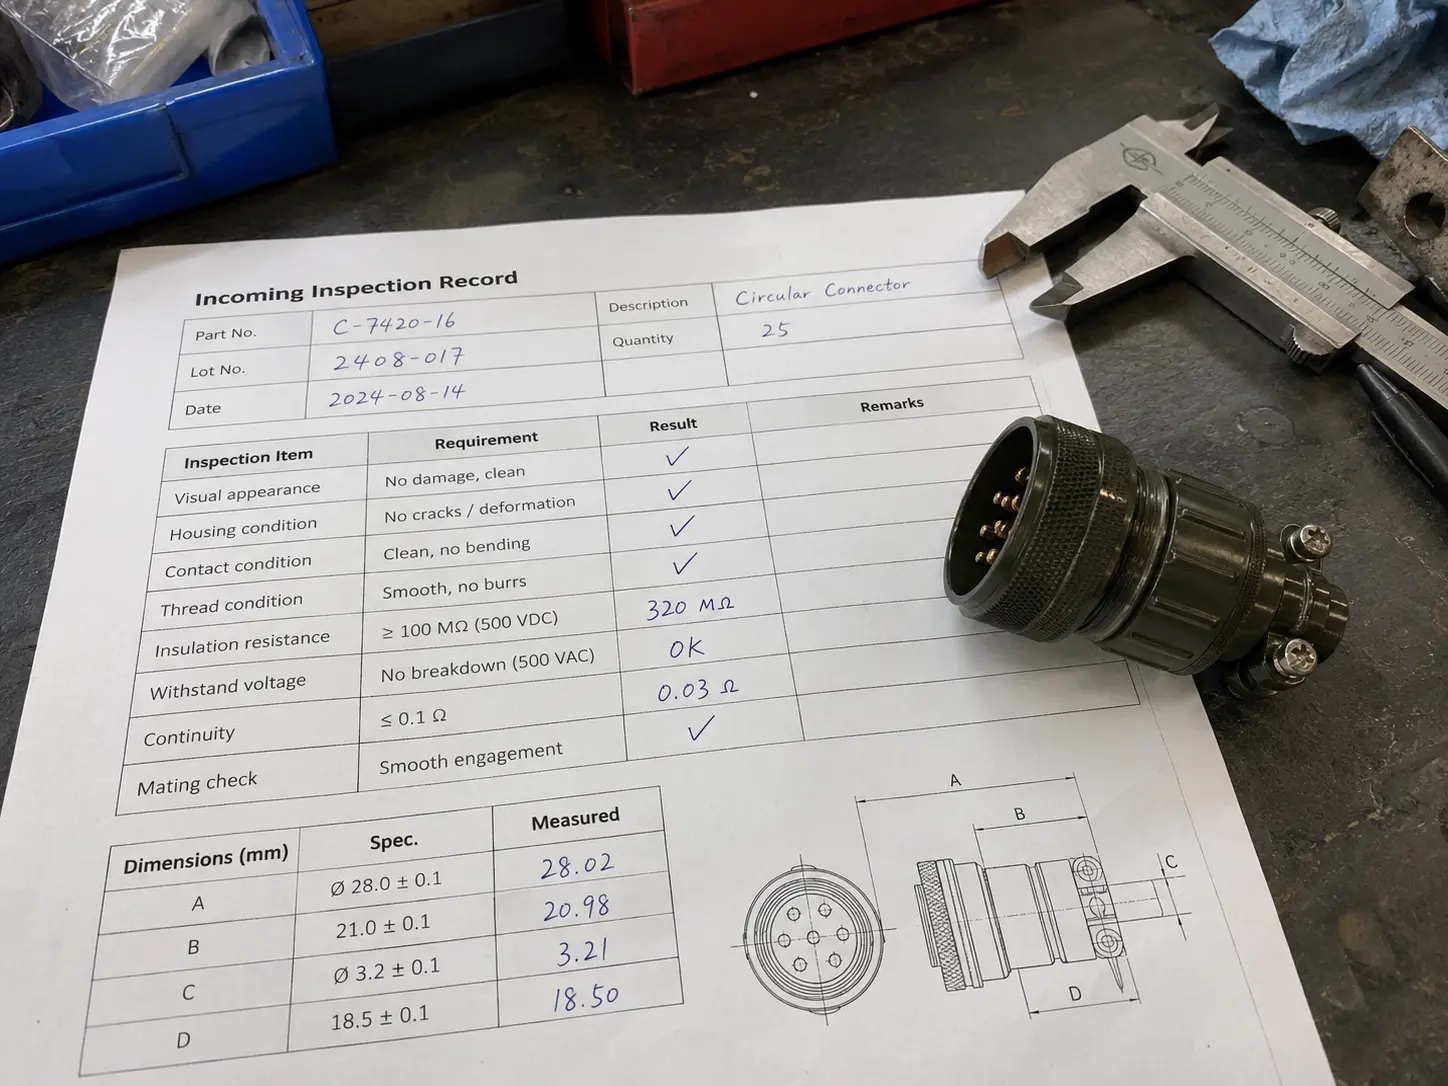
Ein Einzelmuster belegt die Konstruktion am Tag seiner Herstellung. Eine Charge belegt den Prozess über einen längeren Zeitraum hinweg, daher fallen die Prüfungen unterschiedlich aus. Messen Sie lieber einige wenige Teile pro Charge statt der gesamten Charge, führen Sie den zerstörenden Zugversuch an einem Teil durch und vergleichen Sie die Werte mit dem Referenzwert des zugelassenen Steckverbinder-Musters. Sollte es bei einem Wert Abweichungen zwischen den beiden geben, wenden Sie sich vor der nächsten Bestellung an den Lieferanten.
Was vor dem Versand geschieht, ist die Lieferantenseite desselben Systems, und Qualitätskontrolle bei PVLinkTech umfasst die Überprüfung der Spezifikationen, Materialkontrollen, die Montageprüfung und die Endkontrolle, die wir an Steckverbindern durchführen. Die oben genannten Prüfungen erfolgen auf Seiten des Einkäufers, und ein Lieferant, der diese begrüßt, wird Fragen zu den Kriterien schneller beantworten als einer, der dies nicht tut.
Prüfen Sie alle Exemplare auf Identität, Kennzeichnung und sichtbare Schäden und testen Sie eines davon bis zum Bruch, um die Zugkraft zu ermitteln. Die Messung der Abmessungen und die Passprüfung dauern pro Stück einige Minuten; messen Sie daher jedes Steckverbinder-Muster, sofern die Stückzahl dies zulässt. Für die Kontaktwiderstands- und Eintauchprüfungen sind nur ein oder zwei Exemplare erforderlich, um einen Referenzwert zu ermitteln.
Für die Überprüfung von Abmessungen, Passung, Keilprofil, Kennzeichnung und eine einfache Tauchprüfung ist kein Labor erforderlich. Zur Messung der Zugkraft benötigen Sie ein Prüfgerät mit bekannter Kalibrierung, und für eine zuverlässige Messung des Kontaktwiderstands ist ein Vierdraht-Messgerät erforderlich. Falls Sie über keines dieser Geräte verfügen, bitten Sie den Lieferanten um den Prüfbericht für das erhaltene Steckverbinder-Muster und lassen Sie sich bestätigen, auf welches Teil sich dieser bezieht.
Dafür ist das Protokoll da. Führen Sie die Messungen an einigen Stücken aus der Charge erneut durch und vergleichen Sie diese mit den Referenzwerten des Steckverbinder-Musters. Eine Abweichung bei der Zugkraft deutet in der Regel auf das Crimpwerkzeug oder den Bediener hin, während eine Abweichung beim Kontaktwiderstand auf die Beschichtung, den Sitz oder die Sauberkeit hindeutet. Fordern Sie das Prüfprotokoll der Charge an, bevor Sie eine Nachlieferung akzeptieren.
Nein. Die IP-Schutzart wird unter definierten Bedingungen angegeben und durch die Typenprüfung des Herstellers bestätigt; eine Wiederholung dieser Prüfung auf dem Prüfstand dient daher eher dem Nachweis der Verarbeitungsqualität als der Bestätigung der Schutzart. Prüfen Sie Ihre Baugruppe auf Montagefehler, bewahren Sie die angegebenen Bedingungen in Ihren Unterlagen auf und stellen Sie sicher, dass diese Bedingungen mit Ihrer Installation übereinstimmen: gesteckt oder nicht gesteckt, Schalttafel oder Kabel, abgedeckt oder offen.
Ja, immer dann, wenn das Steckverbinder-Muster auf Ihr Kabel gecrimpt wird. Der Dichtungsbereich, die Mantelhärte, die Leiterklasse und der Sitz der Kontaktstifte beeinflussen das Ergebnis, und ein Steckverbinder-Muster, das am Kabel des Lieferanten den Test besteht, kann an Ihrem Kabel dennoch versagen. Senden Sie die Kabelspezifikation zusammen mit der Musteranforderung ein, damit der Dichtungsbereich vor dem Versand anhand dieser Spezifikation überprüft werden kann.
Selten. Ein fehlerhaftes Steckverbinder-Muster mit einer bestimmten Nummer ist die aussagekräftigste Rückmeldung, die Sie einem Lieferanten geben können: welche Prüfung, welcher Wert, welches Messgerät. Die meisten auf diese Weise zurückverfolgten Fehler sind auf eine falsche Crimp-Einstellung, eine falsch angebrachte Dichtung oder ein für den Manteldurchmesser ungeeignetes Modell zurückzuführen, und es wird ein korrigiertes Muster geliefert, ohne dass eine Konstruktionsänderung erforderlich ist.

LASSEN SIE UNS IHRE VERBINDUNGSLÖSUNG ENTWICKELN
Teilen Sie uns Ihre Anwendung, die technischen Anforderungen und die voraussichtliche Stückzahl mit. Unser Team wird Ihnen eine passende Steckverbinderlösung empfehlen und Ihnen ein Angebot unterbreiten.
Geringe Mindestbestellmenge · OEM & ODM · Unterstützung bei der Produktauswahl · Schnelle Angebotserstellung