Muster auf Lager · Antwort innerhalb von 12 Stunden. Angebot anfordern →
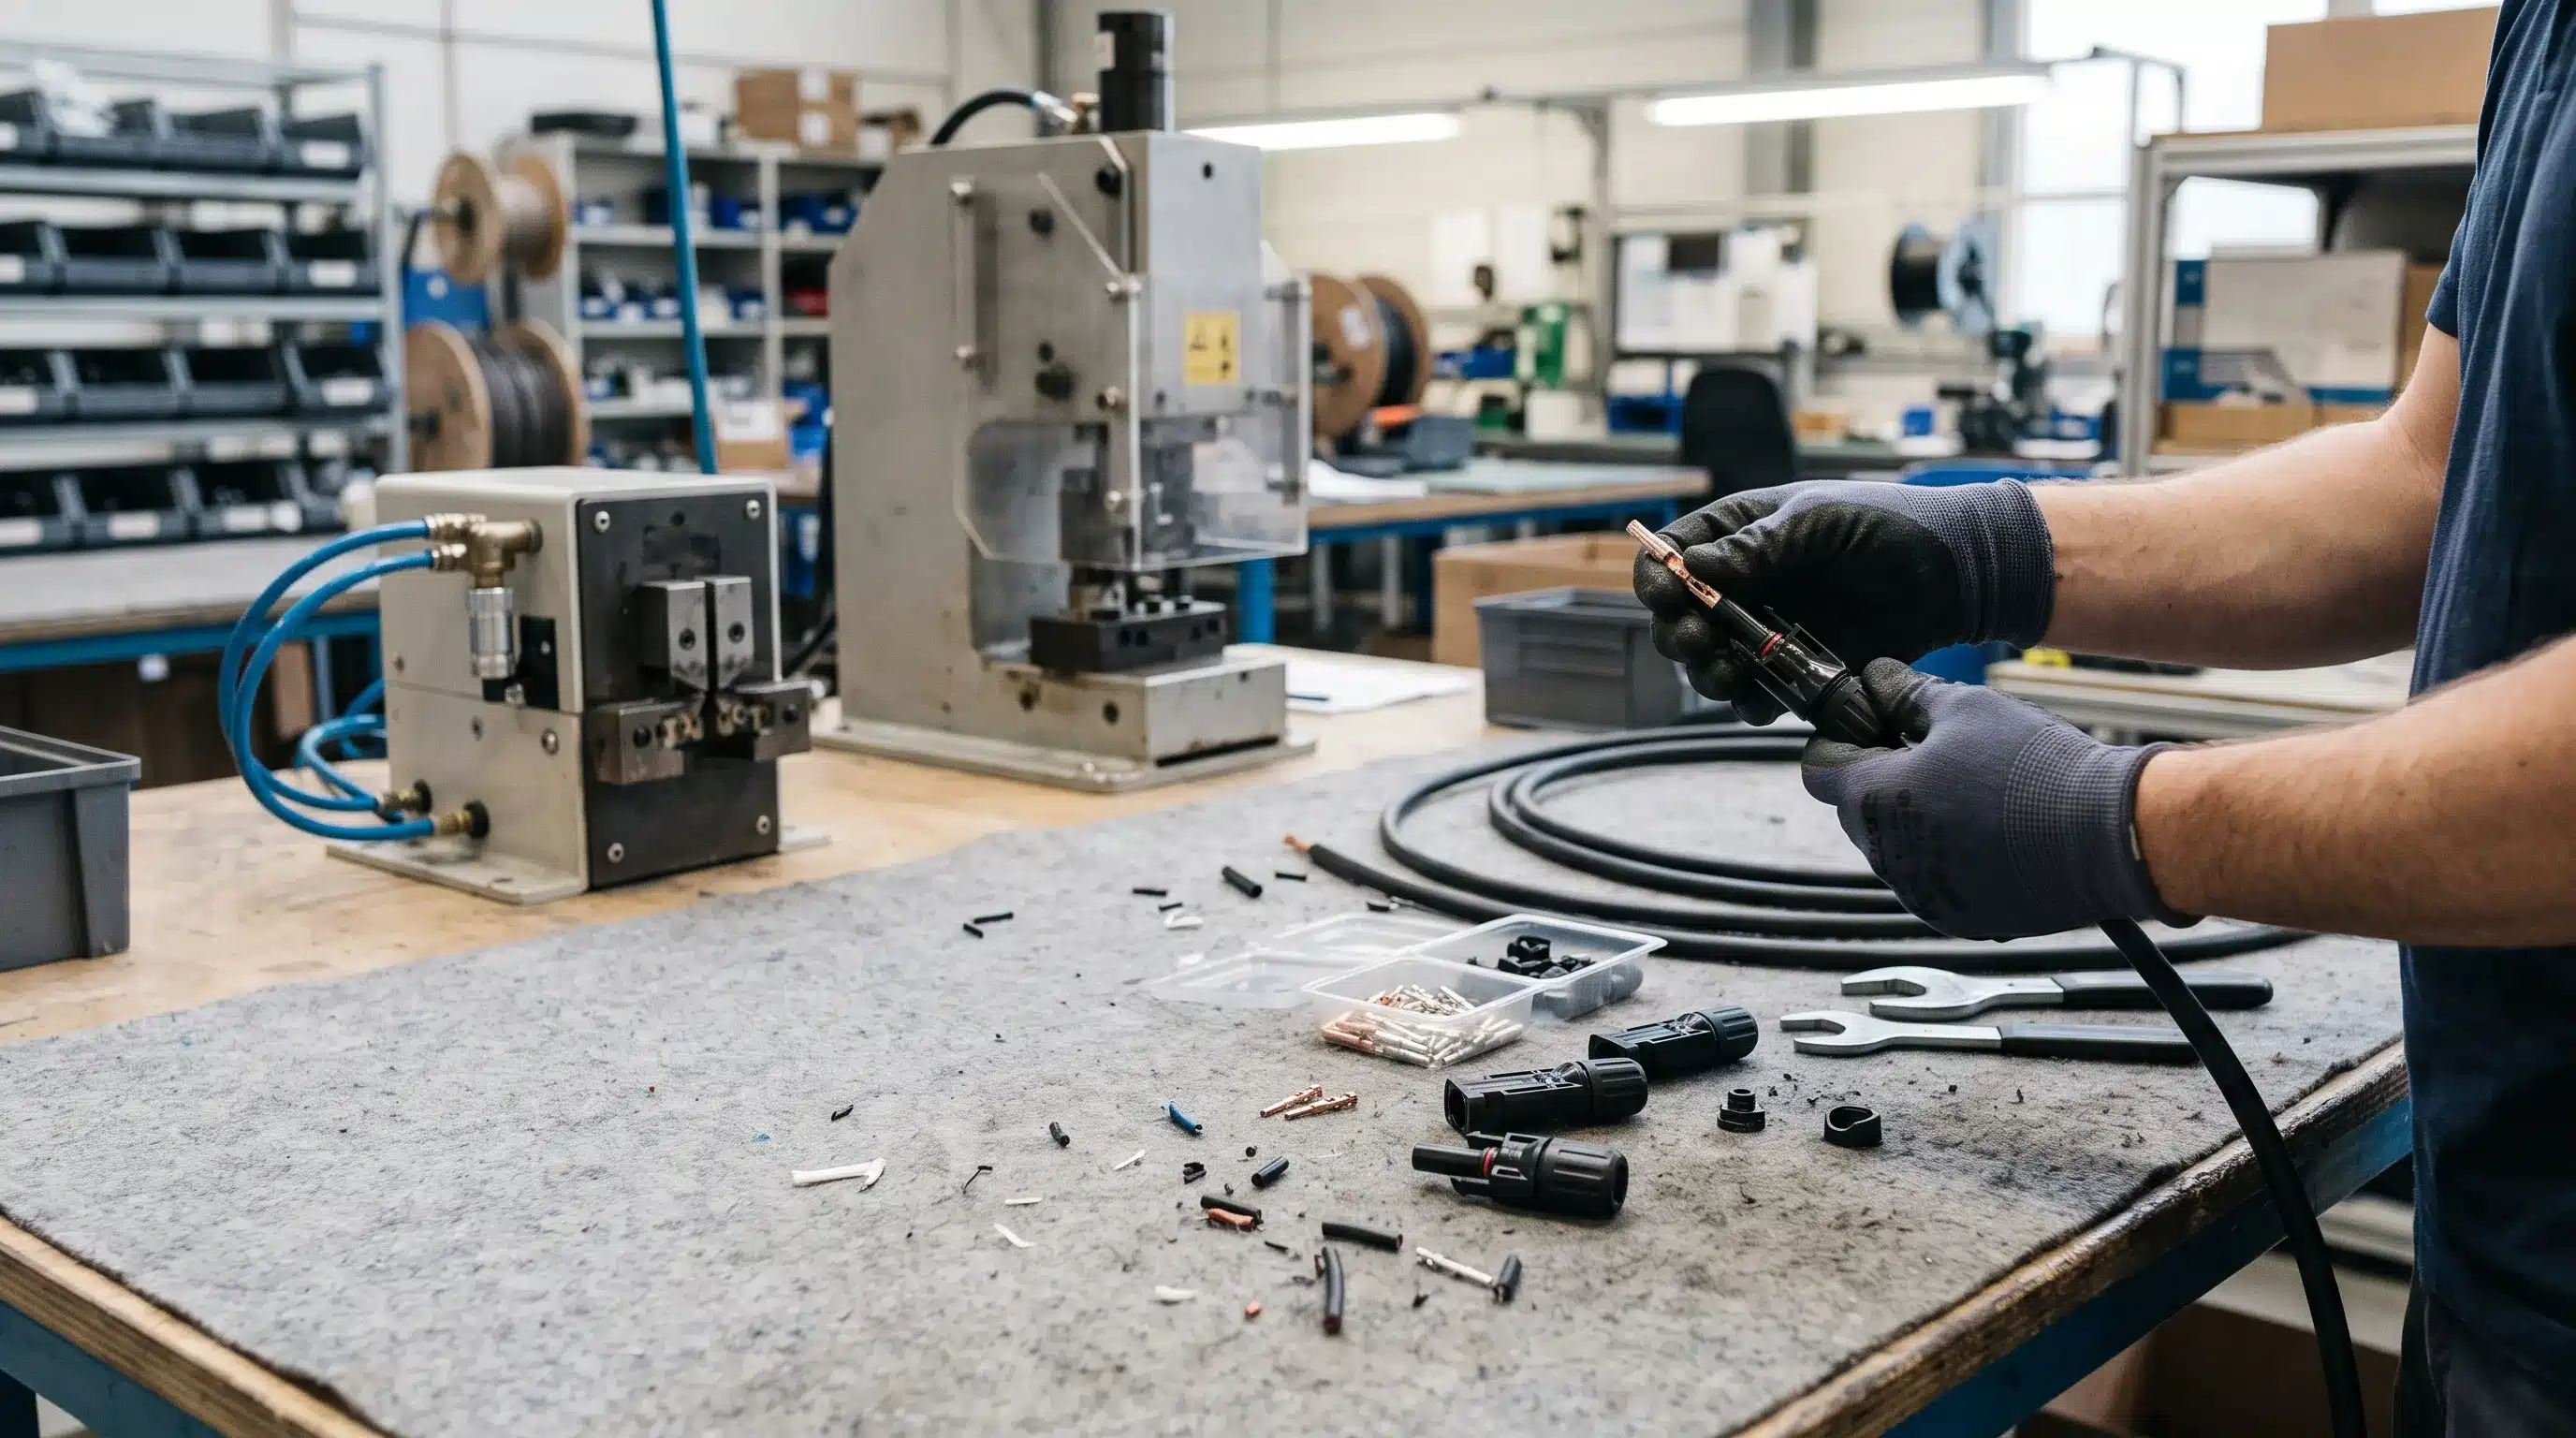
Eine Verbindung verursacht drei Kostenarten: die Kosten für das Bauteil, die Arbeitskosten für den Einbau und den Aufwand, der bei einer fehlerhaften Verbindung entsteht. Die Montagezeit für eine Verbindung ist der zweite Kostenfaktor, und bei einem Projekt mit 200.000 Verbindungen summieren sich wenige Sekunden pro Verbindung zu Hunderten von Montage-Stunden. Diese Seite zeigt, wie eine Zeitstudie erstellt wird, veröffentlicht eine gemessene Zeit von 23,4 Sekunden pro fertiggestelltem Anschluss und erklärt, wie man die Angaben eines Lieferanten interpretiert.
Die wichtigsten Erkenntnisse
- Im Angebot wird der Preis für das Teil angegeben. Die Arbeitskosten für den Einbau werden pro Anschluss berechnet.
- Montagezeiten sind nur dann vergleichbar, wenn die Methode, die Toleranz und die Werkzeuge angegeben sind.
- Unsere Ergebnisse: 23,4 Sekunden pro fertiggestelltem Endstück, sechs Arbeitsschritte, Charge LOT-20261007-01, wobei die unten aufgeführten Werte für das Herausziehen und die Versiegelung gelten.
Ein Käufer von Steckverbindern erhält einen Stückpreis, eine Mindestbestellmenge und eine Lieferzeit. Die Zahl, die über die Arbeitskosten des Projekts entscheidet, wird selten angegeben, da die Arbeitskosten beim Installateur anfallen. Die Diskrepanz zeigt sich erst später, wenn ein Team, das 20 Sekunden pro Anschluss veranschlagt hatte, tatsächlich 40 Sekunden benötigt.
| Kostengruppe | Wer zitiert das normalerweise? | Was ist ausschlaggebend? |
|---|---|---|
| Bauteile und Werkzeuge | Der Steckverbinder-Anbieter | Material, Beschichtung, Mindestbestellmenge, Werkzeuge und Formen, Zertifizierung |
| Montagekosten | Niemand, es sei denn, man wird darum gebeten | Montagezeit multipliziert mit dem Stundensatz der Montagecrew |
| Fehler und Nacharbeit | Niemand | Crimpqualität, Dichtungssitz, Verarbeitungsqualität, Rückverfolgbarkeit der Charge |
In der dritten Zeile wird ein billiger Steckverbinder teuer. Ein nachträglicher Anschluss kostet den zweiten Anschluss, das entfernte Teil, die zweite Dichtheitsprüfung und die Zeit für die Entscheidung.
Eine Standardzeit ist die Zeit, die ein geschulter Mitarbeiter für einen Arbeitsgang in einem festgelegten Tempo benötigt, zuzüglich eines Zuschlags für Ermüdung und kleiner Verzögerungen, die zur beobachteten Nettozeit hinzugerechnet werden. Die Methode gehört zum Bereich der Arbeitszeitmessung im Arbeitsmanagement, und eine Zeit- und Bewegungsstudie ist die direkte Beobachtung eines Bedieners mit einem Zeitmessgerät. Die Nummer eines Lieferanten ist nur dann gültig, wenn die folgenden sechs Felder mitgeliefert werden.
| Feld | Was das bedeutet | Woran erkennt man, dass es gemessen und nicht geschätzt wurde? |
|---|---|---|
| Die Einheit | Ein Ende fertiggestellt oder eine komplette Baugruppe mit zwei Enden und einem Test | Je nach Antwort verdoppelt sich der Wert oder halbiert sich. |
| Verfahren | Kontinuierliche Zeitmessung eines realen Operators über wiederholte Zyklen hinweg oder eine Tabelle mit vorgegebenen Zeiten | Ein Methodenname und eine Zyklusanzahl, keine einzelne Zahl |
| Nettozeit pro Vorgang | Die beobachtete Zeit bis zur Gewährung der Zulage | Werte pro Vorgang, da die Gesamtzeit nicht erkennen lässt, wo genau die Zeit liegt |
| Zulage | Der Zuschlag in Prozent für Ermüdung und Verzögerung | Ein festgelegter Prozentsatz, der zu einem festgelegten Zeitpunkt angewendet wird |
| Werkzeuge und Stationen | Manuelle Station, halbautomatische Presse, Drehmomentschrauber, Prüfvorrichtung | Eine Nummer aus einem Werkzeugsatz wird nicht übernommen |
| Inhalt der Nummer | Schneiden, Abisolieren, Crimpen, Versiegeln, Anziehen, Prüfen, Verpacken, Handhabung | Prüfung und Handhabung werden häufig außer Acht gelassen |
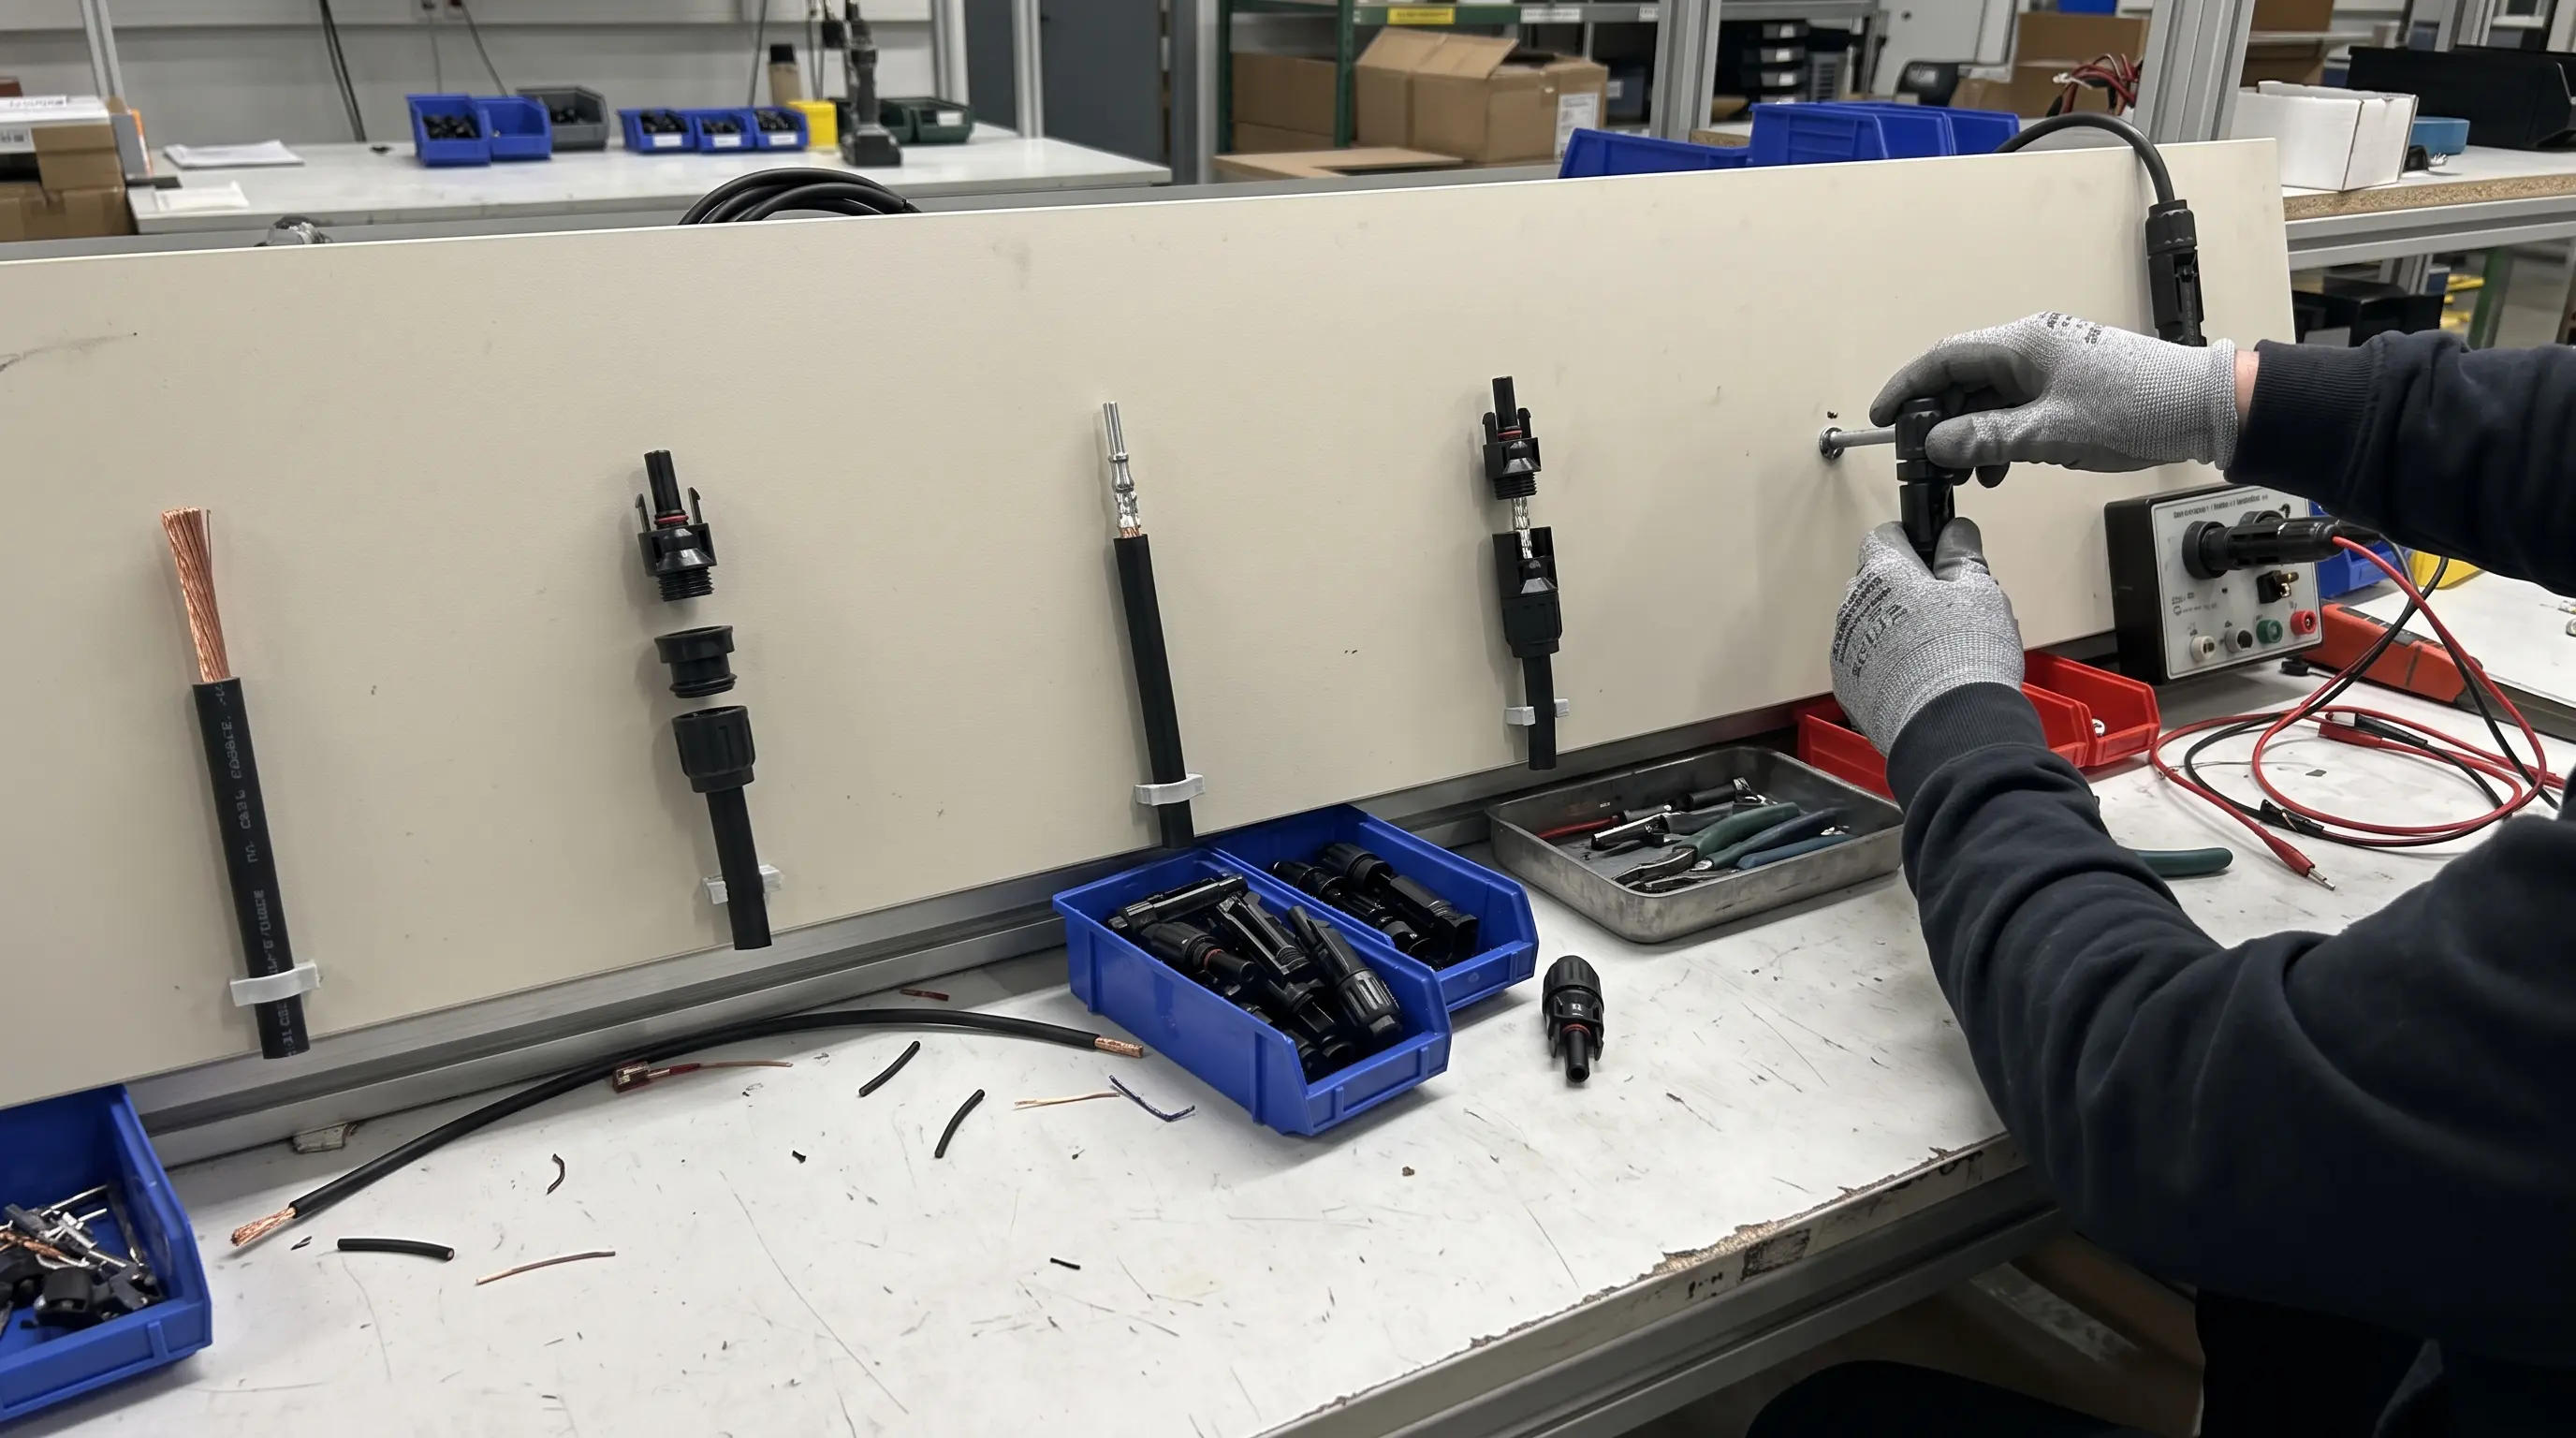
Die folgende Aufzeichnung stammt aus unserer Produktionslinie, Charge LOT-20261007-01, datiert auf den 07.10.2026: kontinuierliche Zeitmessung über zehn Zyklen, 10%-Toleranz pro Arbeitsgang, ein Ende einer versiegelten Steckverbinderbaugruppe an 4,0- und 6,0-mm²-Solarkabel.
| Schritt | Betrieb | Arbeitsanleitung und Werkzeuge | Nettozeit | Standardzeit |
|---|---|---|---|---|
| OP10 | Kabel durchtrennen und abisolieren | Pneumatische Abisoliermaschine: Isolierabtrag 25 mm, Leiterabtrag 7,5 mm | 3,5 s | 3,9 s |
| OP20 | Montage der Dichtungsteile | Endkappe, Dichtungsklaue und Silikondichtungsring nacheinander aufschieben | 2,8 s | 3,1 s |
| OP30 | Crimpen von Leitern | Halbautomatische Presse mit Mikroschalter in Endlage, ein Fußhub | 4,2 s | 4,6 s |
| OP40 | Kontakt einfügen | Den Kontakt bis zum Einrasten des Clips hineindrücken und anschließend leicht zurückziehen, um die korrekte Position zu überprüfen | 3,0 s | 3,3 s |
| OP50 | Anziehen der Endmutter | Elektrischer Drehmomentschrauber bis 2,5 N·m, Kupplungsauslösung | 4,5 s | 5,0 s |
| OP60 | Elektrische Prüfung | Spezielle Vorrichtung: Schleifenwiderstand von höchstens 5 mΩ, keine Unterbrechung und kein Kurzschluss | 3,2 s | 3,5 s |
| Ein fertiges Ende | Gesamt, Arbeiten an der Förderleitung | 21,2 s | 23,4 s |
Die Standardzeiten werden auf 0,1 s gerundet, sodass ihre Summe 0,08 s über 21,2 × 1,10 liegt.
Die Hälfte der Zeit entfällt auf zwei Schritte, das Crimpen und das Anziehen, da für beide ein bestimmter Wert vorgegeben ist, den eine Maschine erreichen und halten muss. Die Crimpverbindung bildet zudem die elektrische und mechanische Verbindung der Baugruppe. Eine Crimpverbindung ist eine Kaltverschweißung zwischen den Adern und dem Kabelkörper; eine Lötstelle an einer Crimp-Klemme befindet sich außerhalb des Zertifikats, das den Kontakt, das Kabel und das Werkzeug abdeckt. Unser Vergleich von gepresste und gelötete PV-Anschlüsse dort finden Sie die Einzelheiten.
Drei Faktoren beeinflussen diese Zahl, wobei nur einige davon im Einflussbereich des Anbieters liegen.
| Bearbeitete Enden | Montagezeit: 23,4 s | Montagezeit: 17,5 s |
|---|---|---|
| 10,000 | 65.0 | 48.6 |
| 100,000 | 650.0 | 486.1 |
| 1,000,000 | 6,500.0 | 4,861.1 |
Der in dieser Tabelle angegebene Wert für 25% beträgt 163,9 Montagestunden pro 100.000 Verbindungen. Bei einer ausgelieferten 120-MW-Anlage (schwimmend und bodenmontiert) führte die gegenüber der bisherigen Methode vorgenommene Prozessänderung zu einer Reduzierung in dieser Größenordnung, wobei in den 18 Monaten nach der Auslieferung keine Verbindungsfehler auftraten. Wir geben den Zeitaufwand und keinen Preis an, da der Stundensatz von Ihnen festgelegt wird.
Eine kürzere Standardzeit lohnt sich nur, wenn die dahinterliegende Verbindung noch in Ordnung ist. Die gemessene Charge wurde ebenfalls bis zur Zerstörung beansprucht und eingetaucht.
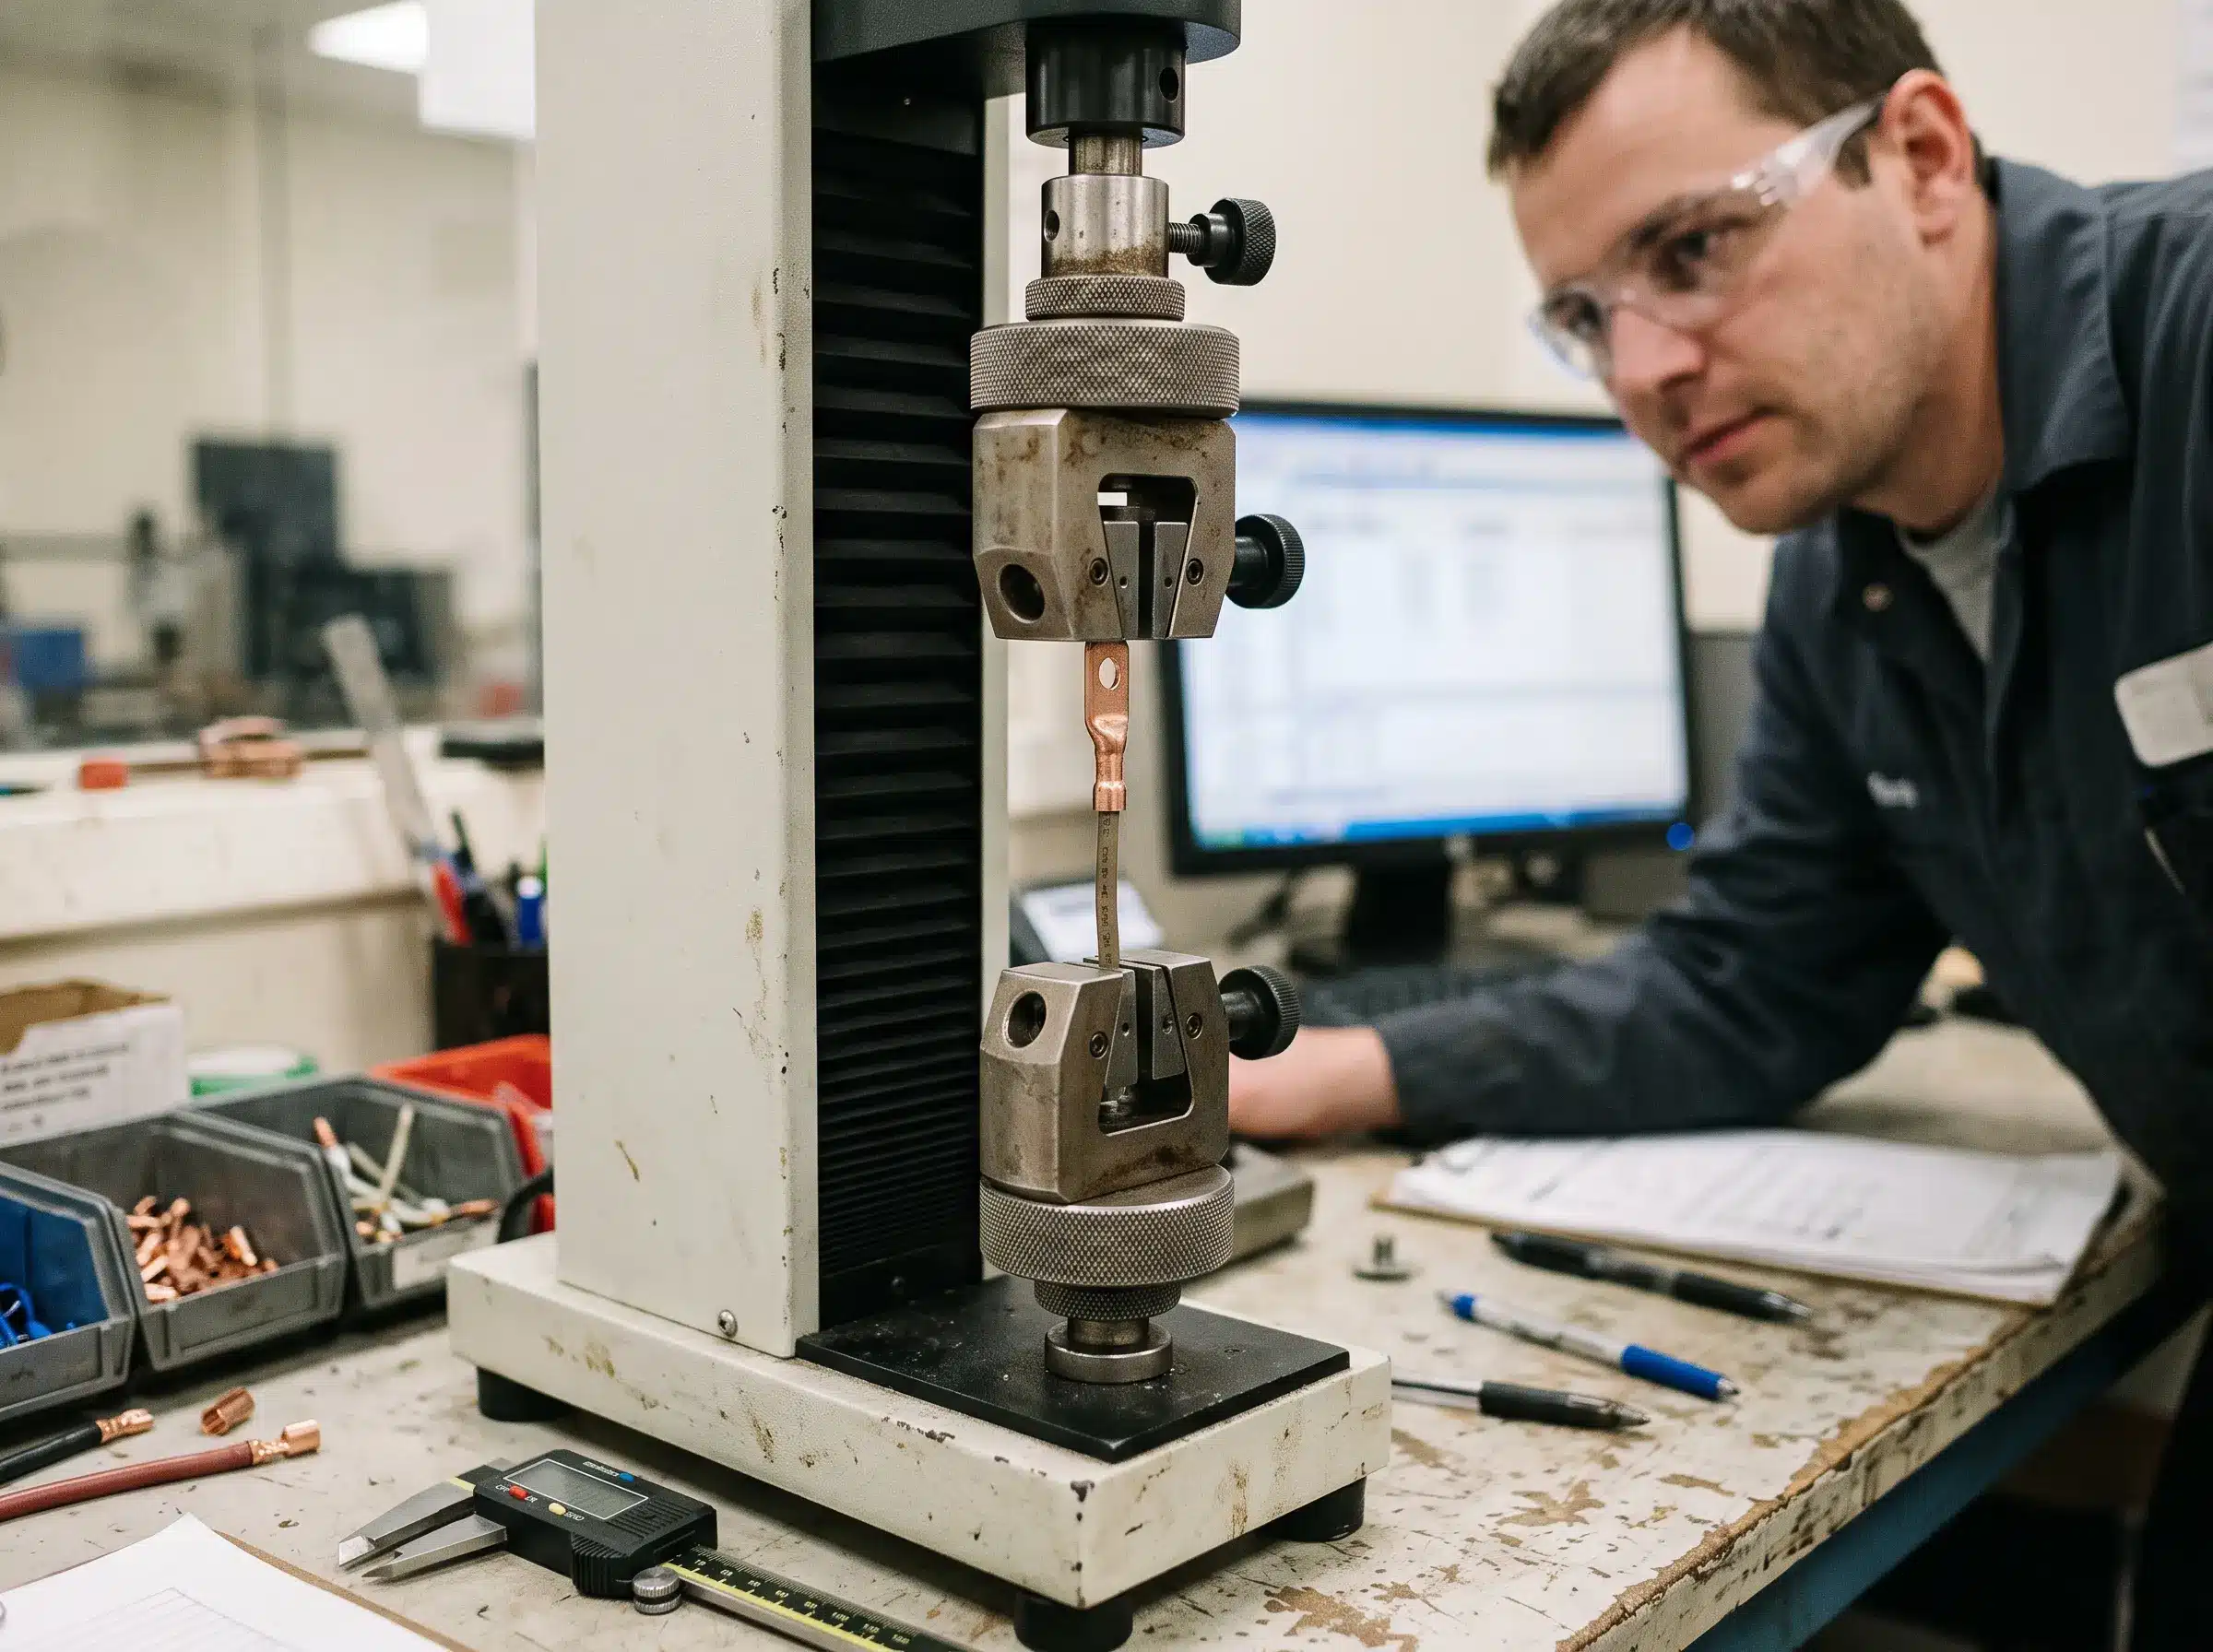
Fünf Probekörper, axialer Zugversuch bis zum Versagen bei 25 mm/min. Die Grenzwerte entsprechen den für die Norm EN 60352-2 veröffentlichten Ausreißwerten bei folgenden Querschnitten: 310 N bei 4,0 mm² und 360 N bei 6,0 mm². Die gleichen beiden Größen wurden anhand der UL 486A-486B-Leitertabelle überprüft, die 70 lb (311 N) bei 12 AWG und 80 lb (356 N) bei 10 AWG angibt.
| Muster | Dirigent | Terminal | Crimp-Einstellung | Fehlermodus | Grenzwert | Gemessen |
|---|---|---|---|---|---|---|
| 1 | 4,0 mm² | Geprägter offener Lauf, H62-Messing, verzinnt | CH 2,18 mm / CW 3,92 mm | Der Leiter ist außerhalb der Crimpstelle am Hals gebrochen. | 310 N | 386,4 N |
| 2 | 4,0 mm² | Geprägter offener Lauf, H62-Messing, verzinnt | CH 2,19 mm / CW 3,90 mm | Die Stränge haben sich an der Crimpkante gelöst, kein Herausrutschen | 310 N | 372,1 N |
| 3 | 4,0 mm² | Gedrehter Vollmassivlauf, Kupfer, versilbert | Eindrücktiefe 2,45 mm | Leiter aus dem Zylinder gezogen | 310 N | 428,5 N |
| 4 | 6,0 mm² | Geprägter offener Lauf, H62-Messing, verzinnt | CH 2,52 mm / CW 4,45 mm | Der Leiter ist außerhalb der Crimpstelle am Hals gebrochen. | 360 N | 492,3 N |
| 5 | 6,0 mm² | Gedrehter Vollmassivlauf, Kupfer, versilbert | Einpresstiefe 2,80 mm | Der Leiter ist außerhalb der Crimpstelle am Hals gebrochen. | 360 N | 540,8 N |
Die drei 4,0 mm²-Proben ergaben im Durchschnitt 395,7 N und die beiden 6,0 mm²-Proben 516,5 N, sodass der niedrigste Messwert in jeder Gruppe 20,01 TP3T bzw. 36,81 TP3T über dem Grenzwert liegt. Beachten Sie die Größenabweichung, bevor Sie die AWG-Reihen wiederverwenden: 4,0 mm² entspricht eher 11,2 AWG und 6,0 mm² eher 9,4 AWG, daher ist die metrische Tabelle die richtige Referenz. Probe 3 erreichte 428,5 N und lag damit über ihrem Grenzwert, doch der Leiter verließ den Zylinder, anstatt außerhalb davon zu brechen, und eine Abnahmeregel, die nur die Kraft berücksichtigt, würde beide Muster zulassen. Eine beanspruchte Listung kann in UL Product iQ.
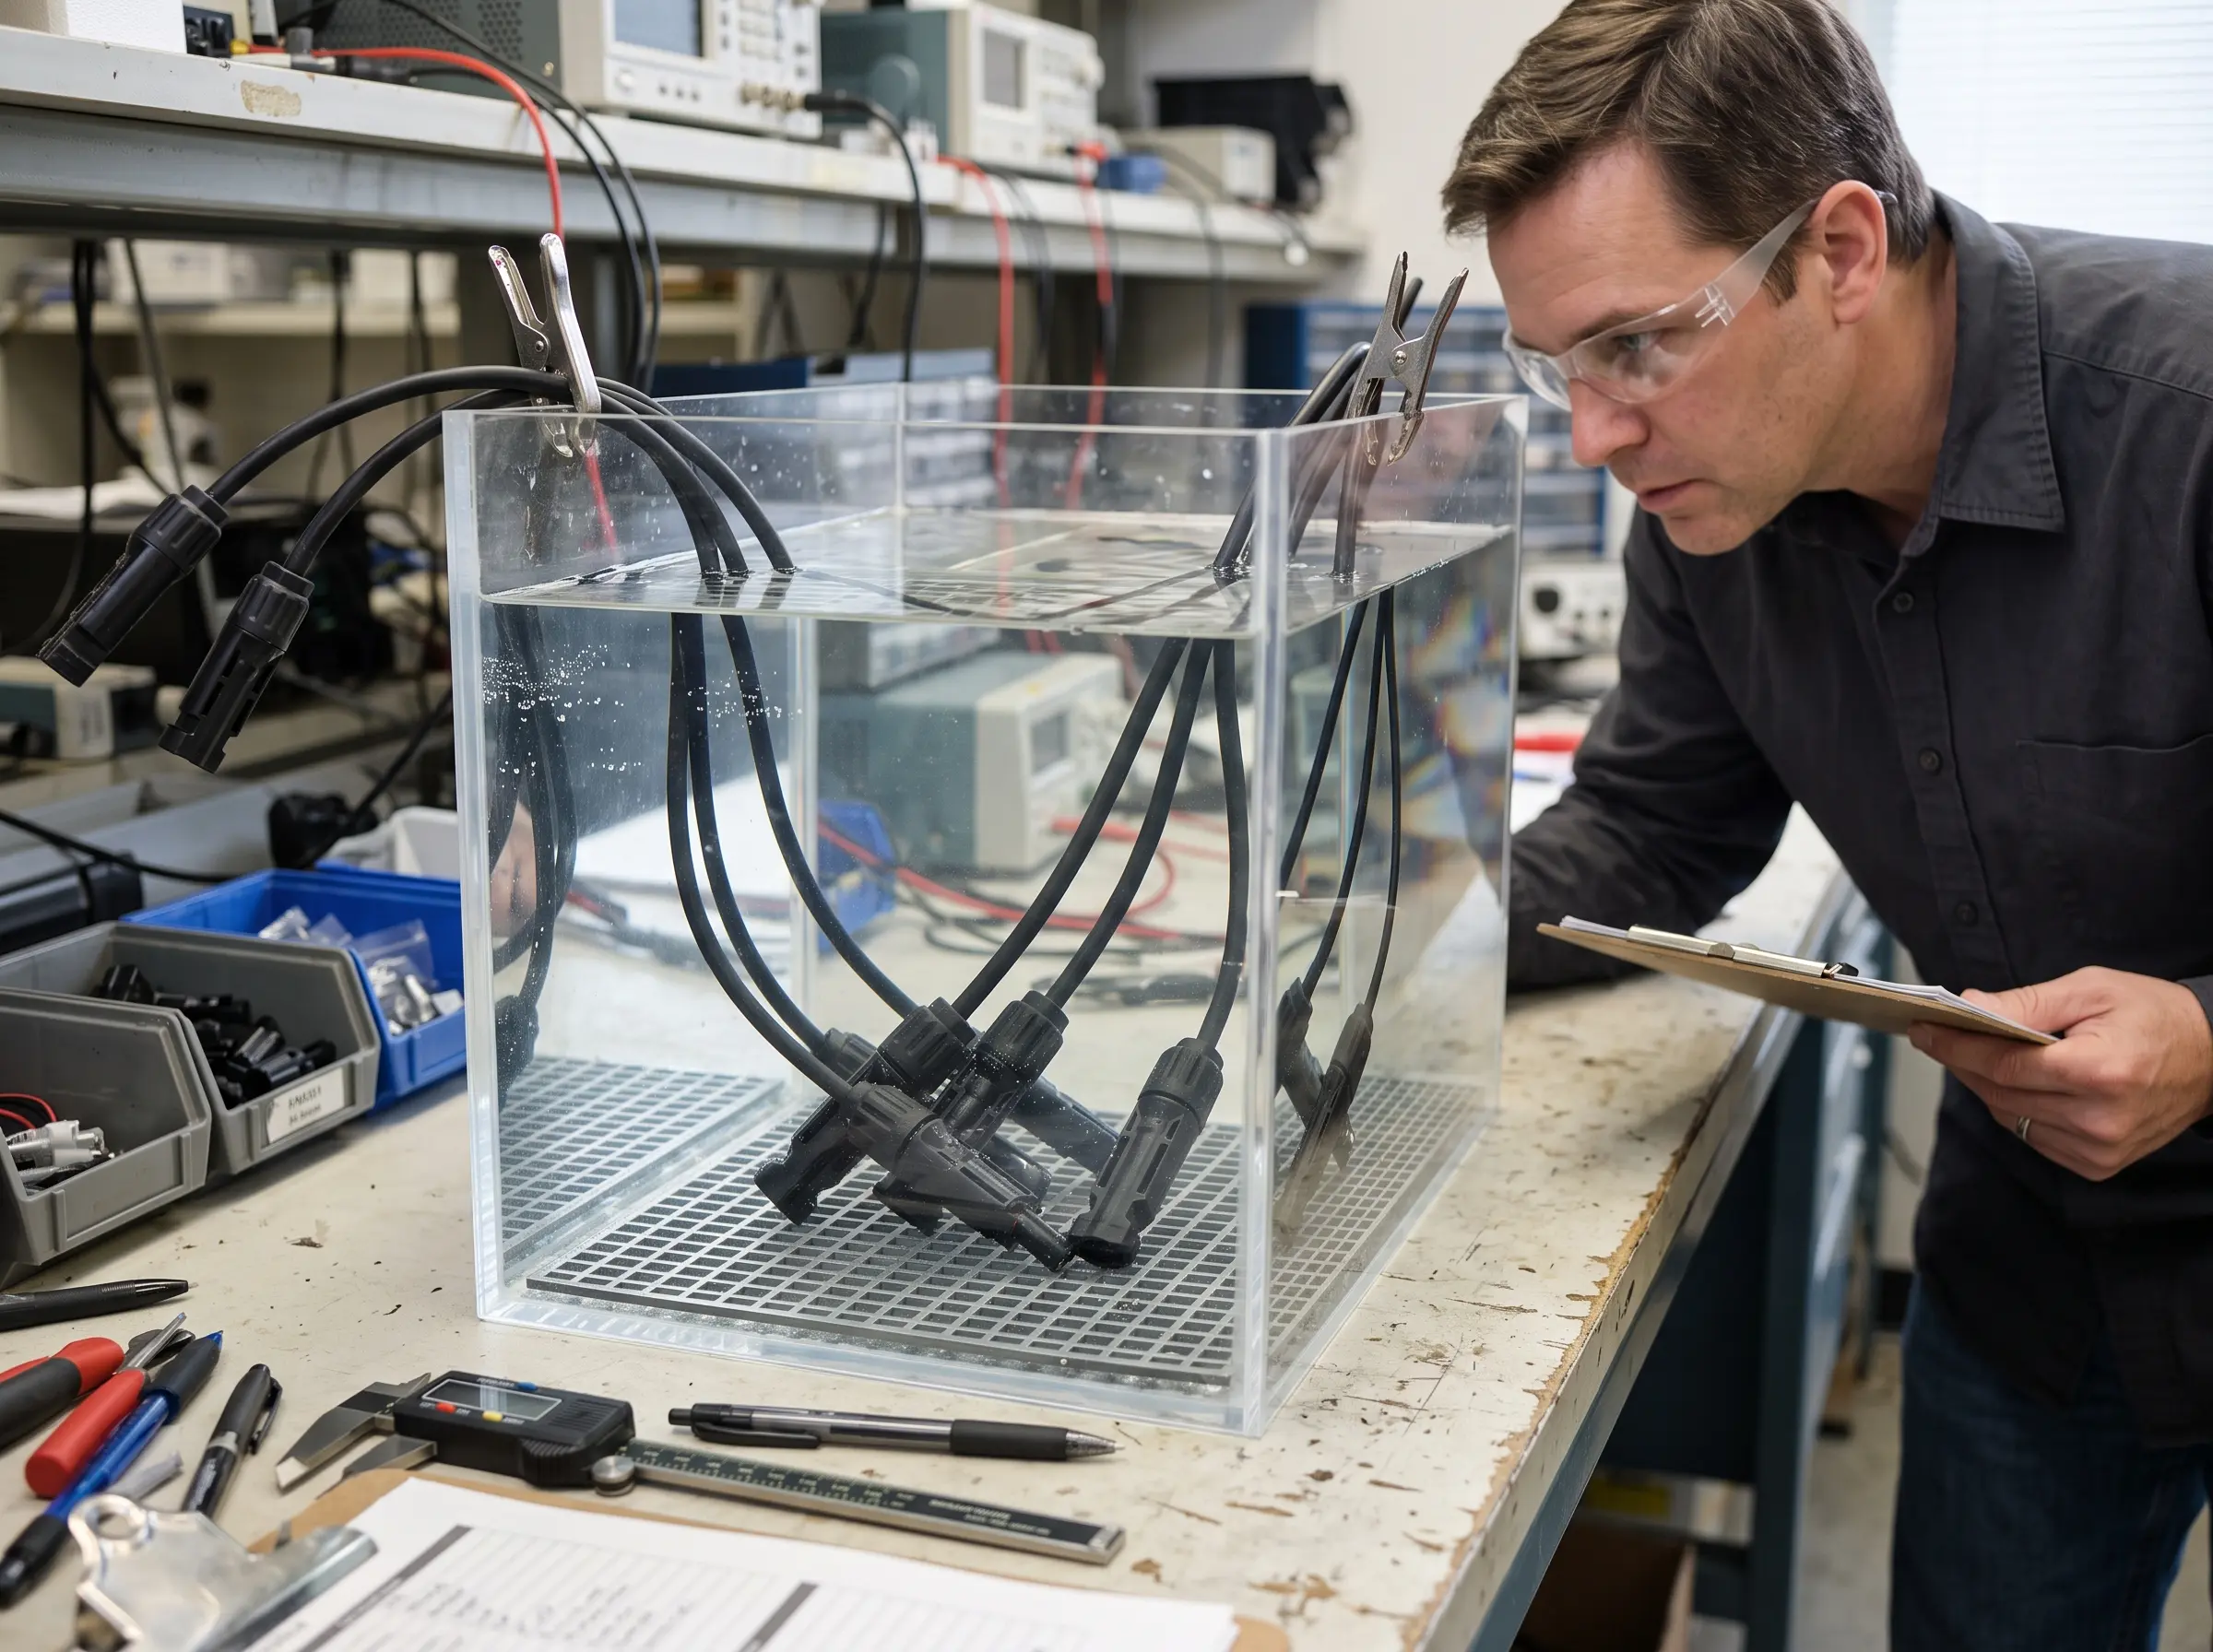
Fünf zusammengebaute Proben, statisches Eintauchen in 1,5 m Tiefe für 24 Stunden, Isolationswiderstand bei 500 V Gleichstrom gemäß einem internen Kriterium von 100 MΩ.
| Beispiel | Beschreibung | Heckdrehmoment | Vor dem Eintauchen | Nach 24 Stunden | Interne Prüfung |
|---|---|---|---|---|---|
| 1 | Passender Stecker und Buchse, Kabeldurchmesser 7,8 mm | 2,5 N·m | über 500 MΩ | über 500 MΩ | Innenraum trocken, keine Wasserspuren |
| 2 | Passender Stecker und Buchse, Kabeldurchmesser 8,2 mm | 2,5 N·m | über 500 MΩ | über 500 MΩ | Innenraum trocken, keine Wasserspuren |
| 3 | Gewinde-Einbausteckdose mit Silikon-O-Ring | 2,0 N·m | über 500 MΩ | 450 MΩ | Die Dichtungsnut glatt und trocken halten |
| 4 | Schraubenlose Steckverbindung, verriegelt | nicht zutreffend | über 500 MΩ | über 500 MΩ | Saugfähiges Papier im Inneren trocken |
| 5 | Baugruppe für einen Energiespeicherausgang | 3,0 N·m | über 500 MΩ | über 500 MΩ | Keine Kondensation an den Stiften |
Die Norm IEC 60529 definiert den IP-Code und das Prüfverfahren, wobei Tiefe und Dauer vom Hersteller angegeben werden. Ein Prüfmuster, das 24 Stunden lang einer Tiefe von 1,5 m standhält, hat die Prüfbedingungen erfüllt, und dieses Ergebnis lässt sich nicht auf einen anderen Kabeldurchmesser oder eine nicht verbundene Hälfte übertragen. Bei Probe 3 ist der Messwert auf 450 MΩ gesunken, liegt aber immer noch innerhalb des Kriteriums.
Aus diesen Aufzeichnungen geht hervor, dass die Zeitersparnis nicht dadurch erzielt wurde, dass die Crimpung verengt oder die Dichtheitsprüfung übersprungen wurde. Fünf Muster aus einer Charge stellen eine Produktionsstichprobe dar, ähnlich den Prüfungen, die ein Käufer vor der Freigabe einer Bestellung durchführt. Eine Typprüfung ist ein anderes Verfahren, das gemäß den Normen für Steckverbindersysteme IEC 62852 und UL 6703 durchgeführt wird und bei dem ein Kontakt, eine Kabelgröße und ein Crimpwerkzeug gemeinsam qualifiziert werden. Unsere Seite zur Qualitätskontrolle listet die Prüfungen auf, die diesem Datensatz zugrunde liegen.
| Wenn Ihre Priorität darin besteht, | Fangen Sie stattdessen hier an |
|---|---|
| Freigabe eines Musters vor der Bestellung | Prüfung von Steckverbinder-Musterteilen: Was Sie vor der Freigabe prüfen sollten |
| Die Angebotsanfrage so verfassen, dass die Antworten verwertbar sind | Checkliste für Angebotsanfragen zu Steckverbindern: Die Felder, die Lieferanten ausfüllen müssen |
| So finden Sie die Steckverbinderfamilie, auf die sich dieser Datensatz bezieht | MC4-kompatible PV4-Solarsteckverbinder |
Wenn eine Verbindung zu Wartungszwecken wiederhergestellt werden muss, ist die Montagezeit weniger entscheidend als das Verfahren zur Wiederherstellung. Sind die Ausfallkosten hoch und unterliegt das Personal nicht Ihrer Kontrolle, sorgt eine vormontierte Kabelbaugruppe dafür, dass die Arbeiten in einem kontrollierten Rahmen erfolgen.
Die Tabellen stammen aus der Qualitätskontrolle der Produktion von PVLinkTech, Charge LOT-20261007-01, und wurden am 07.10.2026 bei 23,5 °C und 54% relativer Luftfeuchtigkeit vom Prüfer QC-03 getestet. Die drei Tabellen stehen als Downloads zur Verfügung.
Die Normen sind nach Name und Nummer aufgelistet und nicht verlinkt:
Alle Seiten wurden am 07.10.2026 abgerufen. Die Zulassungsgrenzwerte wurden anhand von zwei veröffentlichten Wiedergaben der Tabelle aus der Norm EN 60352-2 und der Tabelle aus den Normen UL 486A und UL 486B gegengeprüft.
Es gibt keine pauschale Angabe. Das hängt von den Bauteilen, den Werkzeugen, dem Kabel und davon ab, ob eine Prüfung enthalten ist. Ein zweiteiliger Steckverbinder an einem vorbereiteten Kabel lässt sich in Sekundenschnelle fertigstellen, während eine abgedichtete Baugruppe mit mehreren Dichtungsteilen, einer mit Drehmoment angezogenen Endmutter und einer elektrischen Prüfung nach 100% länger dauert. Der Rekord liegt hier bei 23,4 Sekunden pro fertigem Ende.
Nur wenn die dahinterliegende Verbindung hält. Ein Prozess, der schnell abläuft, weil auf die Prüfung verzichtet wurde oder weil die Abdichtung vereinfacht wurde, verlagert die Kosten von der Fertigungslinie in den Außendienst, wo eine Nachbesserung eine zweite Verbindung sowie den Arbeitsaufwand für die Fehlersuche erfordert. Vergleichen Sie die Geschwindigkeit mit den Ausreiß- und Dichtungsdaten derselben Charge.
Die gängige Methode ist die kontinuierliche Zeitmessung mit einer Stoppuhr über mehrere aufeinanderfolgende Zyklen hinweg. Ein Beobachter begleitet einen Bediener über zehn oder mehr Zyklen hinweg, notiert die Nettozeit jedes Arbeitsschritts und rechnet dann einen festgelegten Zuschlag für Ermüdung und Verzögerungen hinzu. Bei vorab festgelegten Zeitsystemen wird die für dieselbe Arbeit benötigte Zeit stattdessen anhand von Tabellen mit Einzelbewegungen geschätzt.
Fünf Prüfmuster pro Merkmal entsprechen einer Produktionsstichprobe und zeigen, dass der Prozess am Tag der Durchführung im zulässigen Bereich lag. Die Zulassung eines Steckverbindersystems basiert in der Regel auf einer Typprüfung gemäß den Steckverbinder-Normen anhand eines festgelegten Prüfmustersatzes, wobei die Kabelgröße und das Crimpwerkzeug Teil der Qualifizierung sind.
In der Regel nicht. Der Stückpreis deckt das Bauteil ab, und die Montagekosten gehen zu Lasten desjenigen, der es einbaut. Das ändert sich, wenn der Lieferant eine fertige Kabelbaugruppe liefert, da dann die Fertigungszeit im Preis enthalten ist. Der aussagekräftige Vergleichswert sind dann die Installationskosten pro Anschluss.
Bitte übermitteln Sie die Kabelkonstruktion, die Steckverbinderfamilie und die jährliche Stückzahl über die Angebotsseite. Wir teilen Ihnen die gemessene Montagezeit für die von Ihnen ausgewählte Teilenummer, das Werkzeug und die Form, mit denen sie qualifiziert wurde, sowie die dazugehörigen Chargendaten mit.
Angebot für wasserdichte Steckverbinder anfordern
LASSEN SIE UNS IHRE VERBINDUNGSLÖSUNG ENTWICKELN
Teilen Sie uns Ihre Anwendung, die technischen Anforderungen und die voraussichtliche Stückzahl mit. Unser Team wird Ihnen eine passende Steckverbinderlösung empfehlen und Ihnen ein Angebot unterbreiten.
Geringe Mindestbestellmenge · OEM & ODM · Unterstützung bei der Produktauswahl · Schnelle Angebotserstellung