Échantillons en stock · Réponse sous 12 heures. Demander un devis →
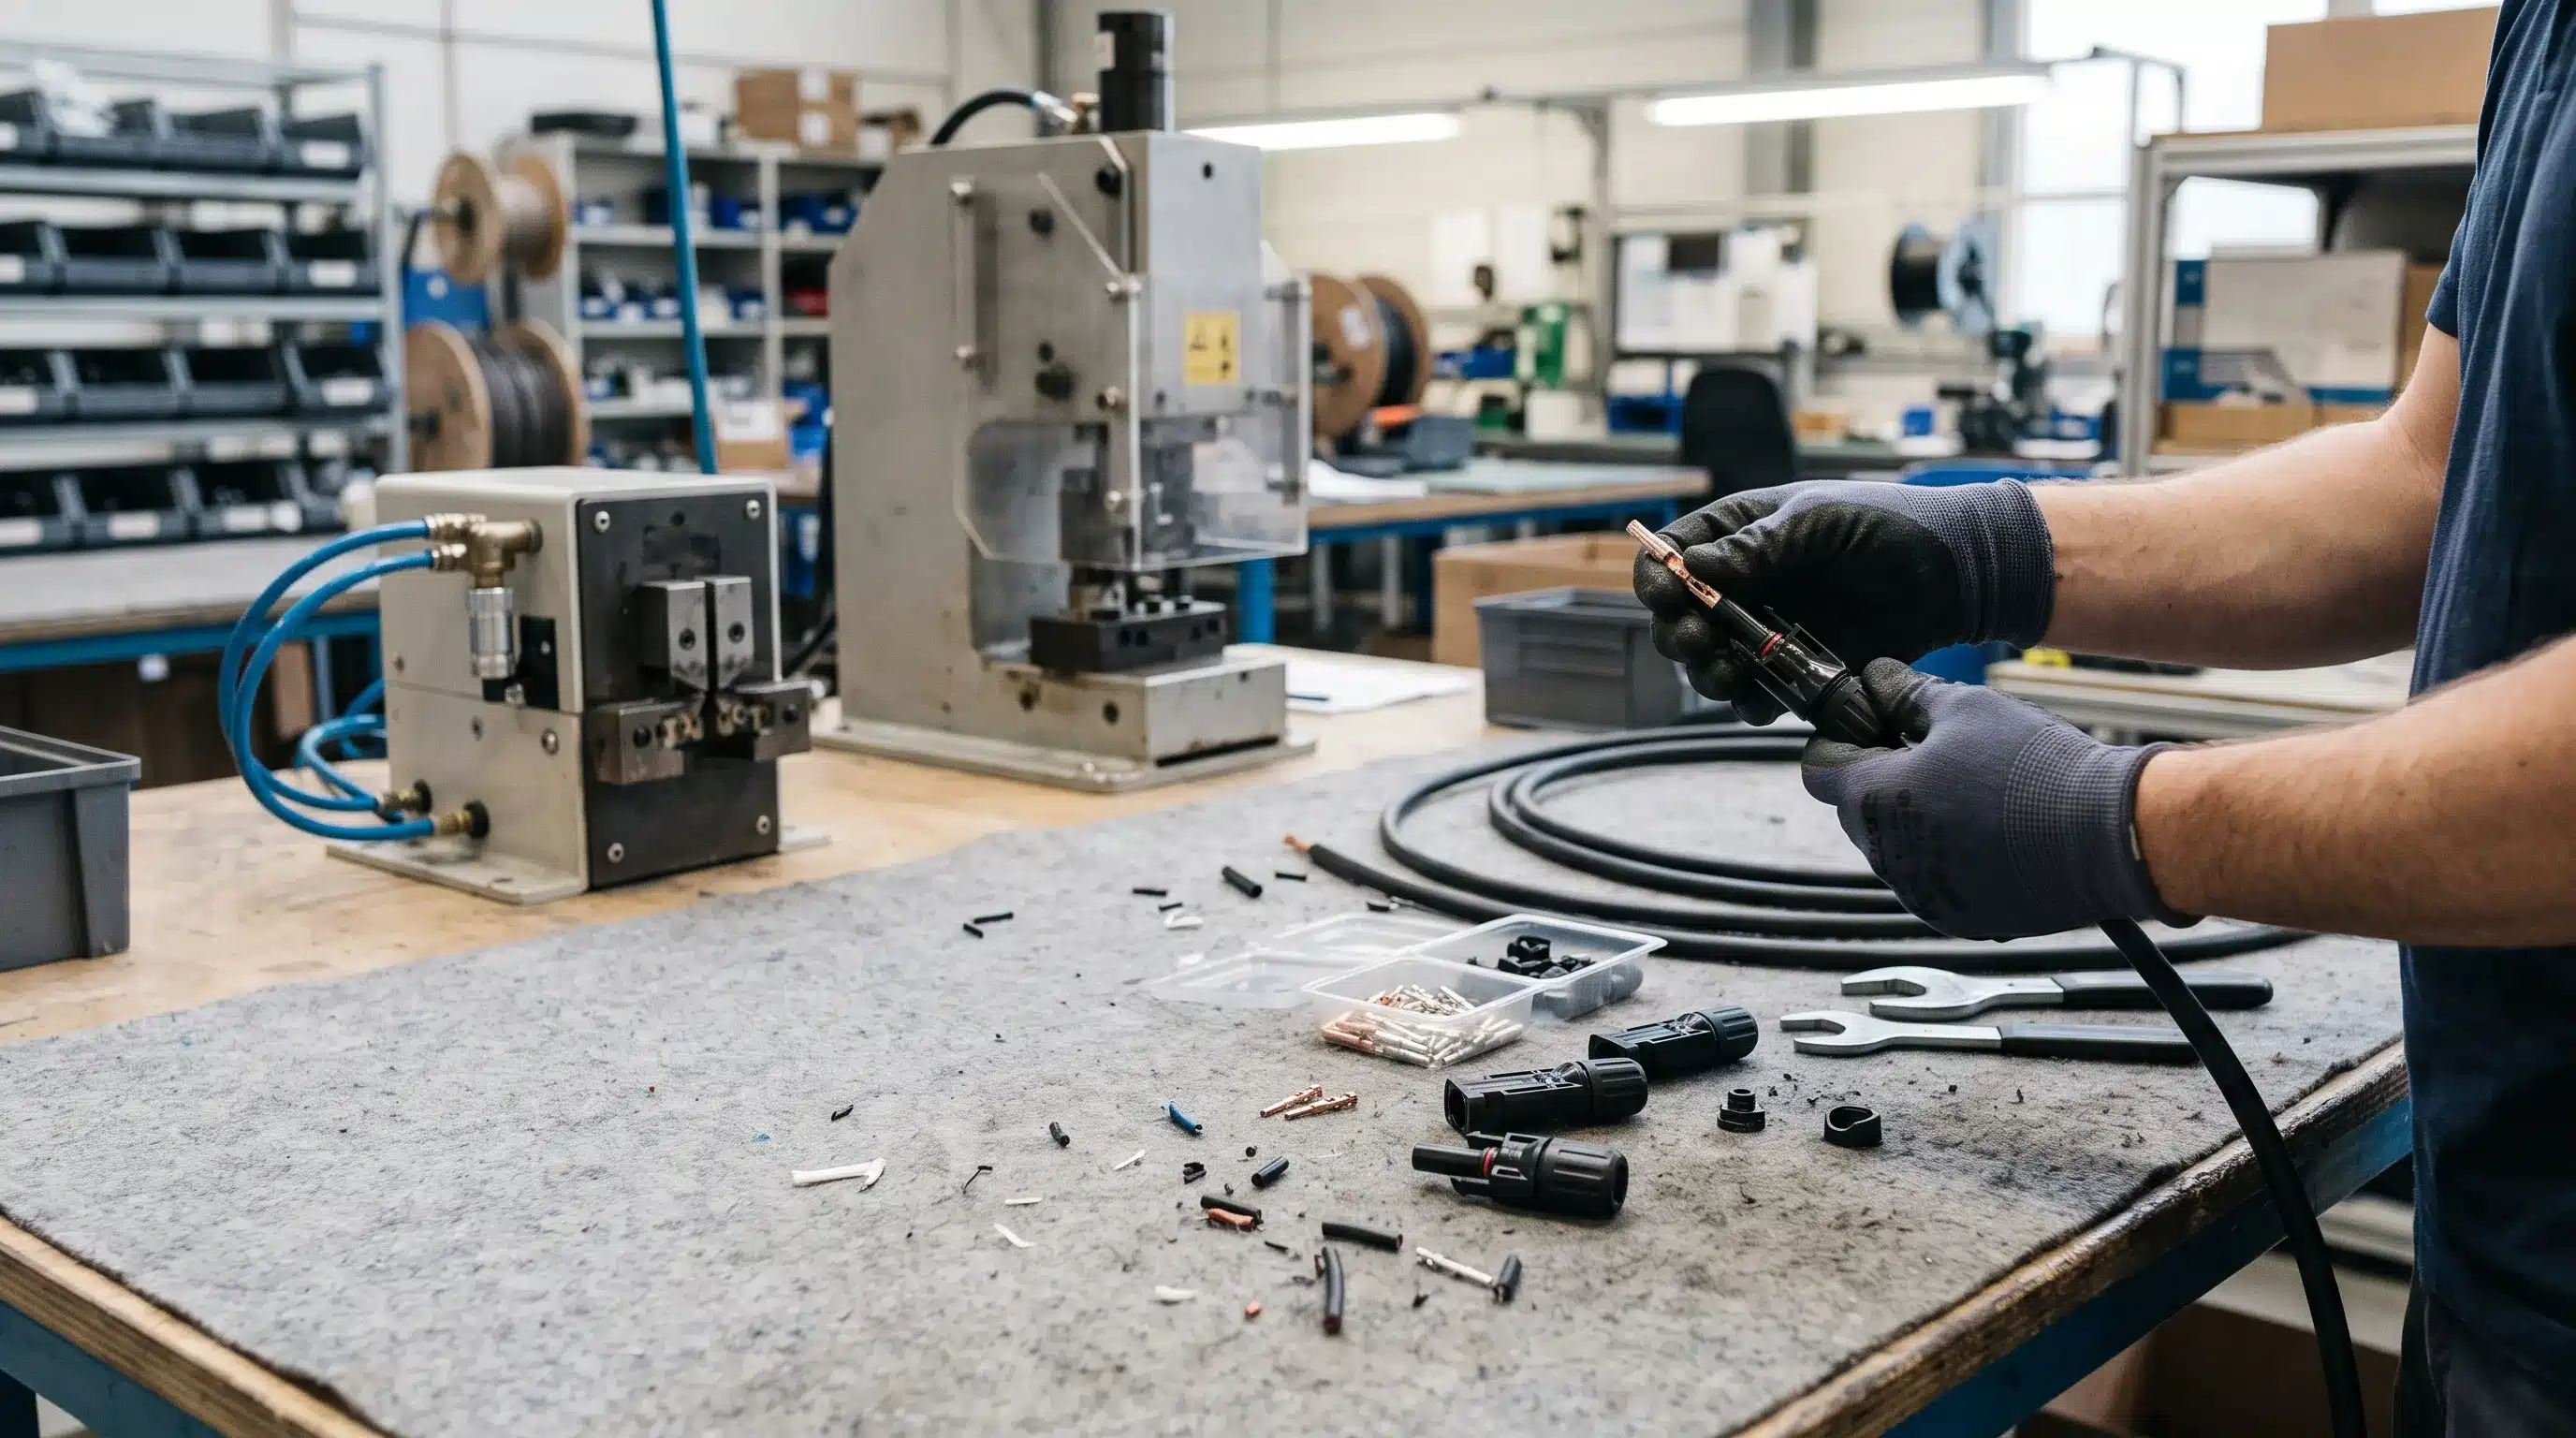
Un raccordement engendre trois types de coûts : celui de la pièce, celui de la main-d'œuvre nécessaire à son installation et celui des travaux de réparation en cas de défaut. Le temps de montage d’un connecteur est le deuxième poste de coût, et sur un projet comportant 200 000 raccordements, quelques secondes par raccordement représentent au total des centaines d’heures de montage. Cette page explique comment réaliser une étude des temps, présente une étude ayant mesuré un temps de 23,4 secondes par extrémité finie, et explique comment interpréter les chiffres fournis par un fournisseur.
Points clés à retenir
- Le devis indique le prix de la pièce. La main-d'œuvre nécessaire à son installation est facturée à chaque raccordement.
- Les temps de montage ne sont comparables que si la méthode, la marge et l'outillage sont précisés.
- Nos résultats : 23,4 secondes par série terminée, six opérations, lot LOT-20261007-01, avec les temps d'extraction et de scellage indiqués ci-dessous.
Un acheteur de connecteurs se voit communiquer un prix unitaire, une quantité minimale de commande et un délai de livraison. Le chiffre qui détermine le coût de la main-d’œuvre du projet n’apparaît que rarement, car ce coût est à la charge de l’installateur. L’écart se révèle plus tard, lorsqu’une équipe qui avait prévu 20 secondes par connexion en passe en réalité 40.
| Groupe de coûts | Qui le cite généralement ? | Qu'est-ce qui fait la différence ? |
|---|---|---|
| Pièce et outillage | Le fournisseur de connecteurs | Matériau, revêtement, quantité minimale de commande, outillage, certification |
| Frais de main-d'œuvre pour l'installation | Personne, sauf si on le demande | Temps de montage multiplié par le taux horaire de l'équipe |
| Défaillance et reprise | Personne | Qualité du sertissage, ajustement du joint, qualité de fabrication, traçabilité des lots |
C'est à la troisième étape qu'un connecteur bon marché finit par coûter cher. Une terminaison refaite entraîne le coût d'une deuxième connexion, de la pièce retirée, d'un deuxième contrôle d'étanchéité et du temps nécessaire à la prise de décision.
Un temps standard correspond au temps dont a besoin un opérateur qualifié pour effectuer une opération à un rythme défini, majoré d'une marge tenant compte de la fatigue et des petits retards, ajoutée au temps net observé. Cette méthode relève du domaine de la mesure du travail au sein de l'ingénierie industrielle, et un étude des temps et des mouvements Il s'agit de l'observation directe d'un opérateur à l'aide d'un chronomètre. Le numéro d'un fournisseur n'est valable que s'il est accompagné des six champs ci-dessous.
| Champ | Ce que cela signifie | Comment savoir s'il s'agit d'une mesure et non d'une estimation ? |
|---|---|---|
| L'unité | Une extrémité terminée, ou un ensemble complet comprenant deux extrémités et un test | Ce chiffre double ou diminue de moitié selon la réponse. |
| Méthode | Chronométrage continu d'un opérateur réel sur plusieurs cycles, ou tableau de durées prédéterminées | Le nom d'une méthode et un nombre de cycles, et non un simple chiffre |
| Durée nette par opération | Le délai observé avant l'octroi de l'allocation | Les valeurs par opération, car le total masque la durée réelle |
| Allocation | Le pourcentage ajouté pour tenir compte de la fatigue et des retards | Un pourcentage donné, appliqué à un moment donné |
| Outillage et poste de travail | Station manuelle, presse semi-automatique, visseuse dynamométrique, dispositif d'essai | Un numéro provenant d'un jeu d'outils n'est pas transféré |
| Contenu du numéro | Découpe, dénudage, sertissage, scellage, serrage, contrôle, emballage, manutention | Les essais et la manipulation sont souvent négligés |
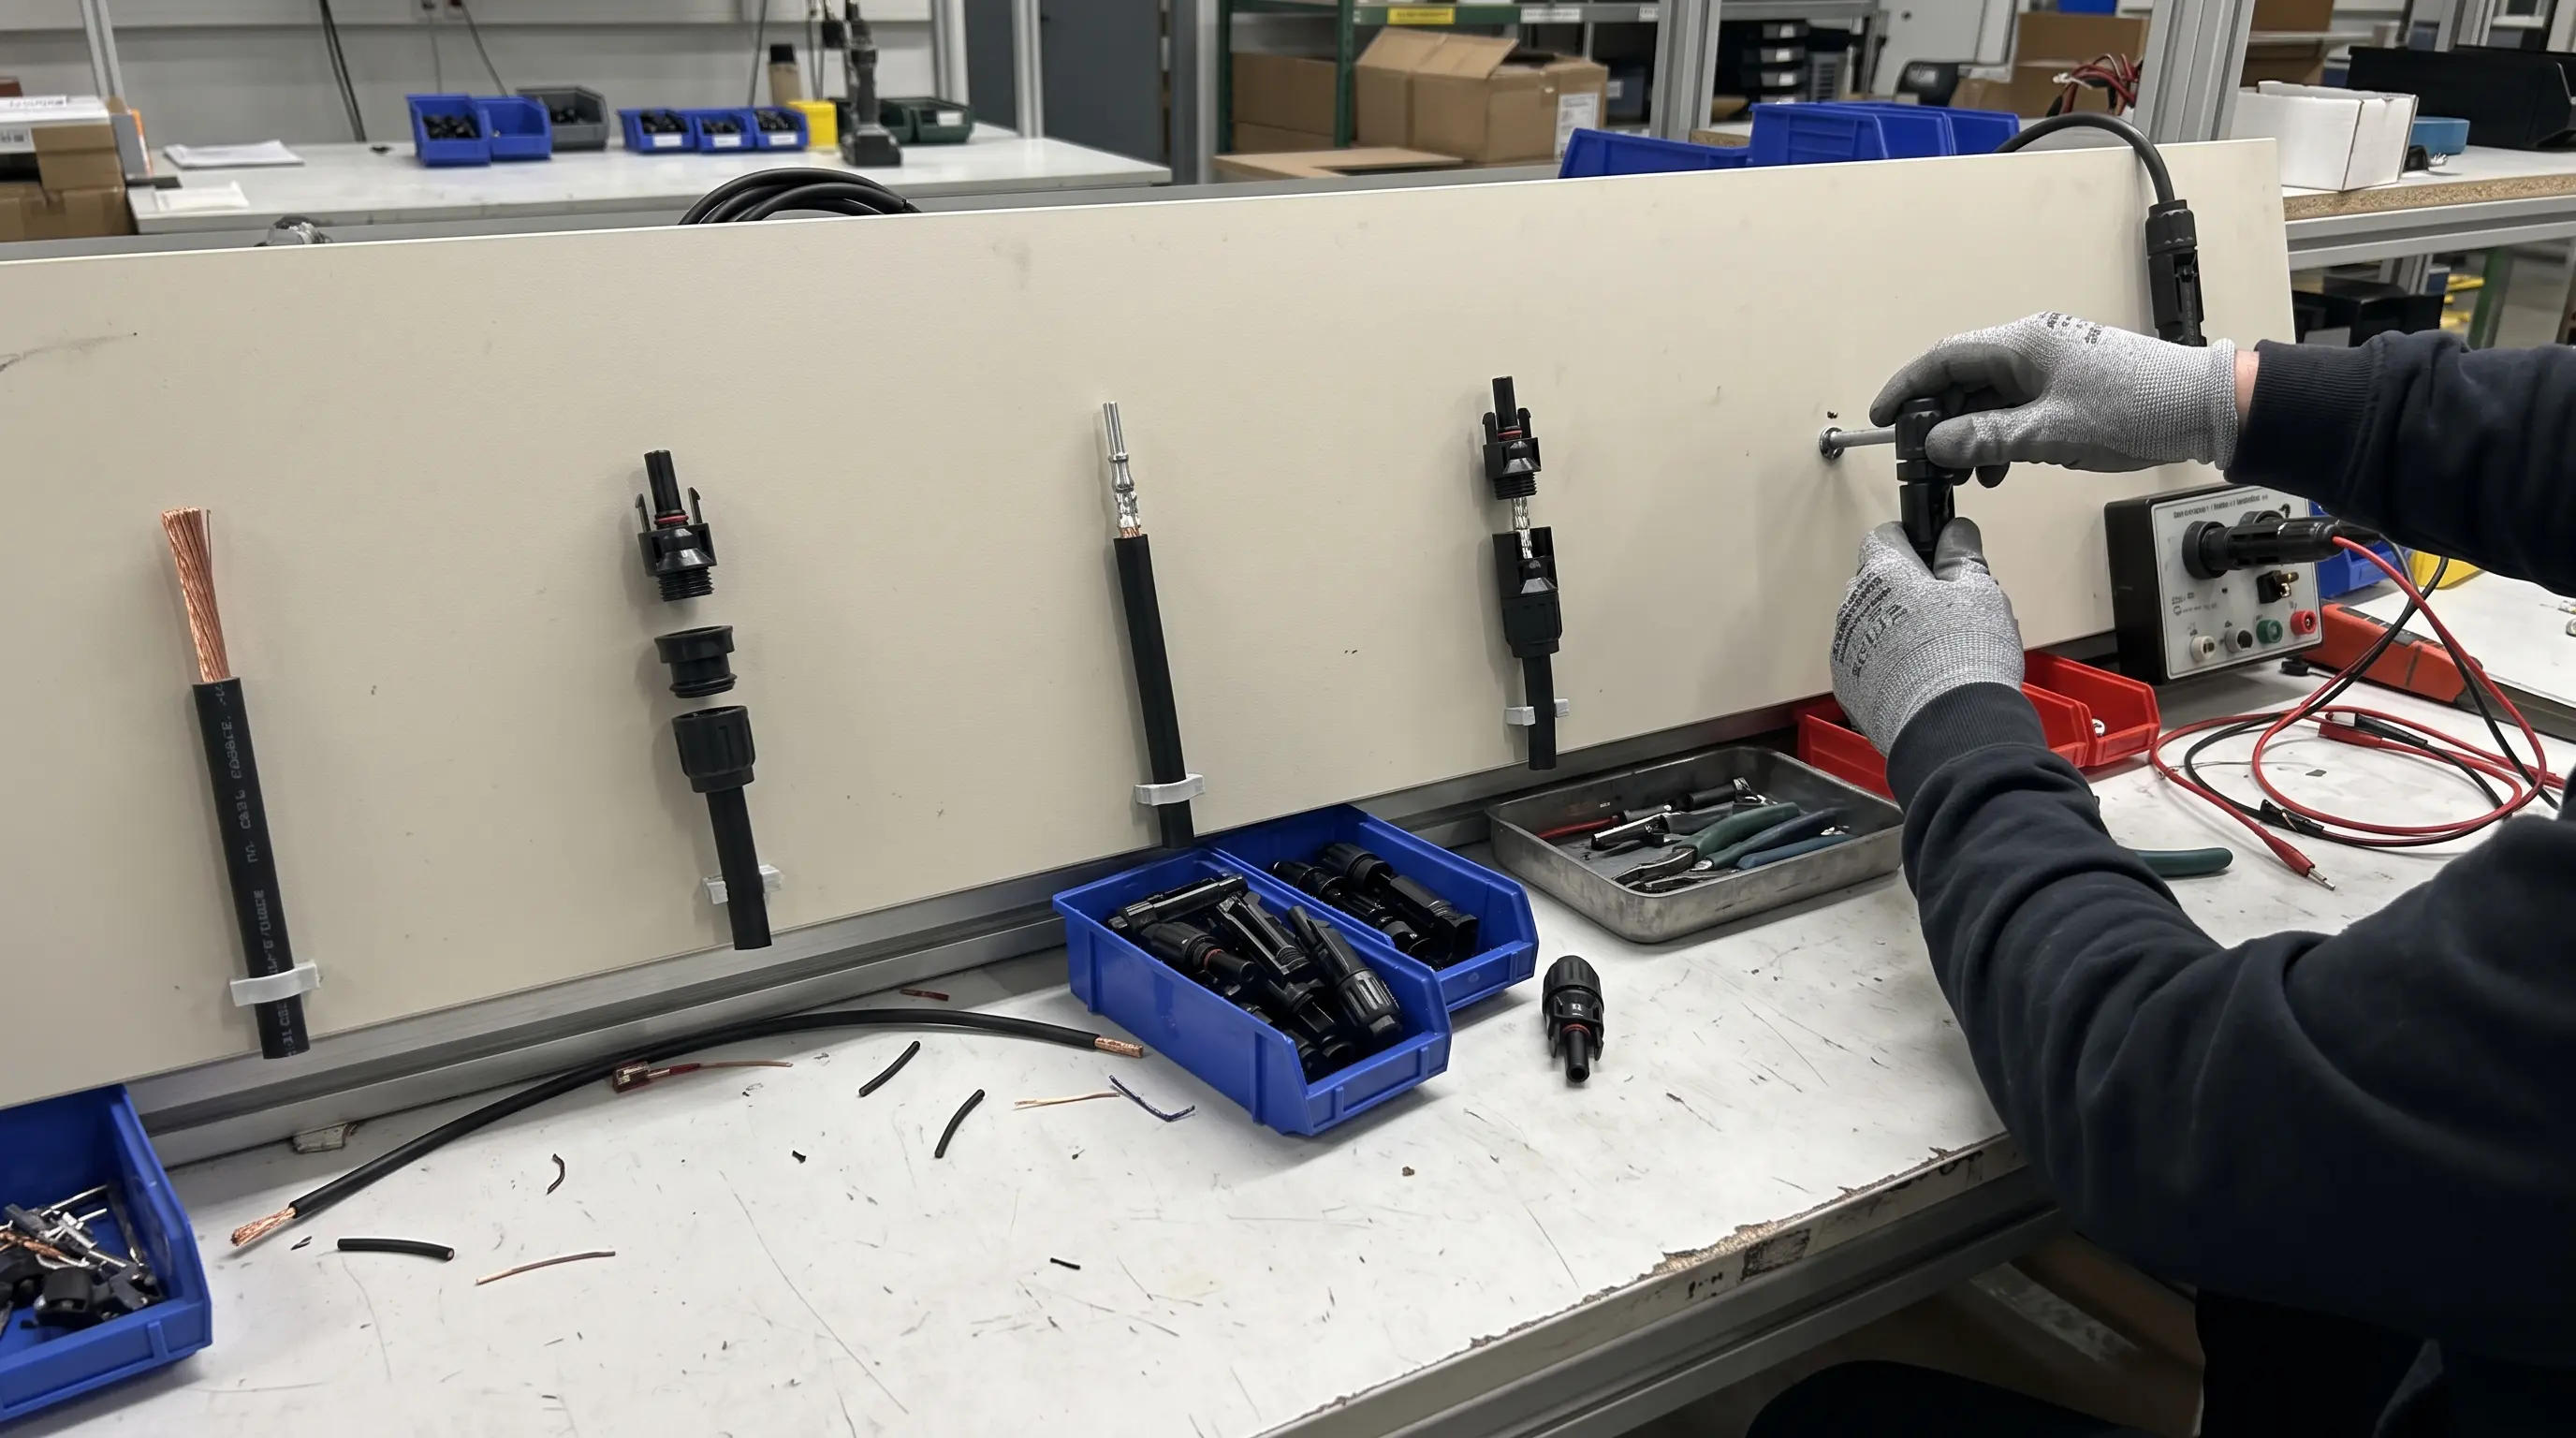
Le relevé ci-dessous provient de notre chaîne de production, lot LOT-20261007-01, daté du 07/10/2026 : chronométrage continu sur dix cycles, tolérance de 10% par opération, une extrémité d'un ensemble de connecteurs étanches sur un câble solaire de 4,0 et 6,0 mm².
| Étape | Fonctionnement | Instructions de travail et outillage | Temps net | Heure normale |
|---|---|---|---|---|
| OP10 | Coupe et dénudage de câbles | Dénudeuse pneumatique : dénudage de la gaine : 25 mm, dénudage du conducteur : 7,5 mm | 3,5 s | 3,9 s |
| OP20 | Montage des pièces d'étanchéité | Le capuchon arrière, la griffe d'étanchéité et la bague d'étanchéité en silicone se glissent dans cet ordre | 2,8 s | 3,1 s |
| OP30 | Sertissage de conducteurs | Presse semi-automatique équipée d'un micro-interrupteur de fin de course, à une course de pied | 4,2 s | 4,6 s |
| OP40 | Insertion d'un contact | Enfoncer le contact jusqu’à ce que le loquet s’enclenche, puis le retirer légèrement pour vérifier | 3,0 s | 3,3 s |
| OP50 | Serrage de l'écrou de queue | Visseuse électrique à couple maximal de 2,5 N·m, débrayage | 4,5 s | 5,0 s |
| OP60 | Contrôle électrique | Dispositif dédié : résistance de boucle inférieure ou égale à 5 mΩ, absence de circuit ouvert et de court-circuit | 3,2 s | 3,5 s |
| Une extrémité finie | Total, travaux sur les conduites de transport | 21,2 s | 23,4 s |
Les temps de référence sont arrondis à 0,1 s ; leur somme est donc supérieure de 0,08 s à 21,2 × 1,10.
La moitié du temps est consacrée à deux étapes : le sertissage et le serrage, car ces deux opérations impliquent un réglage précis qu’une machine doit atteindre et maintenir. Le sertissage assure également la jonction électrique et mécanique de l’ensemble. Une jonction sertie est une soudure à froid entre les brins et le corps du câble ; un joint soudé sur une cosse à sertir se trouve à l'extérieur de la gaine qui recouvre le contact, le câble et l'outil. Notre comparaison de raccords photovoltaïques sertis et soudés vous donne plus de détails.
Trois facteurs influencent ce chiffre, mais seuls certains d'entre eux relèvent du contrôle du fournisseur.
| Extrémités finies | Durée de l'assemblage : 23,4 s | Temps d'assemblage : 17,5 s |
|---|---|---|
| 10,000 | 65.0 | 48.6 |
| 100,000 | 650.0 | 486.1 |
| 1,000,000 | 6,500.0 | 4,861.1 |
Le temps de montage indiqué dans ce tableau pour le modèle 25% est de 163,9 heures par 100 000 raccordements. Sur un parc photovoltaïque flottant et au sol de 120 MW livré, le changement de processus par rapport à la méthode précédente a permis d’obtenir une réduction de cet ordre, sans aucun défaut de raccordement au cours des 18 mois qui ont suivi la livraison. Nous publions le temps et non un prix, car le taux horaire de main-d'œuvre est le vôtre.
Une durée standard plus courte n'a d'intérêt que si le joint correspondant est encore en bon état. Le lot soumis au test de durée a également été soumis à une contrainte jusqu'à la rupture, puis immergé.
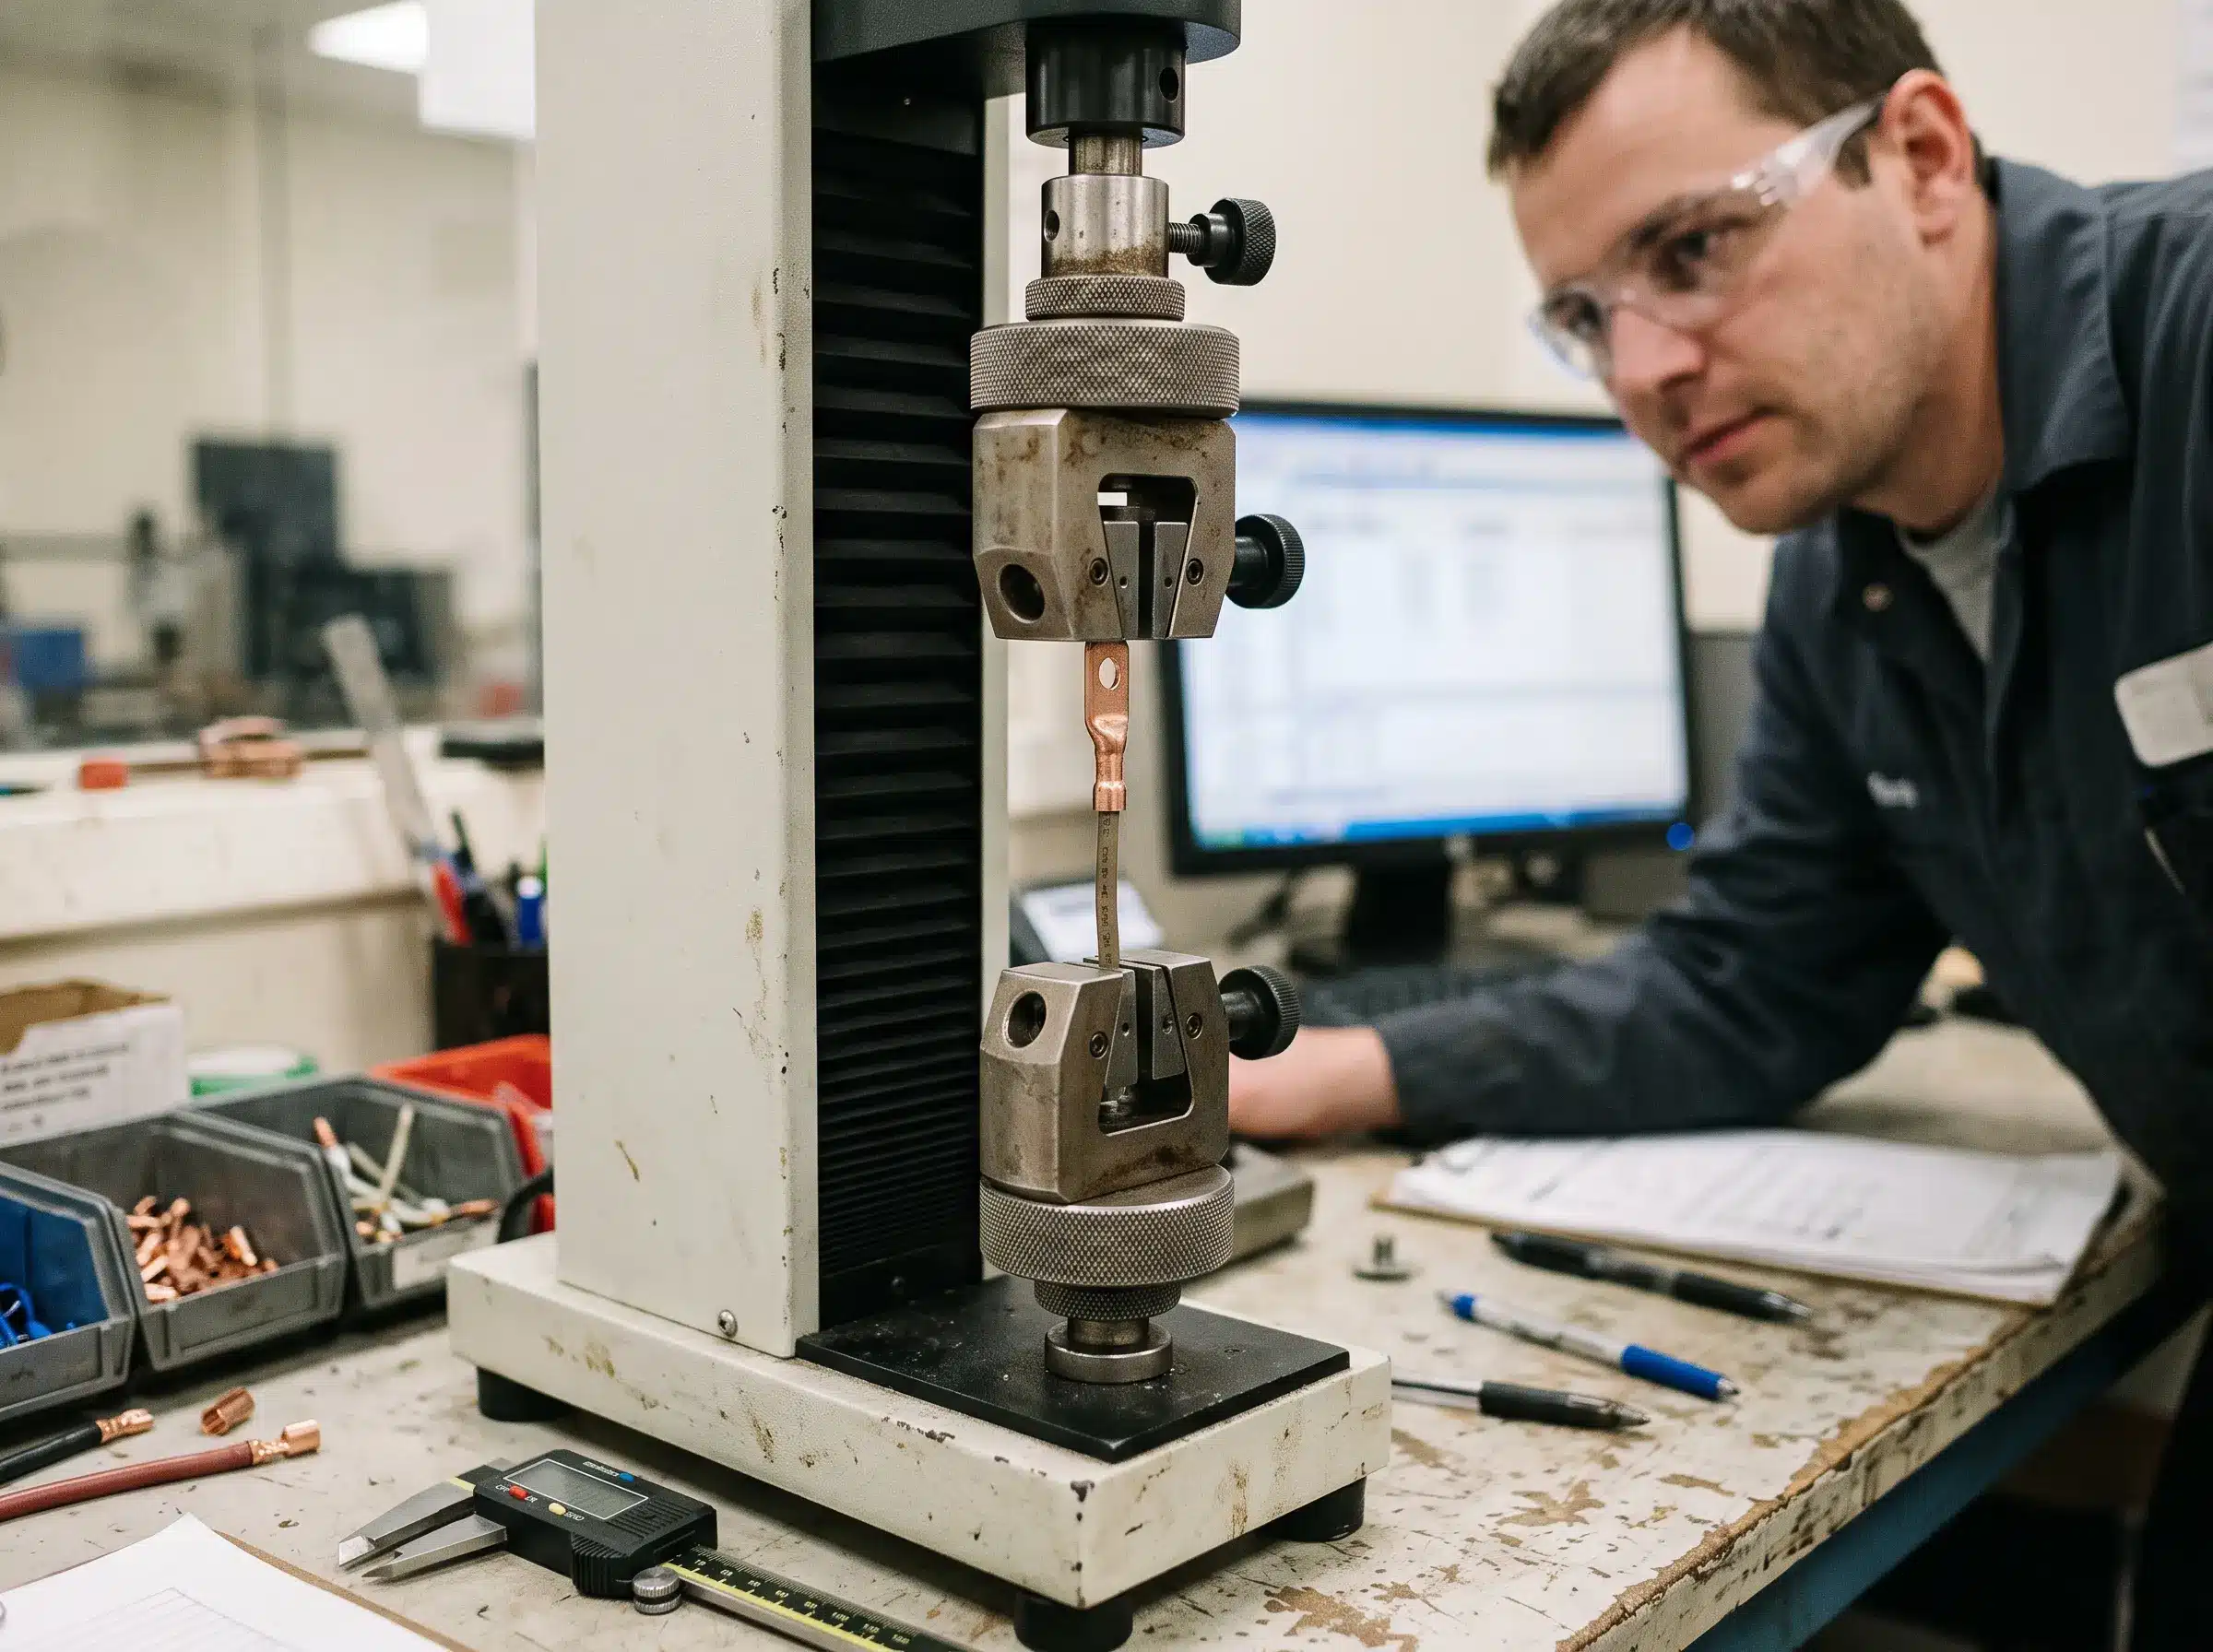
Cinq échantillons, traction axiale jusqu'à la rupture à une vitesse de 25 mm/min. Les limites correspondent aux valeurs de résistance à l'arrachement publiées pour la norme EN 60352-2 pour les sections suivantes : 310 N pour 4,0 mm² et 360 N pour 6,0 mm². Ces deux mêmes sections font l'objet d'une vérification croisée avec le tableau des conducteurs UL 486A-486B, qui indique 70 lb (311 N) pour le calibre 12 AWG et 80 lb (356 N) pour le calibre 10 AWG.
| Échantillon | Chef d'orchestre | Terminal | Réglage du sertissage | Mode de défaillance | Limite | Mesuré |
|---|---|---|---|---|---|---|
| 1 | 4,0 mm² | Tonneau ouvert estampé, laiton H62, étamé | CH 2,18 mm / CW 3,92 mm | Le conducteur s'est cassé au niveau du col, à l'extérieur du sertissage | 310 N | 386,4 N |
| 2 | 4,0 mm² | Tonneau ouvert estampé, laiton H62, étamé | CH 2,19 mm / CW 3,90 mm | Brins séparés au niveau du bord ondulé, pas de glissement | 310 N | 372,1 N |
| 3 | 4,0 mm² | Canon massif usiné, en cuivre, plaqué argent | Profondeur d'indentation : 2,45 mm | Le conducteur a été extrait du tonneau | 310 N | 428,5 N |
| 4 | 6,0 mm² | Tonneau ouvert estampé, laiton H62, étamé | CH 2,52 mm / CW 4,45 mm | Le conducteur s'est cassé au niveau du col, à l'extérieur du sertissage | 360 N | 492,3 N |
| 5 | 6,0 mm² | Canon massif usiné, en cuivre, plaqué argent | Profondeur d'indentation : 2,80 mm | Le conducteur s'est cassé au niveau du col, à l'extérieur du sertissage | 360 N | 540,8 N |
Les trois échantillons de 4,0 mm² ont donné une valeur moyenne de 395,7 N et les deux échantillons de 6,0 mm² une valeur moyenne de 516,5 N ; ainsi, la valeur la plus faible de chaque groupe se situe respectivement à 20,01 TP3T et 36,81 TP3T au-dessus de sa limite. Il convient de noter l’inadéquation des tailles avant de réutiliser les classes AWG : 4,0 mm² est plus proche de 11,2 AWG et 6,0 mm² de 9,4 AWG ; le tableau métrique constitue donc la référence appropriée. L'échantillon 3 a atteint 428,5 N, ce qui est supérieur à sa limite, mais le conducteur est sorti du cylindre au lieu de se rompre à l'extérieur de celui-ci, et une règle d'acceptation qui ne tient compte que de la force permettra de valider les deux modèles. Une homologation revendiquée peut être vérifiée dans UL Product iQ.
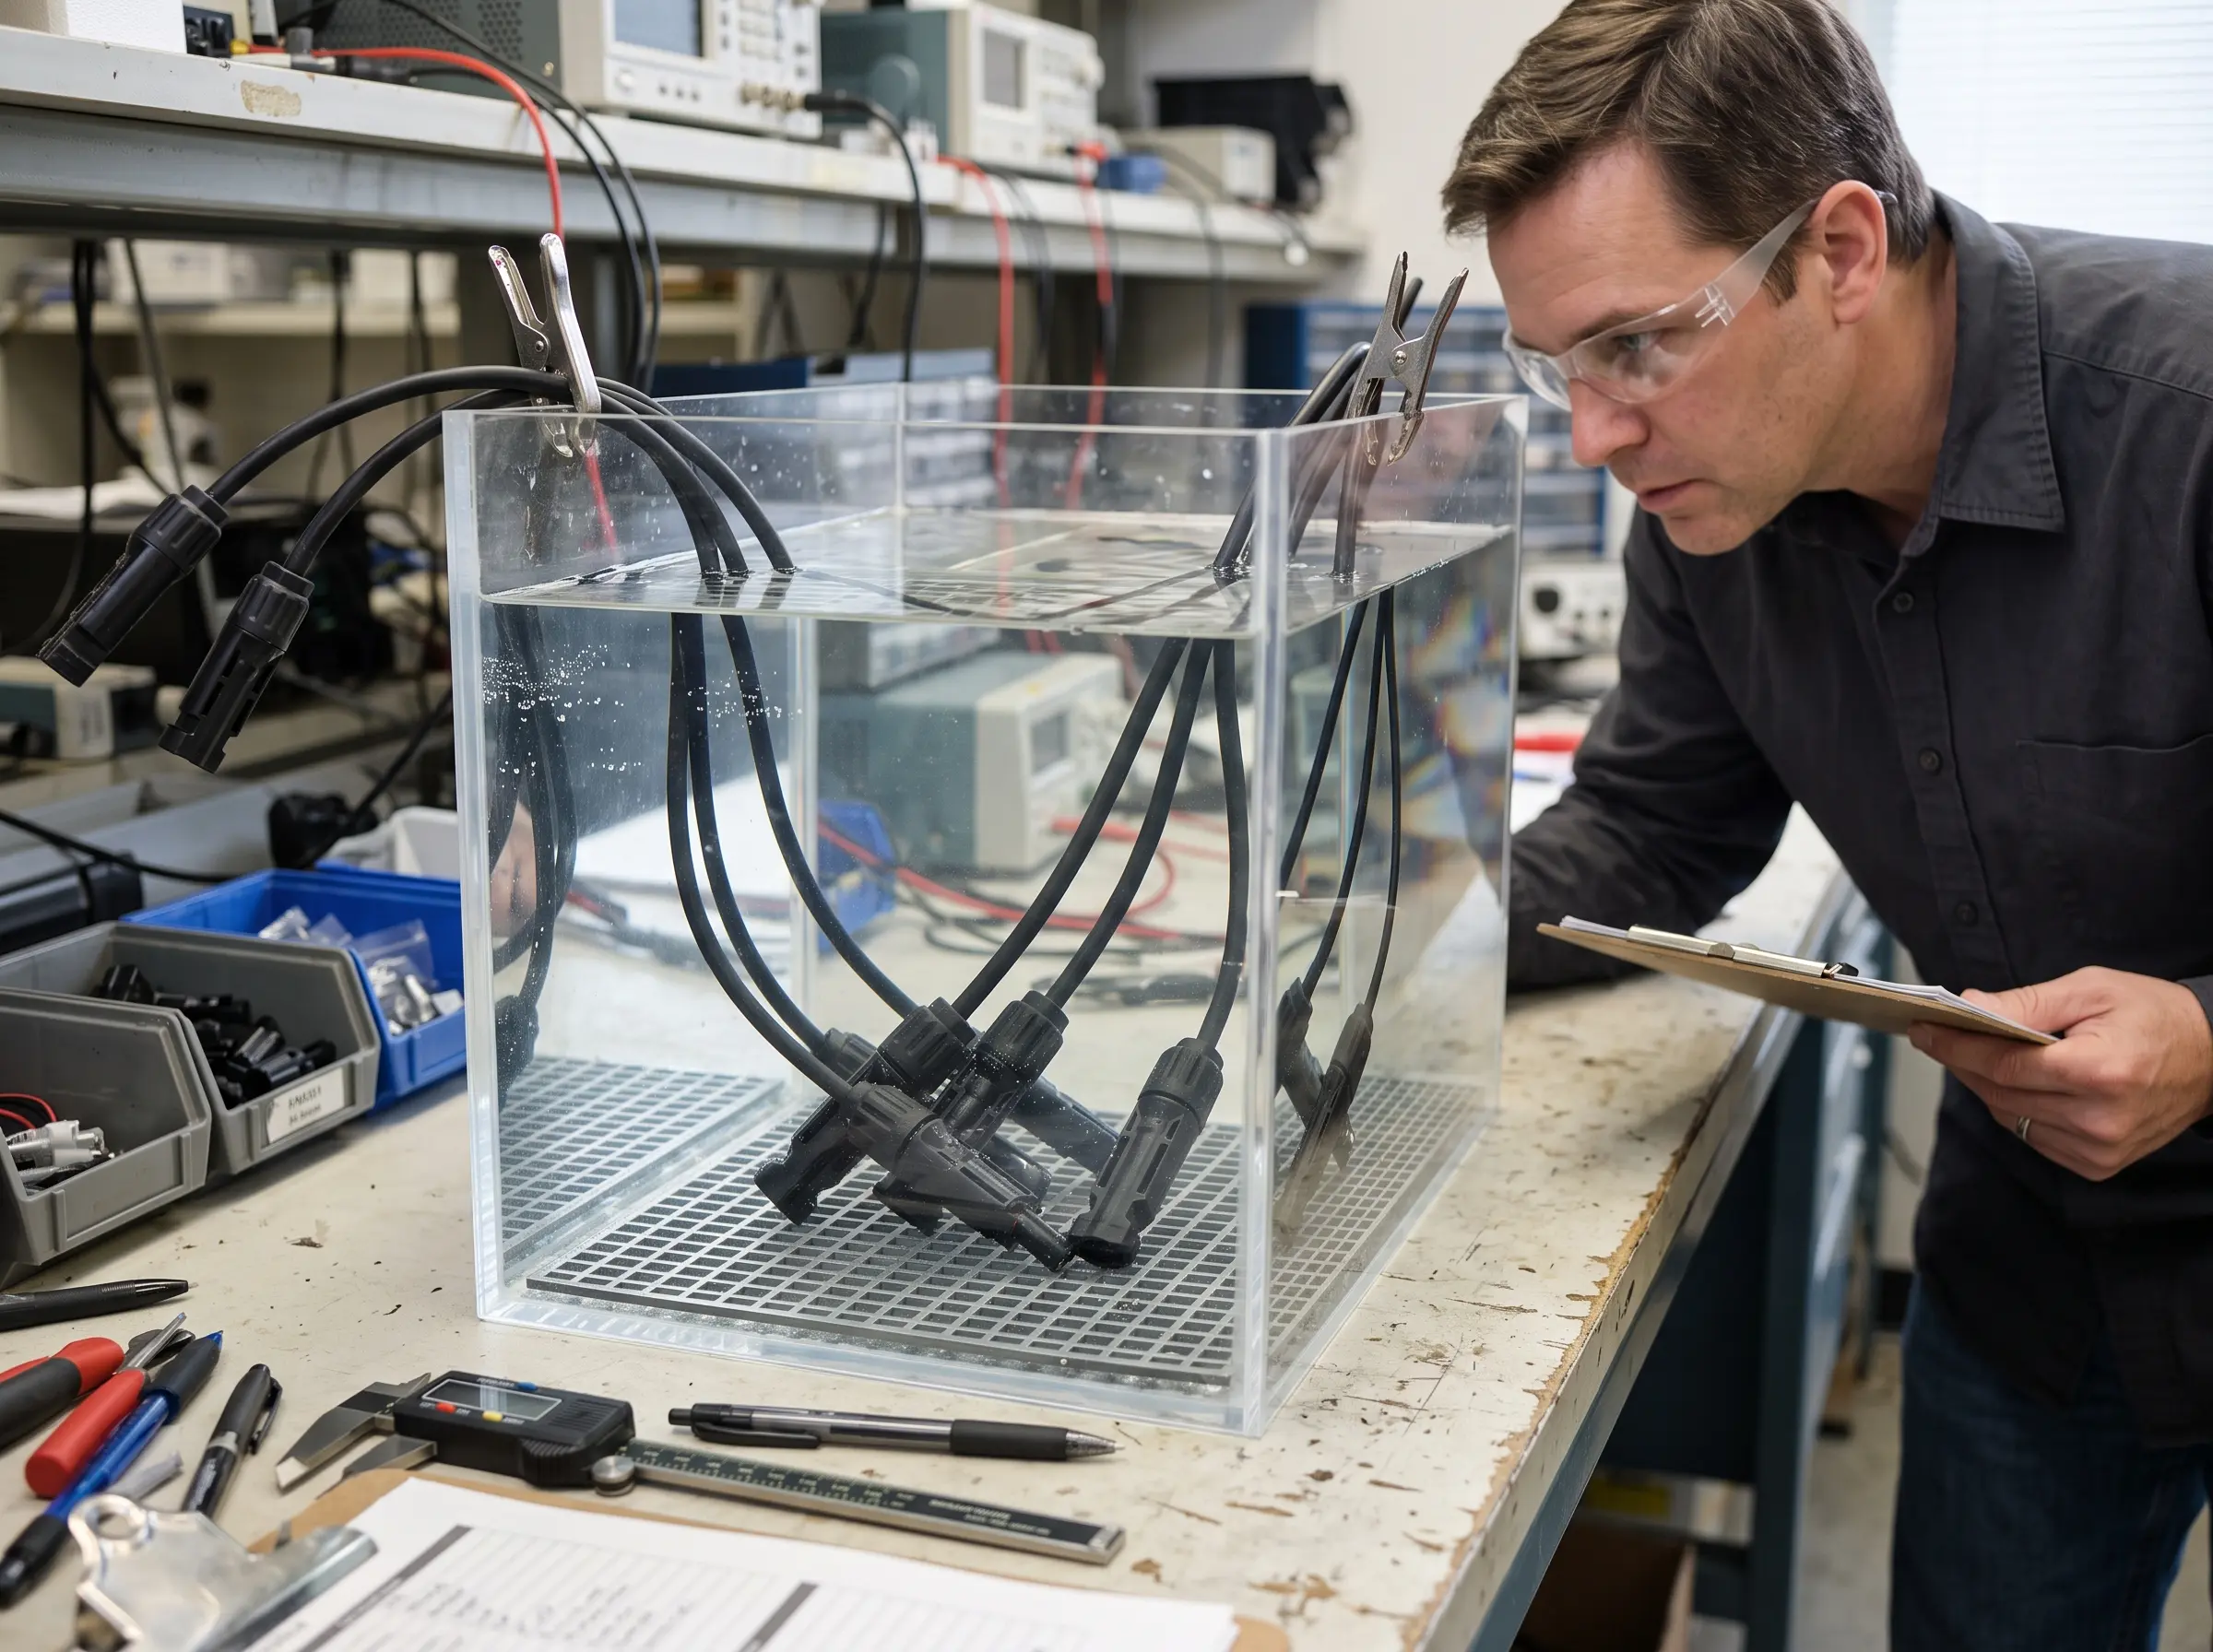
Cinq échantillons assemblés, immersion statique à 1,5 m pendant 24 heures, résistance d'isolement à 500 V CC par rapport à un critère interne de 100 MΩ.
| Exemple | Description | Couple de queue | Avant l'immersion | Au bout de 24 heures | Inspection interne |
|---|---|---|---|---|---|
| 1 | Fiche et prise assorties, diamètre extérieur du câble : 7,8 mm | 2,5 N·m | supérieure à 500 MΩ | supérieure à 500 MΩ | Chambre sèche, aucune trace d'eau |
| 2 | Fiche et prise assorties, diamètre extérieur du câble : 8,2 mm | 2,5 N·m | supérieure à 500 MΩ | supérieure à 500 MΩ | Chambre sèche, aucune trace d'eau |
| 3 | Douille filetée pour panneau avec joint torique en silicone | 2,0 N·m | supérieure à 500 MΩ | 450 MΩ | Rendre la rainure de joint lisse et sèche |
| 4 | Type à emboîtement sans vis, avec loquet | sans objet | supérieure à 500 MΩ | supérieure à 500 MΩ | Papier absorbant à l'intérieur, sec |
| 5 | Ensemble de sortie pour système de stockage d'énergie | 3,0 N·m | supérieure à 500 MΩ | supérieure à 500 MΩ | Pas de condensation au niveau des broches |
La norme CEI 60529 définit le code IP et la méthode d'essai ; la profondeur et la durée sont déclarées par le fabricant. Un échantillon ayant résisté à une immersion à 1,5 m pendant 24 h a satisfait aux conditions pour lesquelles il a été testé, mais ce résultat n'étend pas la classification à un autre diamètre de câble ou à une moitié non raccordée. L'échantillon n° 3 est celui dont la valeur a baissé, à 450 MΩ, tout en restant dans les limites du critère.
Ces données montrent que le gain de temps n'a pas été obtenu en réduisant le sertissage ni en omettant le contrôle de l'étanchéité. Le prélèvement de cinq échantillons sur un lot relève de l’échantillonnage de production, à l’instar des contrôles effectués par un acheteur avant de valider une commande. Un essai de type est une procédure distincte, réalisée conformément aux normes relatives aux systèmes de connecteurs CEI 62852 et UL 6703, qui certifient conjointement un contact, une section de câble et une pince à sertir. Notre page consacrée au contrôle qualité énumère les vérifications associées à cette fiche.
| Si votre priorité est | Commencez plutôt par ici |
|---|---|
| Valider un échantillon avant de passer commande | Contrôle d'échantillons de connecteurs : ce qu'il faut vérifier avant de donner votre accord |
| Rédiger l'appel d'offres de manière à ce que les réponses soient exploitables | Liste de contrôle pour les appels d'offres concernant les connecteurs RF : les informations requises des fournisseurs |
| Identification de la gamme de connecteurs couverte par cette fiche | Connecteurs solaires PV4 compatibles MC4 |
Lorsqu'une connexion doit être rouverte à des fins de maintenance, le temps de montage importe moins que la procédure de réouverture. Lorsque le coût d'une panne est élevé et que l'équipe n'est pas sous votre contrôle, un ensemble de câbles pré-assemblé permet de réaliser les travaux sur une ligne contrôlée.
Ces tableaux proviennent du service de contrôle qualité de PVLinkTech, lot LOT-20261007-01, et ont été testés le 07/10/2026 à 23,5 °C et 54% d'humidité relative par l'inspecteur QC-03. Les trois tableaux sont disponibles en téléchargement.
Les normes sont répertoriées par nom et par numéro, sans lien :
Toutes les pages ont été consultées le 07/10/2026. Les limites d'acceptation ont été recoupées avec deux reproductions publiées du tableau de la norme EN 60352-2 et du tableau des normes UL 486A-486B.
Il n'y a pas de chiffre précis. Cela dépend des pièces, de l'outillage, du câble et de la présence ou non de tests. Un connecteur en deux parties sur un câble préparé peut être assemblé en quelques secondes, tandis qu'un ensemble étanche comportant plusieurs pièces d'étanchéité, un écrou d'extrémité serré au couple et un test électrique 100% prend plus de temps. Le record dans ce cas est de 23,4 secondes par extrémité assemblée.
À condition que le raccord situé en amont tienne bien. Un processus qui s'accélère parce que le test a été supprimé ou parce que l'étanchéité a été simplifiée transfère les coûts de la chaîne de production vers le terrain, où une remise en fabrication implique un deuxième raccordement ainsi que le temps de main-d'œuvre nécessaire pour localiser la défaillance. Comparez la rapidité obtenue aux données d'arrachement et d'étanchéité du même lot.
La méthode couramment utilisée consiste à chronométrer en continu à l'aide d'un chronomètre sur plusieurs cycles successifs. Un observateur suit un opérateur pendant dix cycles ou plus, note la durée nette de chaque opération, puis ajoute une marge prédéfinie pour tenir compte de la fatigue et des retards. Les systèmes de temps prédéterminés, quant à eux, estiment la durée de ce même travail à partir de tableaux de mouvements élémentaires.
Non. Un échantillonnage de production comprend cinq échantillons par caractéristique et montre que le processus était bien centré le jour où il a été mis en œuvre. L'homologation d'un système de connecteurs repose généralement sur un essai de type réalisé conformément aux normes applicables aux connecteurs, sur un ensemble d'échantillons défini, la section du câble et l'outil de sertissage faisant partie intégrante de la qualification.
En général, non. Le prix unitaire couvre la pièce, tandis que la main-d'œuvre nécessaire au montage revient à celui qui procède à l'installation. Cela change lorsque le fournisseur livre un câble assemblé prêt à l'emploi, car le temps de production est alors inclus dans le prix. La comparaison pertinente porte alors sur le coût d'installation par connexion.
Veuillez nous communiquer la structure du câble, la gamme de connecteurs et le volume annuel via la page de devis. Nous vous communiquerons le temps de montage mesuré pour la référence que vous aurez sélectionnée, l'outil et le moule avec lesquels elle a été validée, ainsi que les fiches de lot correspondantes.
Demander un devis pour un connecteur étanche
CONCEVONS ENSEMBLE VOTRE SOLUTION DE CONNEXION
Indiquez-nous votre application, vos spécifications et la quantité estimée. Notre équipe vous proposera une solution de connecteurs adaptée et vous fournira un devis.
Faible quantité minimale de commande · OEM et ODM · Assistance à la sélection des produits · Réponse rapide aux demandes de devis