Amostras em estoque · Resposta em até 12 horas. Solicite um orçamento →
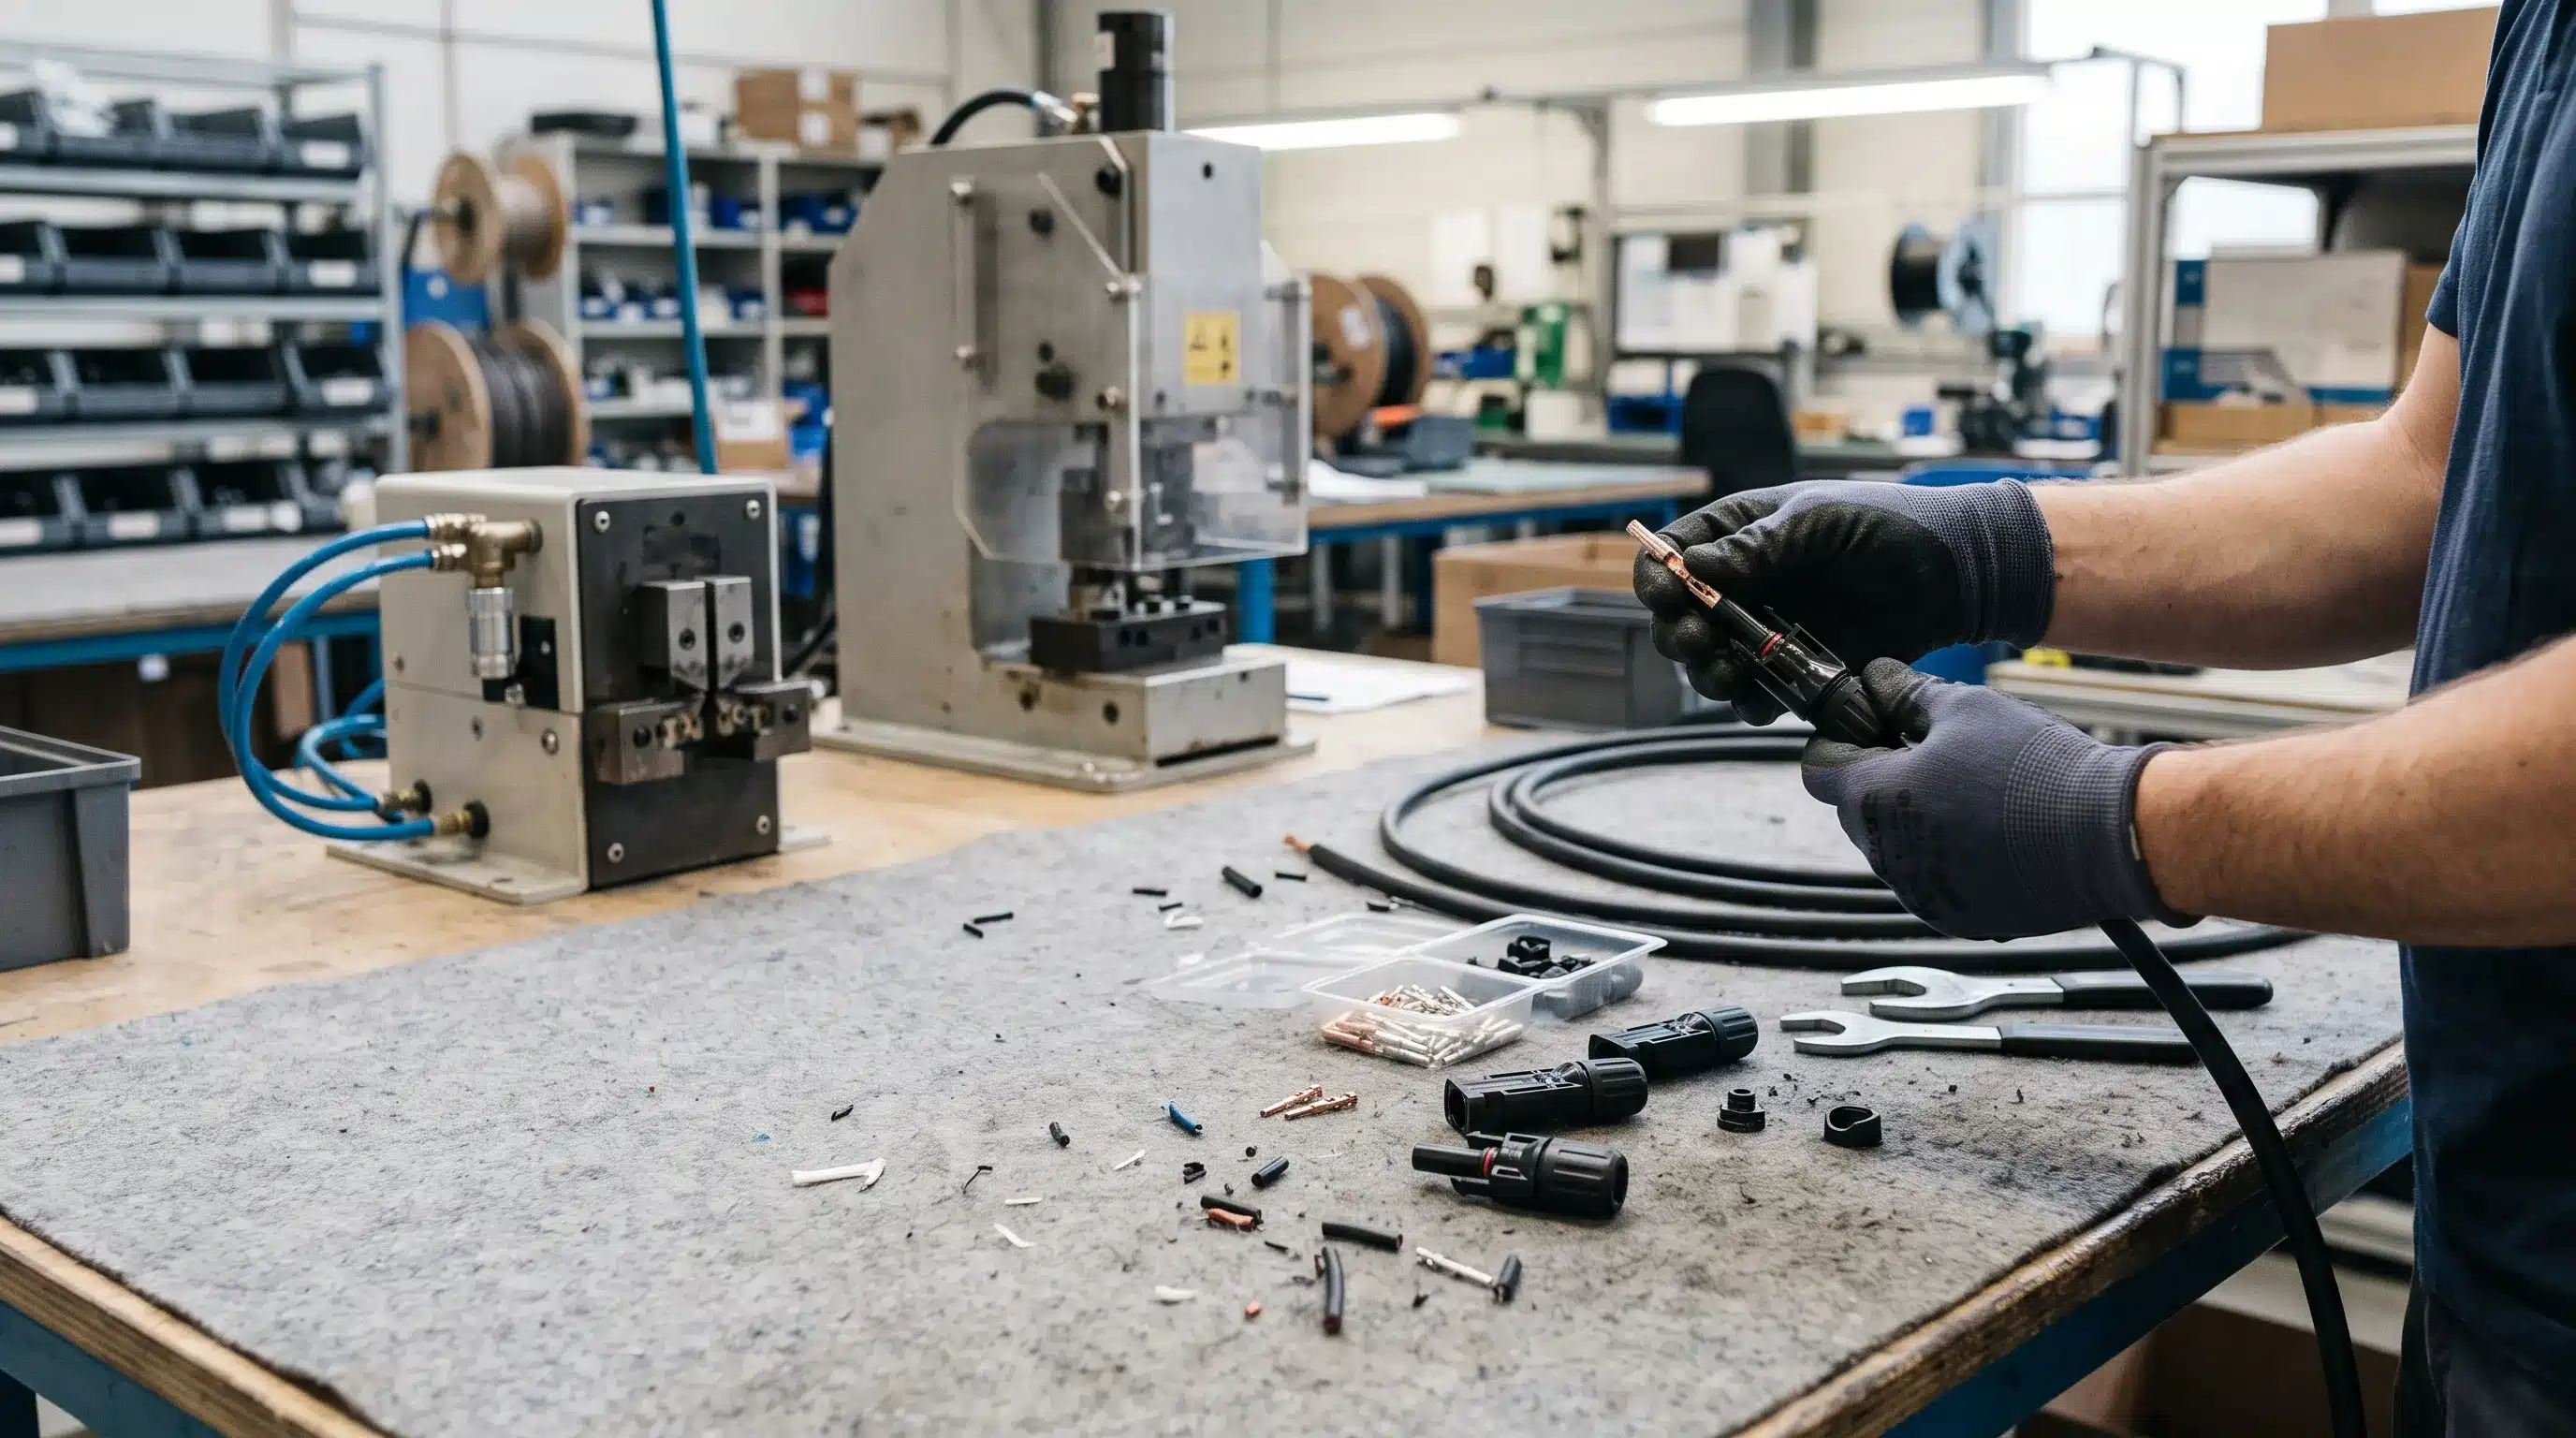
Uma conexão envolve três custos: o custo da peça, a mão de obra necessária para instalá-la e o trabalho necessário para corrigir uma conexão mal feita. O tempo de montagem do conector é o segundo, e em um projeto com 200.000 conexões, alguns segundos por conexão somam centenas de horas de montagem. Esta página mostra como é elaborado um estudo de tempo, apresenta um estudo com resultado de 23,4 segundos por extremidade finalizada e explica como interpretar os dados fornecidos pelo fornecedor.
Principais conclusões
- O orçamento inclui o preço da peça. A mão de obra para instalá-la é cobrada a cada conexão.
- Os tempos de montagem só são comparáveis quando o método, a margem de tolerância e as ferramentas são especificados.
- Nosso registro: 23,4 segundos por extremidade concluída, seis operações, lote LOT-20261007-01, com os registros de retirada e vedação impressos abaixo.
Um comprador de conectores recebe um preço unitário, uma quantidade mínima de pedido (MOQ) e um prazo de entrega. O valor que determina os custos de mão de obra do projeto raramente é informado, pois a mão de obra fica a cargo do instalador. A discrepância só aparece mais tarde, quando uma equipe que havia previsto 20 segundos por conexão acaba levando 40.
| Grupo de custos | Quem costuma citar isso | O que determina isso |
|---|---|---|
| Peças e ferramentas | O fornecedor de conectores | Material, revestimento, quantidade mínima de pedido (MOQ), ferramentas e matrizes, certificação |
| Mão de obra para instalação | Ninguém, a menos que seja solicitado | Tempo de montagem multiplicado pela taxa horária da equipe |
| Falha e retrabalho | Ninguém | Qualidade da crimpagem, ajuste da vedação, acabamento, rastreabilidade do lote |
É na terceira linha que um conector barato acaba saindo caro. Uma terminação refeita custa a segunda conexão, a peça removida, a segunda verificação da vedação e o tempo gasto na tomada de decisão.
O tempo padrão é o tempo que um operador treinado leva para realizar uma operação em um ritmo definido, acrescido de uma margem para fadiga e pequenos atrasos somados ao tempo líquido observado. O método pertence ao ramo de medição de trabalho da engenharia industrial, e um estudo de tempo e movimento consiste na observação direta de um operador com um dispositivo de cronometragem. O número de um fornecedor só é válido se os seis campos abaixo estiverem incluídos nele.
| Campo | O que isso significa | Como saber se foi medido, e não estimado |
|---|---|---|
| A unidade | Uma extremidade concluída, ou uma montagem completa com duas extremidades e um teste | O valor dobra ou cai pela metade, dependendo da resposta |
| Método | Medição contínua do tempo de um operador real ao longo de ciclos repetidos, ou uma tabela de tempos pré-determinados | Um nome de método e uma contagem de ciclos, não um único número |
| Tempo líquido por operação | O tempo observado antes do abatimento | Valores por operação, pois o total oculta onde o tempo está localizado |
| Subsídio | A porcentagem adicionada para compensar a fadiga e os atrasos | Uma porcentagem determinada, aplicada em um ponto determinado |
| Ferramentas e estação | Estação manual, prensa semiautomática, chave de torque, dispositivo de teste | Um número de um conjunto de ferramentas não é transferido |
| Conteúdo do número | Corte, descascamento, crimpagem, vedação, aperto com torque, teste, embalagem, manuseio | Os testes e o manuseio são frequentemente deixados de lado |
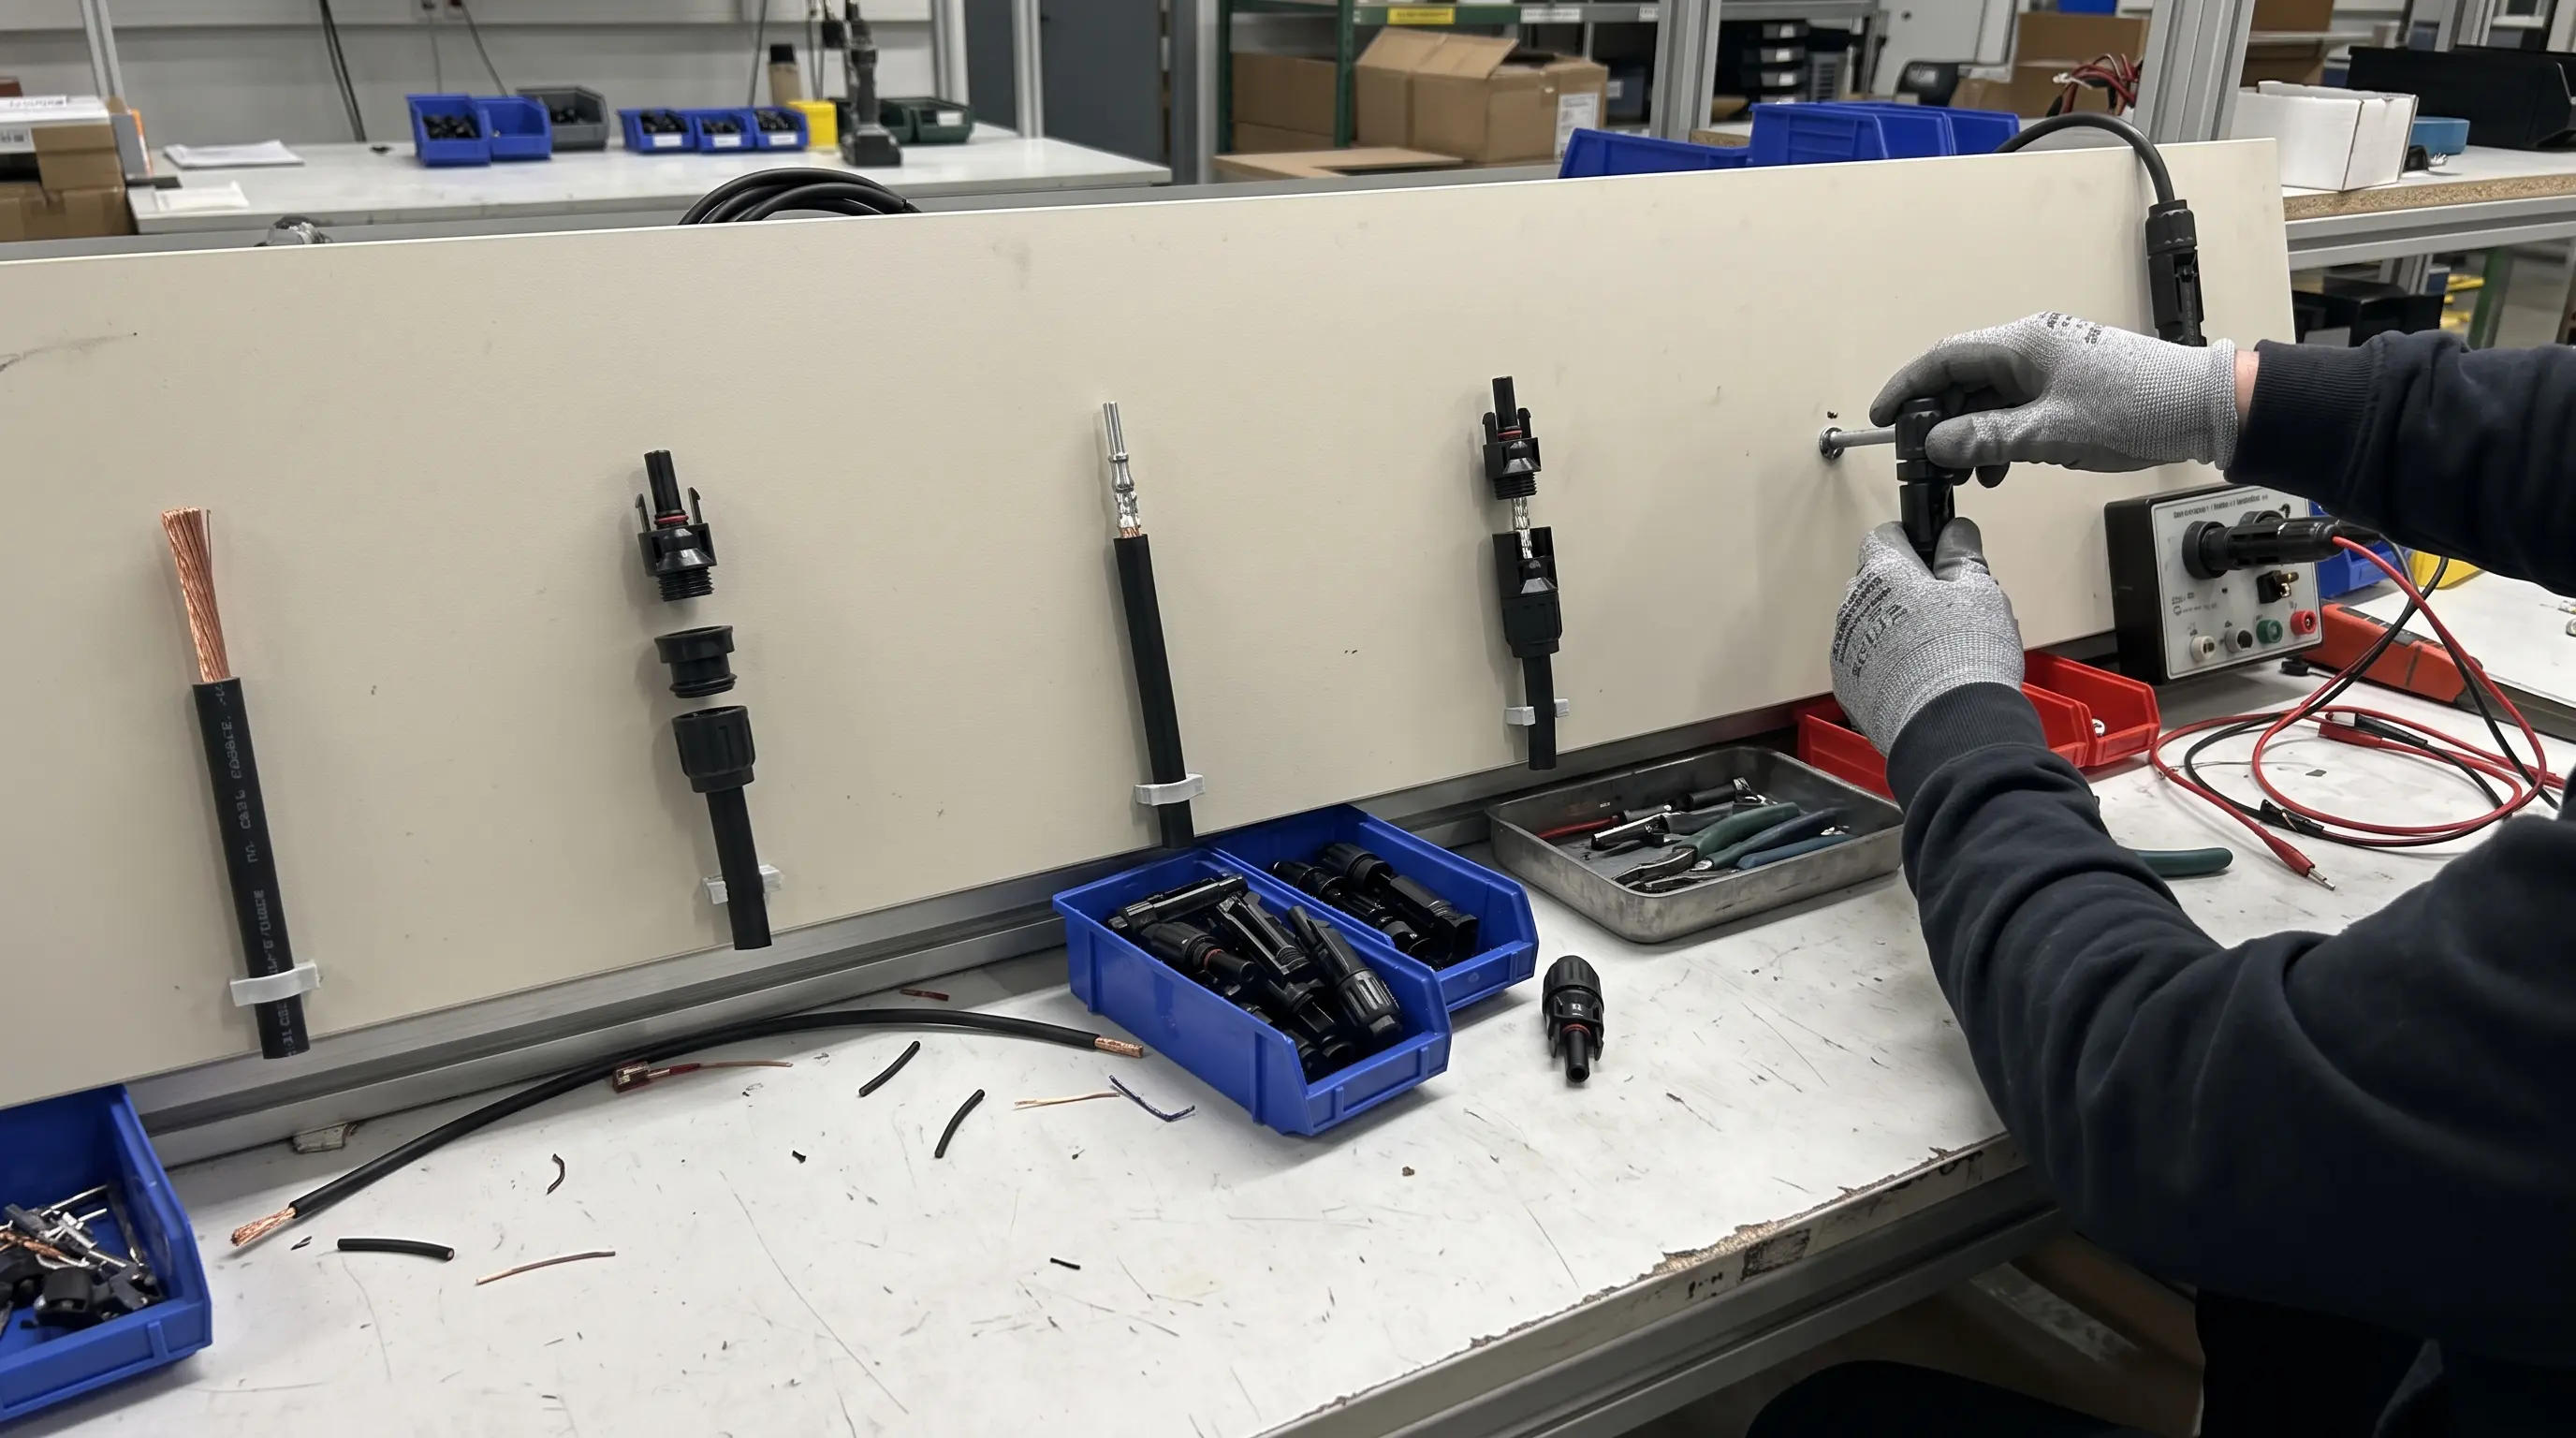
O registro abaixo é da nossa linha de produção, lote LOT-20261007-01, datado de 07/10/2026: medição contínua ao longo de dez ciclos, tolerância de 10% por operação, uma extremidade de um conjunto de conector vedado em cabos solares de 4,0 e 6,0 mm².
| Etapa | Operação | Instruções de trabalho e ferramentas | Tempo líquido | Hora padrão |
|---|---|---|---|---|
| OP10 | Corte e descascamento de cabos | Máquina de descascamento pneumática: descascamento da camada externa de 25 mm, descascamento do condutor de 7,5 mm | 3,5 s | 3,9 s |
| OP20 | Montagem das peças de vedação | A tampa traseira, a garra de vedação e o anel de vedação de silicone foram encaixados nessa ordem | 2,8 s | 3,1 s |
| OP30 | Crimpagem de condutores | Prensa semiautomática com microinterruptor de posição, um curso do pedal | 4,2 s | 4,6 s |
| OP40 | Inserção de contato | O contato foi pressionado até ouvir o clique do clipe e, em seguida, puxado levemente para trás para verificar | 3,0 s | 3,3 s |
| OP50 | Apertar a porca da cauda | Chave de torque elétrica até 2,5 N·m, com liberação da embreagem | 4,5 s | 5,0 s |
| OP60 | Teste elétrico | Dispositivo dedicado: resistência do circuito igual ou inferior a 5 mΩ, sem circuitos abertos nem curtos-circuitos | 3,2 s | 3,5 s |
| Uma extremidade finalizada | Total, trabalhos na linha de fluxo | 21,2 s | 23,4 s |
Os tempos padrão são arredondados para 0,1 s; portanto, sua soma é 0,08 s acima de 21,2 × 1,10.
Metade do tempo se concentra em duas etapas: a crimpagem e o torque, pois ambas envolvem um ajuste controlado que a máquina precisa atingir e manter. A crimpagem também é responsável pela junção elétrica e mecânica do conjunto. Uma junção crimpada é uma soldagem a frio entre os fios e o cilindro; uma junta soldada em um terminal projetado para crimpagem fica fora do invólucro que cobre o contato, o cabo e a ferramenta. Nossa comparação de terminais fotovoltaicos crimpados e soldados tem os detalhes.
Três fatores influenciam esse número, e apenas alguns deles estão sob o controle do fornecedor.
| Extremidades finalizadas | Tempo de montagem: 23,4 s | Tempo de montagem: 17,5 s |
|---|---|---|
| 10,000 | 65.0 | 48.6 |
| 100,000 | 650.0 | 486.1 |
| 1,000,000 | 6,500.0 | 4,861.1 |
O tempo de montagem 25% indicado na tabela é de 163,9 horas por 100.000 conexões. Em um parque eólico flutuante e montado no solo de 120 MW entregue, a mudança no processo em relação ao método anterior resultou em uma redução dessa ordem, sem falhas nas conexões nos 18 meses após a entrega. Divulgamos o tempo e não um preço, pois a taxa de mão de obra é de sua responsabilidade.
Vale a pena ter um tempo padrão mais curto apenas se a junta por trás dele ainda estiver em boas condições. O lote que foi cronometrado também foi submetido a ensaio de ruptura e imerso.
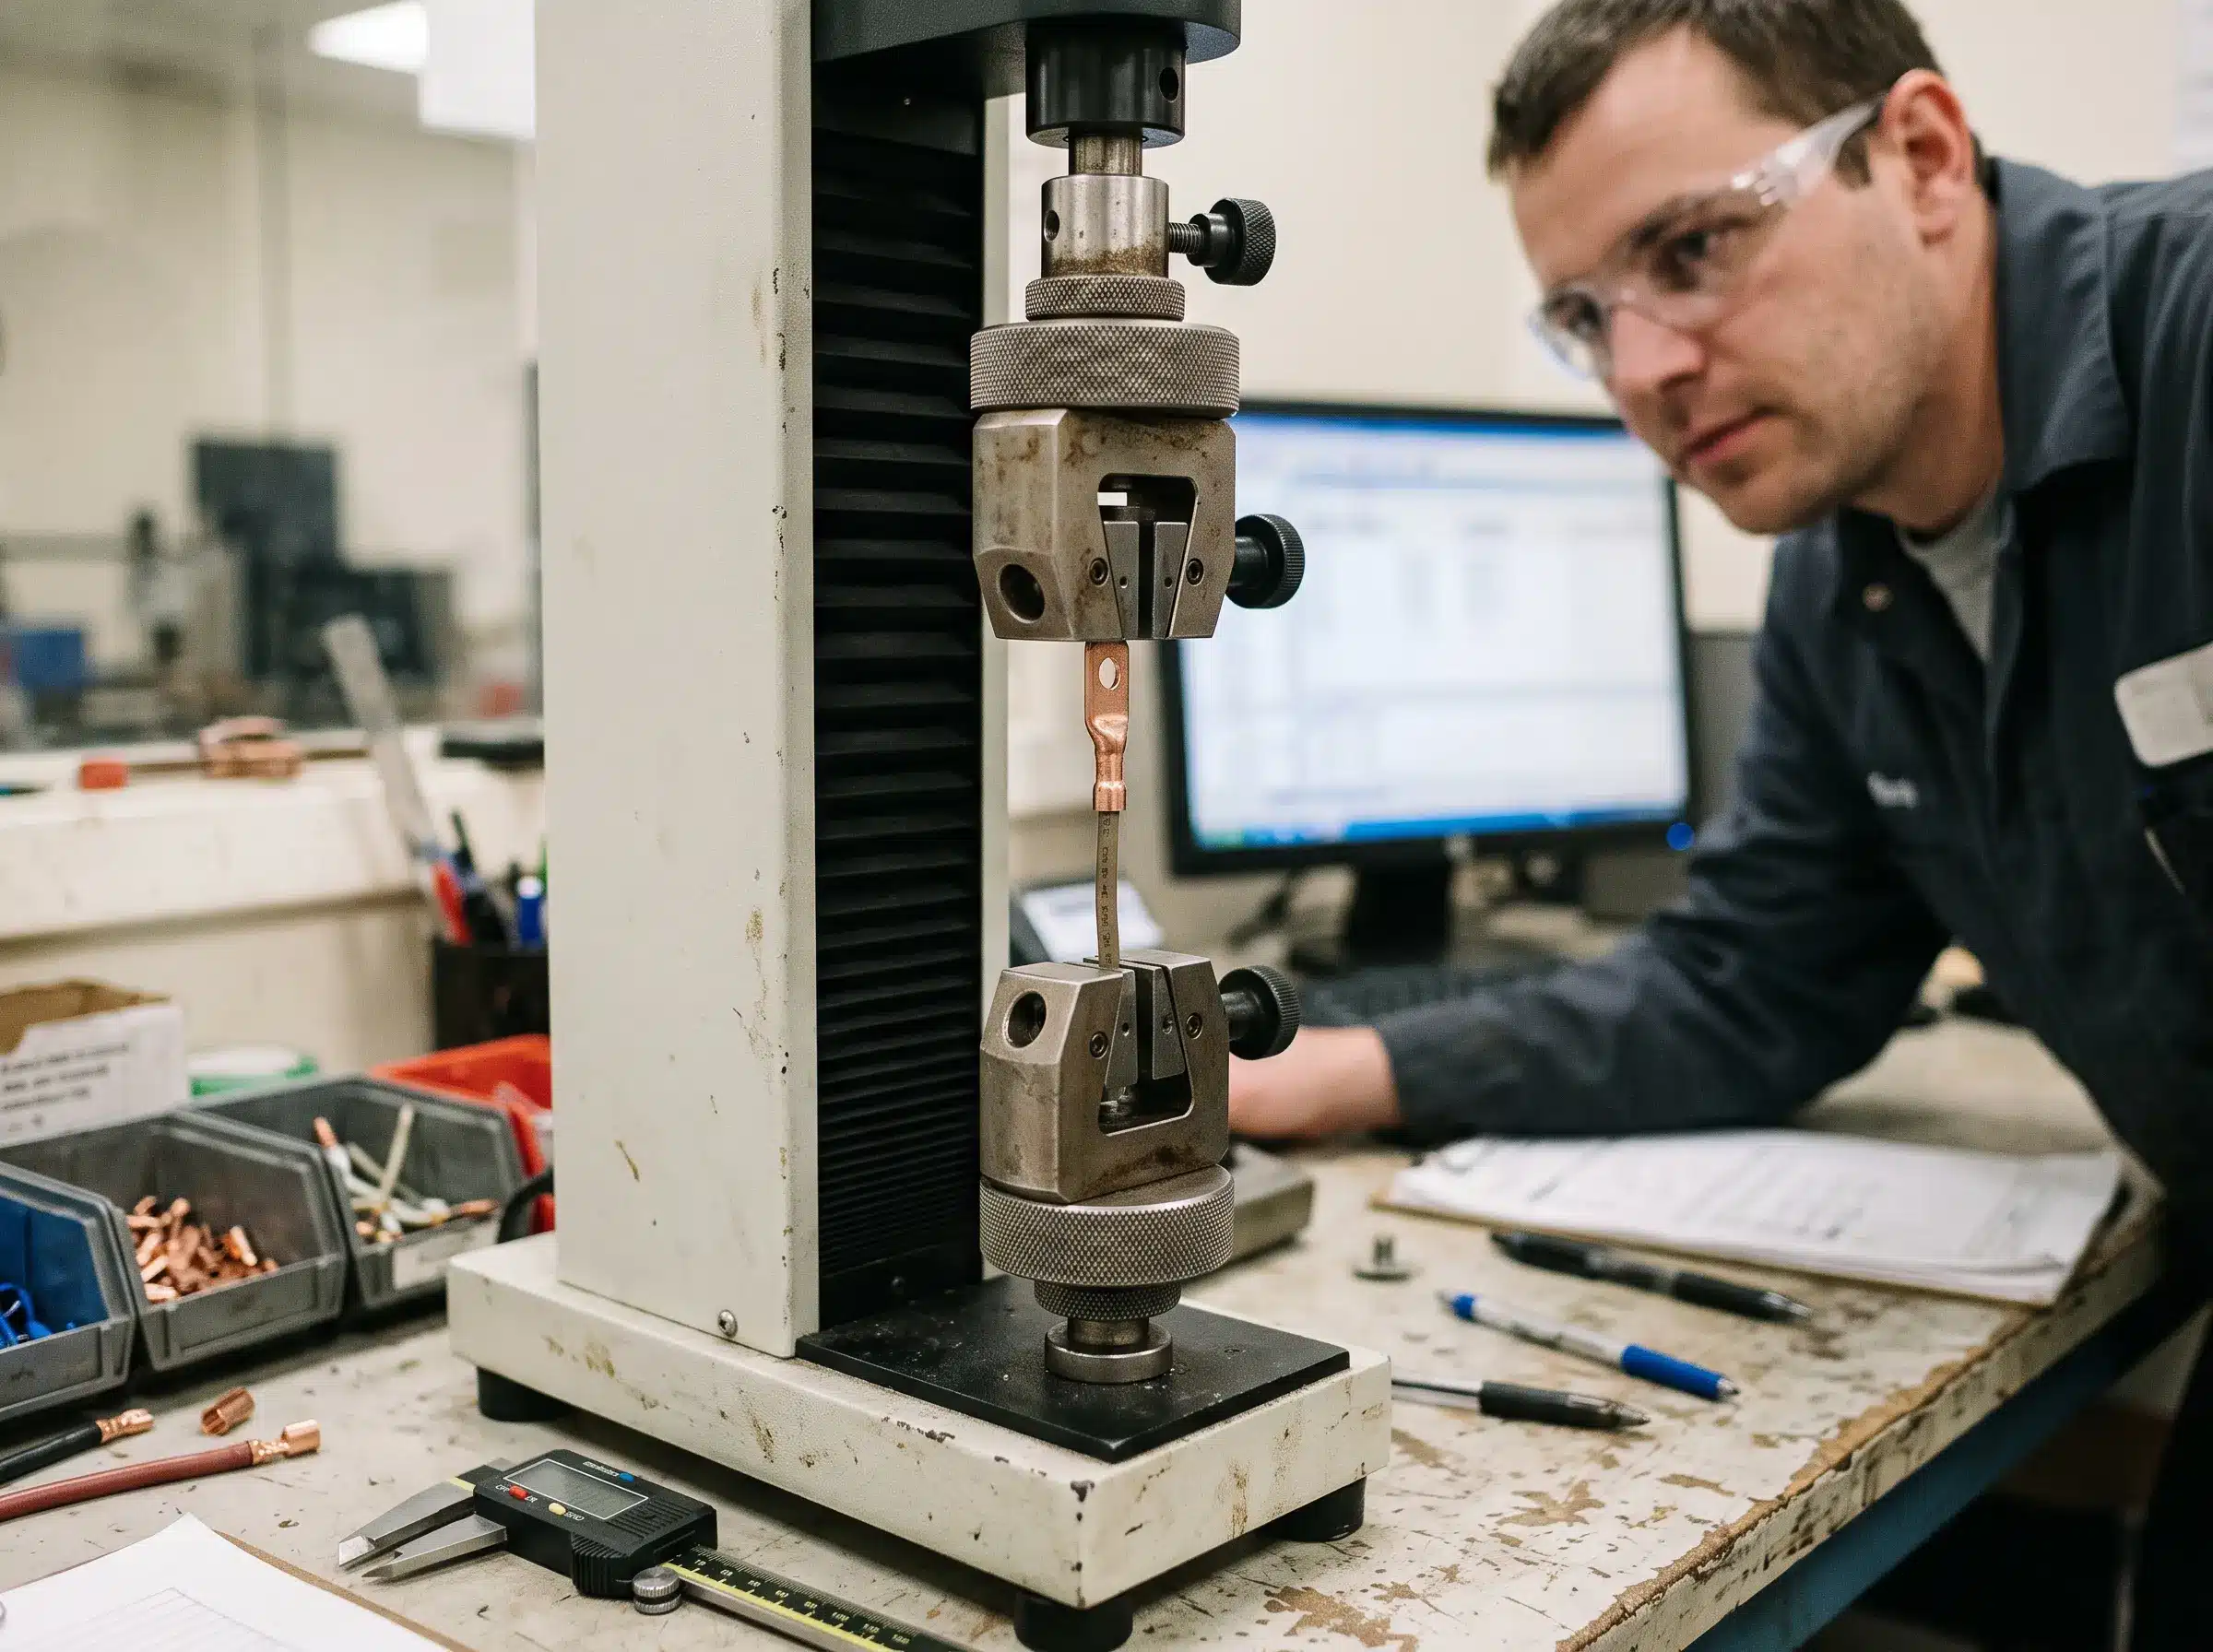
Cinco amostras, tração axial até a ruptura a 25 mm/min. Os limites correspondem aos valores de tração até a ruptura publicados para a norma EN 60352-2 nessas seções transversais: 310 N para 4,0 mm² e 360 N para 6,0 mm². Esses mesmos dois tamanhos foram comparados com a tabela de condutores da norma UL 486A-486B, que indica 70 lb (311 N) para 12 AWG e 80 lb (356 N) para 10 AWG.
| Amostra | Maestro | Terminal | Ajuste de crimpagem | Modo de falha | Limite | Medido |
|---|---|---|---|---|---|---|
| 1 | 4,0 mm² | Cilindro aberto estampado, latão H62, estanhado | CH 2,18 mm / CW 3,92 mm | O condutor se rompeu na junção, fora da área de crimpagem | 310 N | 386,4 N |
| 2 | 4,0 mm² | Cilindro aberto estampado, latão H62, estanhado | CH 2,19 mm / CW 3,90 mm | Fios separados na borda ondulada, sem deslizamento | 310 N | 372,1 N |
| 3 | 4,0 mm² | Cano maciço usinado, de cobre, banhado a prata | Profundidade de recuo: 2,45 mm | O condutor foi retirado do barril | 310 N | 428,5 N |
| 4 | 6,0 mm² | Cilindro aberto estampado, latão H62, estanhado | CH 2,52 mm / CW 4,45 mm | O condutor se rompeu na junção, fora da área de crimpagem | 360 N | 492,3 N |
| 5 | 6,0 mm² | Cano maciço usinado, de cobre, banhado a prata | Profundidade de recuo: 2,80 mm | O condutor se rompeu na junção, fora da área de crimpagem | 360 N | 540,8 N |
As três amostras de 4,0 mm² apresentaram uma média de 395,7 N e as duas amostras de 6,0 mm², 516,5 N; assim, a menor leitura em cada grupo fica 20,01 TP3T e 36,81 TP3T acima de seu limite. Observe a incompatibilidade de tamanhos antes de reutilizar as fileiras de AWG: 4,0 mm² está mais próximo de 11,2 AWG e 6,0 mm² mais próximo de 9,4 AWG; portanto, a tabela métrica é a referência correta. A amostra 3 atingiu 428,5 N, acima de seu limite, mas o condutor saiu do cilindro em vez de se romper fora dele, e uma regra de aceitação que considere apenas a força aprovará ambos os padrões. Uma certificação declarada pode ser verificada em UL Product iQ.
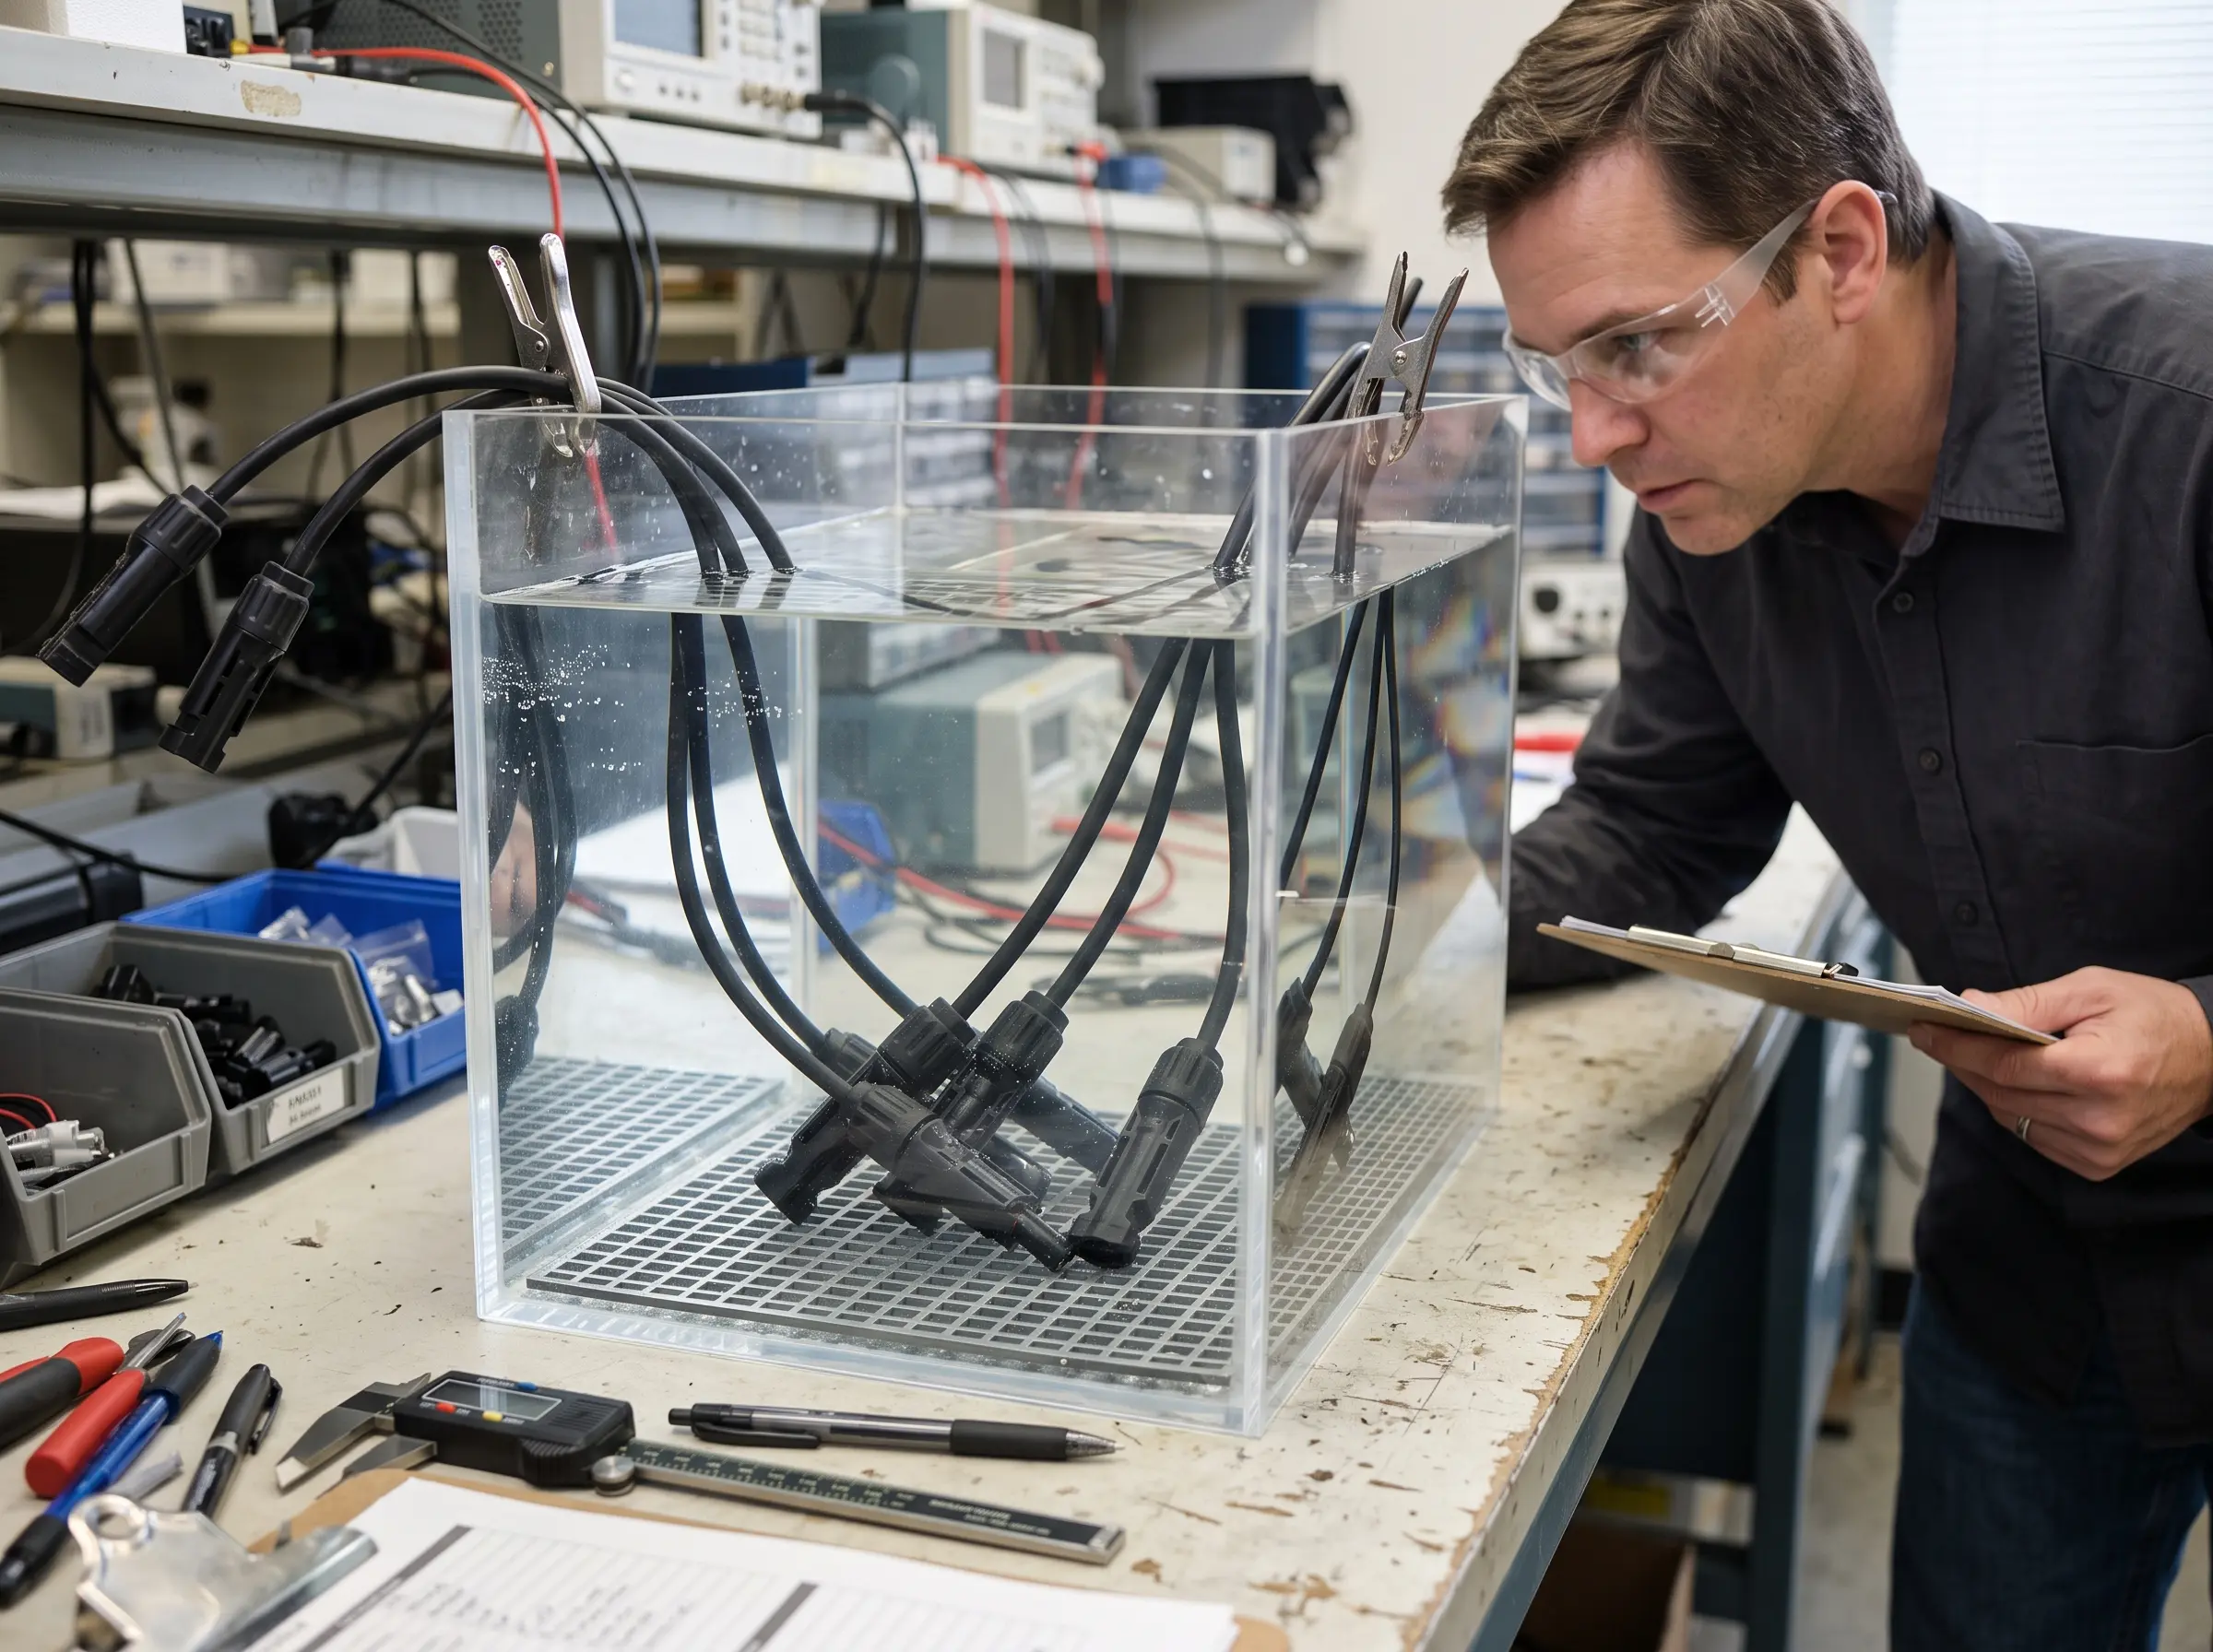
Cinco amostras montadas, imersão estática a 1,5 m por 24 horas, resistência de isolamento a 500 V CC em relação a um critério interno de 100 MΩ.
| Exemplo | Descrição | Torque na cauda | Antes da imersão | Após 24 horas | Inspeção interna |
|---|---|---|---|---|---|
| 1 | Conector macho e fêmea compatíveis, diâmetro externo do cabo de 7,8 mm | 2,5 N·m | acima de 500 MΩ | acima de 500 MΩ | Interior seco, sem vestígios de água |
| 2 | Conector macho e fêmea compatíveis, diâmetro externo do cabo de 8,2 mm | 2,5 N·m | acima de 500 MΩ | acima de 500 MΩ | Interior seco, sem vestígios de água |
| 3 | Soquete roscado para painel com anel de vedação de silicone | 2,0 N·m | acima de 500 MΩ | 450 MΩ | Alise e seque a ranhura da vedação |
| 4 | Tipo de encaixe sem parafusos, com travamento | não se aplica | acima de 500 MΩ | acima de 500 MΩ | Papel absorvente seco por dentro |
| 5 | Conjunto de saída para armazenamento de energia | 3,0 N·m | acima de 500 MΩ | acima de 500 MΩ | Sem condensação nos pinos |
A norma IEC 60529 define o código IP e o método, e a profundidade e a duração são declaradas pelo fabricante. Uma amostra que resiste a 1,5 m por 24 horas atendeu à condição para a qual foi testada, e esse resultado não estende a classificação a outro diâmetro de cabo ou a uma metade não acoplada. A amostra 3 é a única cuja leitura caiu para 450 MΩ, ainda dentro do critério.
Esses registros mostram que o tempo padrão não foi alcançado reduzindo o aperto da crimpagem ou ignorando a verificação da vedação. Cinco amostras de um lote constituem uma amostragem de produção, semelhante às verificações que um comprador realiza antes de aprovar um pedido. Um teste de tipo é um procedimento diferente, realizado de acordo com as normas de sistemas de conectores IEC 62852 e UL 6703, que certificam conjuntamente um contato, um tamanho de cabo e uma ferramenta de crimpagem. Nosso página de controle de qualidade enumera as verificações relacionadas a esse registro.
| Se a sua prioridade for | Comece por aqui, então |
|---|---|
| Aprovar uma amostra antes de fazer o pedido | Teste de amostras de conectores: o que verificar antes de aprovar |
| Elaborar a solicitação de cotação de forma que as respostas sejam úteis | Lista de verificação para solicitação de cotação de conectores: os campos que os fornecedores precisam preencher |
| Identificar a família de conectores abrangida por este registro | Conectores solares PV4 compatíveis com MC4 |
Quando é necessário reabrir uma conexão para manutenção, o tempo de instalação é menos importante do que o procedimento de reabertura. Quando o custo da falha é alto e a equipe não está sob seu controle, um conjunto de cabos pré-montado permite que o trabalho seja realizado em uma linha controlada.
As tabelas são provenientes do controle de qualidade da produção da PVLinkTech, lote LOT-20261007-01, testadas em 7 de outubro de 2026 a 23,5 °C e 54% de umidade relativa, pelo inspetor QC-03. As três tabelas estão disponíveis para download.
As normas são listadas por nome e número, em vez de serem apresentadas por meio de links:
Todas as páginas foram acessadas em 7 de outubro de 2026. Os limites de aceitação foram verificados comparando-os com duas reproduções publicadas da tabela da norma EN 60352-2 e da tabela da norma UL 486A-486B.
Não existe um número único. Depende das peças, das ferramentas, do cabo e se os testes estão incluídos. Um conector de duas partes em um cabo preparado pode ser concluído em segundos, enquanto um conjunto vedado com várias peças de vedação, uma porca traseira apertada com torque e um teste elétrico 100% leva mais tempo. O recorde aqui é de 23,4 segundos por extremidade concluída.
Somente quando a junta atrás dela se mantiver firme. Um processo que é rápido porque o teste foi dispensado ou porque a vedação foi simplificada transfere os custos da linha para o campo, onde uma refação custa uma segunda conexão mais o trabalho de localizar a falha. Compare a velocidade com os registros de retirada e vedação do mesmo lote.
O método mais comum consiste na medição contínua do tempo com um cronômetro ao longo de ciclos repetidos. Um observador acompanha um operador por dez ou mais ciclos, registra o tempo líquido de cada operação e, em seguida, acrescenta uma margem pré-estabelecida para fadiga e atrasos. Os sistemas de tempo pré-determinados, por outro lado, estimam o mesmo trabalho com base em tabelas de movimentos elementares.
Não. Cinco amostras por característica constituem uma amostragem de produção e indicam que o processo estava alinhado no dia em que foi executado. A aprovação de um sistema de conectores normalmente depende de um ensaio de tipo em conformidade com as normas de conectores, realizado em um conjunto definido de amostras, sendo que o tamanho do cabo e a ferramenta de crimpagem fazem parte da qualificação.
Normalmente, não. O preço unitário cobre a peça, e a mão de obra de montagem fica a cargo de quem a instala. Isso muda quando o fornecedor entrega um conjunto de cabos pronto, pois, nesse caso, o tempo de produção já está incluído no preço. A comparação válida passa a ser o custo de instalação por conexão.
Envie as especificações do cabo, a família de conectores e a quantidade anual por meio da página de cotação. Responderemos informando o tempo de montagem medido para o número de peça que você selecionar, a ferramenta e a matriz com as quais ela foi qualificada, bem como os registros do lote correspondentes.
Solicite um orçamento para conectores à prova d’água
VAMOS CRIAR SUA SOLUÇÃO DE CONECTIVIDADE
Envie-nos sua aplicação, especificações e quantidade estimada. Nossa equipe recomendará uma solução de conectores adequada e fornecerá um orçamento.
Baixo MOQ · OEM e ODM · Suporte na seleção de produtos · Resposta rápida à solicitação de cotação