Precisa de conectores à prova d'água?Solicite um orçamento →
A escolha entre conectores solares com crimpagem ou soldagem é a dúvida mais comum sobre terminação, e não há uma resposta única: siga o método de terminação aprovado para o terminal. Para terminais de conectores projetados para crimpagem, uma crimpagem qualificada com o terminal, o cabo e a ferramenta de crimpagem especificados pelo fabricante é normalmente a junta preferida. A crimpagem faz parte de um sistema certificado: as normas IEC 62852 e UL 6703 certificam o contato, o condutor e as ferramentas em conjunto, e uma crimpagem controlada forma uma conexão metal a metal estanque ao gás que resiste a ciclos térmicos. Não adicione solda, a menos que o fabricante do conector permita explicitamente, pois a capilaridade e a rigidez da solda podem transferir tensão para o cabo e dificultar o controle do processo. Para terminais projetados para soldagem, siga as instruções do fabricante.
A resposta depende de como o terminal foi projetado, e não de preferências pessoais. Um terminal projetado para crimpagem possui um corpo em forma de barril para compressão, um revestimento metálico escolhido para contato por soldagem a frio e um registro de qualificação que lista as combinações exatas de cabos e ferramentas. Um terminal projetado para soldagem, como um terminal com copo de solda ou terminal de anel, possui geometria e revestimento escolhidos para juntas com umidade. Cada método é certificado para o terminal com o qual foi projetado; misturá-los geralmente resulta em uma aplicação fora do escopo do certificado.
Para conectores solares, a regra prática é simples: verifique a ficha técnica ou as instruções de montagem antes de escolher. Se o fabricante indicar o crimpamento com uma ferramenta específica, faça o crimpamento. Se a soldagem estiver indicada ou for explicitamente permitida, solde de acordo com as instruções. Se a ficha técnica não fornecer informações, considere o crimpamento como padrão, pois praticamente todos os conectores compatíveis com MC4 e Conector solar do tipo PV4 os contatos são terminais de crimpagem.
Os riscos são maiores na área de energia fotovoltaica do que em trabalhos internos de baixa tensão. Um circuito opera com tensão de até 1.500 V CC, fica energizado sempre que a luz incide sobre os módulos e fica exposto ao ar livre por vinte anos, sujeito a ciclos térmicos e vibrações. A terminação do cabo fotovoltaico é a junção onde a corrente é transferida do condutor para o terminal, e é essa mesma junção que o certificado abrange quando ela é feita de acordo com o processo especificado.
Conclusão principal: A crimpagem cria uma conexão do tipo “soldagem a frio” estanque ao gás, isolando o oxigênio para evitar a corrosão e o acúmulo de resistência elétrica a longo prazo.
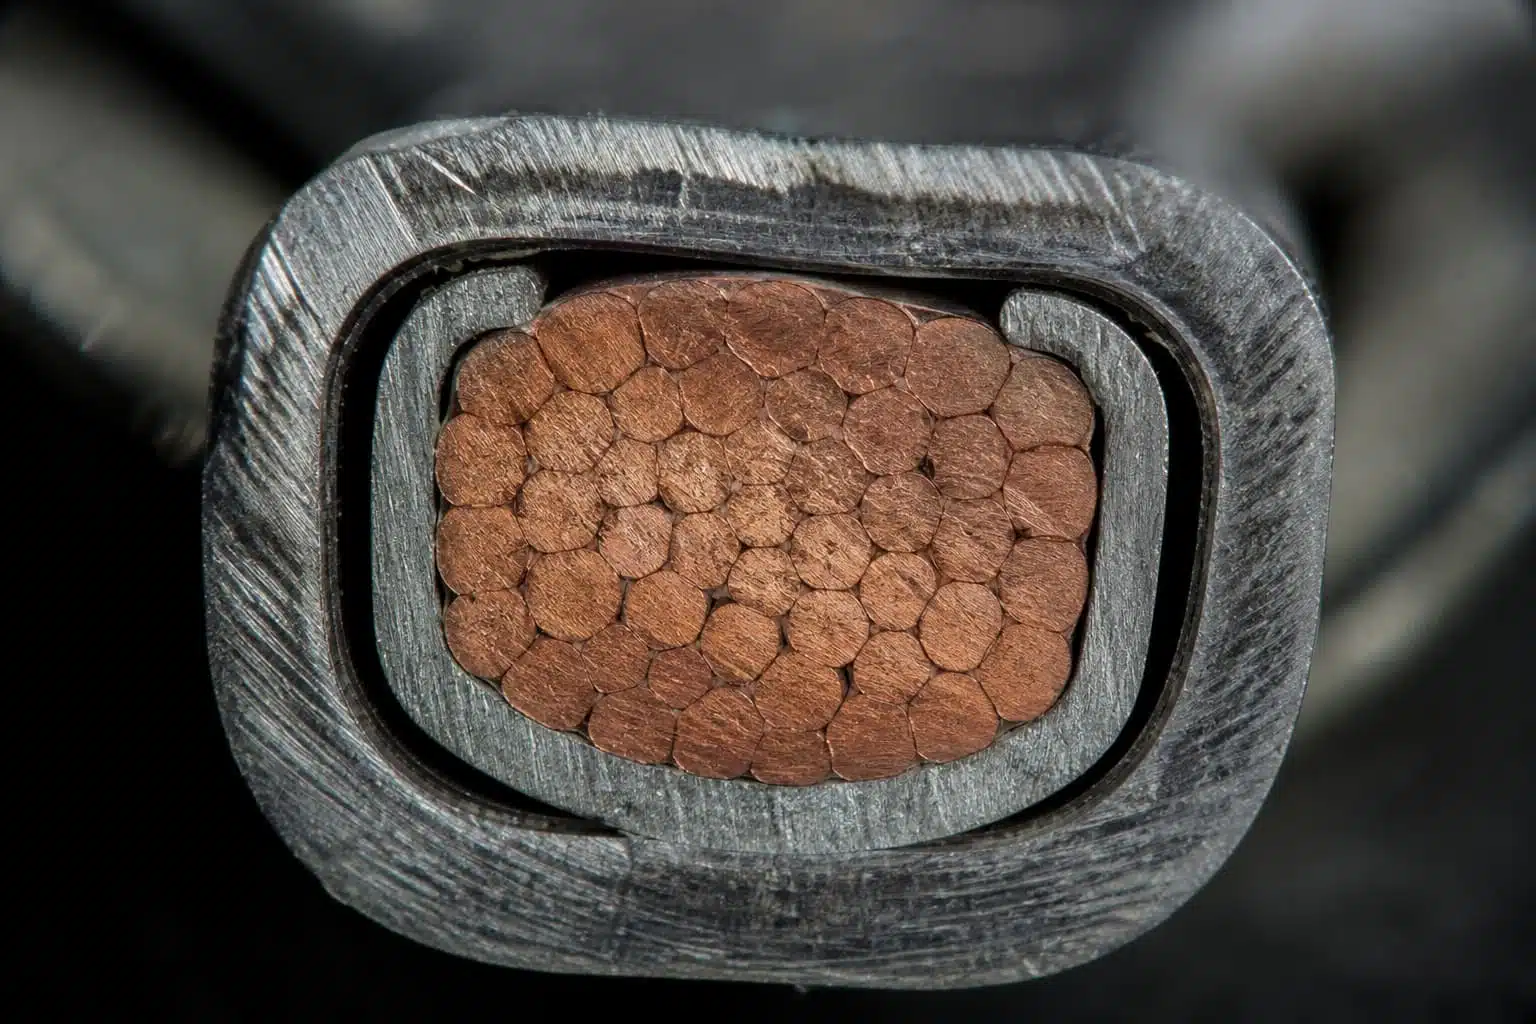
A crimpagem funciona comprimindo o cilindro do terminal ao redor do condutor até que os fios se deformem e o metal entre em contato direto com o metal em vários pontos. O resultado é uma conexão estanque ao gás: a interface é vedada contra o oxigênio, de modo que a corrosão não pode se infiltrar e aumentar a resistência com o tempo. Essa é a “soldagem a frio” que dá origem ao nome do processo de crimpagem.
A parte elétrica e a parte mecânica formam a mesma conexão. A corrente passa pela interface comprimida, e a qualidade dessa interface se reflete na resistência de contato; a parte mecânica mantém o condutor firme, protegendo-o contra vibrações e tração. Um fabricante de conectores classifica o sistema como um todo, incluindo o invólucro: a série PV4 é classificada para até 65 A com cabo de 10 mm² sob condições de teste da TÜV, e o conector conduz corrente apenas na mesma capacidade que o cabo crimpado nele.
As normas tratam a crimpagem como um sistema. A norma IEC 62852:2014+AMD1:2020 CSV, que trata de conectores em circuitos de corrente contínua de sistemas fotovoltaicos (como, por exemplo, a norma Conector MC4 (projetos) e a norma UL 6703 na América do Norte certificam o contato, o tamanho do cabo e a ferramenta de crimpagem em conjunto. Se qualquer elemento for alterado, o certificado deixa de cobrir essa combinação; é por isso que a ferramenta e a matriz aprovadas são importantes: elas fazem parte do sistema testado. Descrição da Wikipedia sobre crimpagem aborda os princípios gerais; a versão PV acrescenta requisitos de certificação e ambientais.
Analisando os riscos sutis, as mudanças mecânicas e as questões de conformidade em campo relacionadas à soldagem versus crimpagem.
A soldagem parece atraente pela mesma razão pela qual é arriscada: isso preenche lacunas. A solda derretida flui ao redor dos fios, e uma junta recém-soldada costuma apresentar menor resistência do que uma crimpagem. Essa leitura inicial esconde quatro problemas.
A solda sobe por ação capilar entre os fios de um condutor trançado. A seção umedecida fica rígida; assim, a flexão e a vibração concentram a tensão na transição entre a parte rígida e a macia, logo à saída do revestimento, que é exatamente onde as falhas em campo se manifestam como fios rompidos.
A tensão causada pela flexão e pela vibração concentra-se na transição entre as partes dura e macia, na parte externa do cano.
O calor elevado da soldagem pode danificar o isolamento nos pontos de entrada dos cabos e recozer o cobre.
Os resíduos de fluxo absorvem umidade com o passar do tempo, corroendo lentamente a junta interna.
A deformação das juntas sob ciclos térmicos pode criar vazios e aumentar a resistência.
O calor da soldagem também pode danificar o isolamento na entrada do cabo e recozer o cobre. Os resíduos de fluxo absorvem umidade e podem corroer a junta ao longo dos anos. A solda também sofre fluência sob ciclos térmicos: a junta se deforma lentamente, formam-se vazios e a resistência aumenta. Nenhum desses problemas é detectado em uma verificação rápida de resistência, e todos são difíceis de controlar em um telhado.
Há também a questão da certificação. Uma junta soldada manualmente em um conector fotovoltaico projetado para crimpagem não está coberta pela certificação nos termos de IEC 62852 ou UL 6703, pois a qualificação foi realizada para o sistema de crimpagem. Pode funcionar por uma temporada, mas depois se tornar um ponto crítico sob ciclos térmicos.

Nada disso significa que a soldagem seja sempre inadequada. Alguns terminais são projetados para soldagem, e alguns fabricantes permitem explicitamente a soldagem em seus contatos. O que faz a diferença é a ficha técnica, não a ferramenta na bancada. Se o desenho do terminal indicar a soldagem como uma forma de terminação aprovada, siga as instruções de soldagem do fabricante: temperatura, fluxo, tempo de permanência e limpeza. A soldagem controlada em fábrica, com parâmetros definidos, difere de uma junta soldada manualmente em campo, pois o processo é reproduzível e inspecionado.
O erro a ser evitado é adicionar solda a um terminal projetado para crimpagem “para maior segurança”. O material extra não reforça a junção. Ele altera o tipo de junção para o qual o terminal foi projetado, invalida a cobertura do certificado e gera os problemas de capilaridade e tensão mencionados acima. Se não houver uma ferramenta de crimpagem disponível, pare e providencie a ferramenta antes de prosseguir com a montagem.
A questão sobre conectores solares com crimpagem versus soldagem resume-se a sete fatores.
Matriz de decisão: crimpagem qualificada x junta soldada
| Fator | Crimpagem qualificada Recomendado | Junta soldada |
|---|---|---|
| Cobertura do certificado | Contato, cabo e ferramenta certificados em conjunto de acordo com a norma IEC 62852 / UL 6703 | Não há cobertura do certificado para conectores fotovoltaicos soldados manualmente |
| Resistência mecânica | Soldagem a frio estanque ao gás; comprovada em ciclos térmicos e vibração | A solda se desloca sob ciclos térmicos; formam-se vazios com o passar do tempo |
| Distribuição da deformação | O cilindro mantém os fios uniformemente distribuídos | A absorção da solda endurece o condutor; a tensão se concentra na transição |
| Repetibilidade | Ferramenta + matriz + curso total: o resultado é sempre o mesmo | Depende da habilidade do operador, da temperatura, do fluxo e do tempo de exposição |
| Inspeção | Altura da crimpagem, ensaio de tração, seção transversal, resistência | Apenas visual no campo |
| Melhor uso | Terminais fotovoltaicos com design para crimpagem (compatíveis com MC4, série PV4) | Terminais especificados pelo fabricante para soldagem; processos controlados em fábrica |
| Condições de campo | Chave de catraca com matriz correspondente | Não é um substituto certificado em circuitos de corrente contínua ao ar livre |
Para o trabalho de campo, a questão das ferramentas é simples: use a crimpadora de catraca aprovada pelo fabricante com a matriz adequada ao tamanho exato do cabo e complete todo o curso. A catraca impede que a ferramenta se abra até que o curso esteja completo, o que garante uma força consistente de crimpagem a crimpagem; se ela se abrir antes do tempo, a crimpagem fica incompleta por definição. As crimpadoras genéricas do tipo alicate não possuem localizador nem garantia de curso, de modo que o contato pode ficar descentrado e o cilindro pode se deformar de maneira irregular.
As linhas de produção oferecem controles que o trabalho de campo não consegue proporcionar: cabeçotes hidráulicos para condutores de grande porte, monitoramento da altura de crimpagem, inspeção do primeiro artigo e rastreabilidade desde o lote de contatos até a ferramenta e o operador. Nossa controle de qualidade A página mostra as verificações que realizamos nas linhas de produção; é justamente essa disciplina que faz com que os conjuntos de cabos crimpados em fábrica sejam uma opção de menor risco para grandes projetos.
Para os instaladores, a ferramenta faz parte do certificado. Uma ferramenta que “se adapta ao MC4” não é a mesma coisa que uma ferramenta aprovada para a sua família de contatos. Ao comprar conectores, solicite ao mesmo tempo a especificação da ferramenta de crimpagem recomendada; nós a incluímos na ficha técnica.
Uma boa crimpagem é verificável, e é justamente nessa verificação que a crimpagem supera a soldagem na prática.
Altura da crimpagem é a dimensão transversal do cilindro comprimido após a crimpagem. A ficha técnica indica um intervalo aceitável; abaixo desse intervalo, o cilindro fica excessivamente comprimido e os fios podem ser danificados; acima dele, a junção fica frouxa e a resistência é alta. A verificação com um paquímetro leva apenas alguns segundos.
Força de tração Essa é a prova mecânica. Puxe o cabo contra o contato com a força exatamente especificada na ficha técnica do contato e do cabo; o contato não deve se mover. Não existe um valor universal, portanto, não utilize um valor de memória.
Corte transversal A verificação em laboratório consiste no seguinte: cortar a crimpagem, polir e inspecionar sob ampliação. Isso permite identificar compressão dos fios, vazios e se o cilindro atingiu o fundo do condutor. A medição da resistência de contato em miliohms confirma o aspecto elétrico. Essas são ferramentas de qualificação e inspeção de recebimento, não rotinas de campo.
Para uma crimpagem realizada em campo, o mínimo exigido é uma inspeção visual acompanhada de um teste de tração, com registro da ferramenta, da matriz e do operador. O procedimento passo a passo para a crimpagem e a lista de erros comuns estão em nosso guia sobre como crimpar conectores MC4 ; a seção de verificação ali corresponde a esta aqui.


| Modo de falha | Causa | Consequência | Correção |
|---|---|---|---|
| A solda penetrando no condutor | Soldagem de um terminal projetado para crimpagem | Condutor reforçado, fadiga dos fios na borda do cilindro | Utilize o terminal de crimpagem homologado; substitua um terminal soldado |
| Deslocamento da solda e vazios | Ciclos térmicos ao longo do tempo | Ponto de destaque, resistência crescente | Substitua por uma junta crimpada |
| Crimpagem excessiva | Matriz incorreta ou força excessiva | Cano rachado, fios danificados | Verifique se a matriz está de acordo com a ficha técnica; apenas um curso completo |
| Crimpagem insuficiente | Ferramenta incorreta ou curso parcial | Alta resistência, superaquecimento | Aperte até a liberação total; faça um teste de tração em cada crimpagem |
| Resíduo de fluxo deixado na junta | Soldagem sem limpeza | Corrosão, absorção de umidade | Siga as instruções de terminação especificadas; não solde, a menos que seja permitido |
| Danos no isolamento na entrada do cabo | Calor durante a soldagem | Redução da rigidez dielétrica | Inspecione e substitua o cabo danificado |
Solicite as especificações do terminal, do cabo e da ferramenta de crimpagem recomendada em conjunto, para que o método de terminação seja definido na ficha técnica, e não no telhado. Envie a tensão do seu sistema, o tamanho do cabo, o tipo de conector e a quantidade, e responderemos com um orçamento e uma ficha técnica correspondente em até um dia útil.
Solicite as especificações do terminal e da ferramenta de crimpagemRecursos relacionados
VAMOS CRIAR SUA SOLUÇÃO DE CONECTIVIDADE
Envie-nos sua aplicação, especificações e quantidade estimada. Nossa equipe recomendará uma solução de conectores adequada e fornecerá um orçamento.
Baixo MOQ · OEM e ODM · Suporte na seleção de produtos · Resposta rápida à solicitação de cotação