Precisa de conectores à prova d'água?Solicite um orçamento →
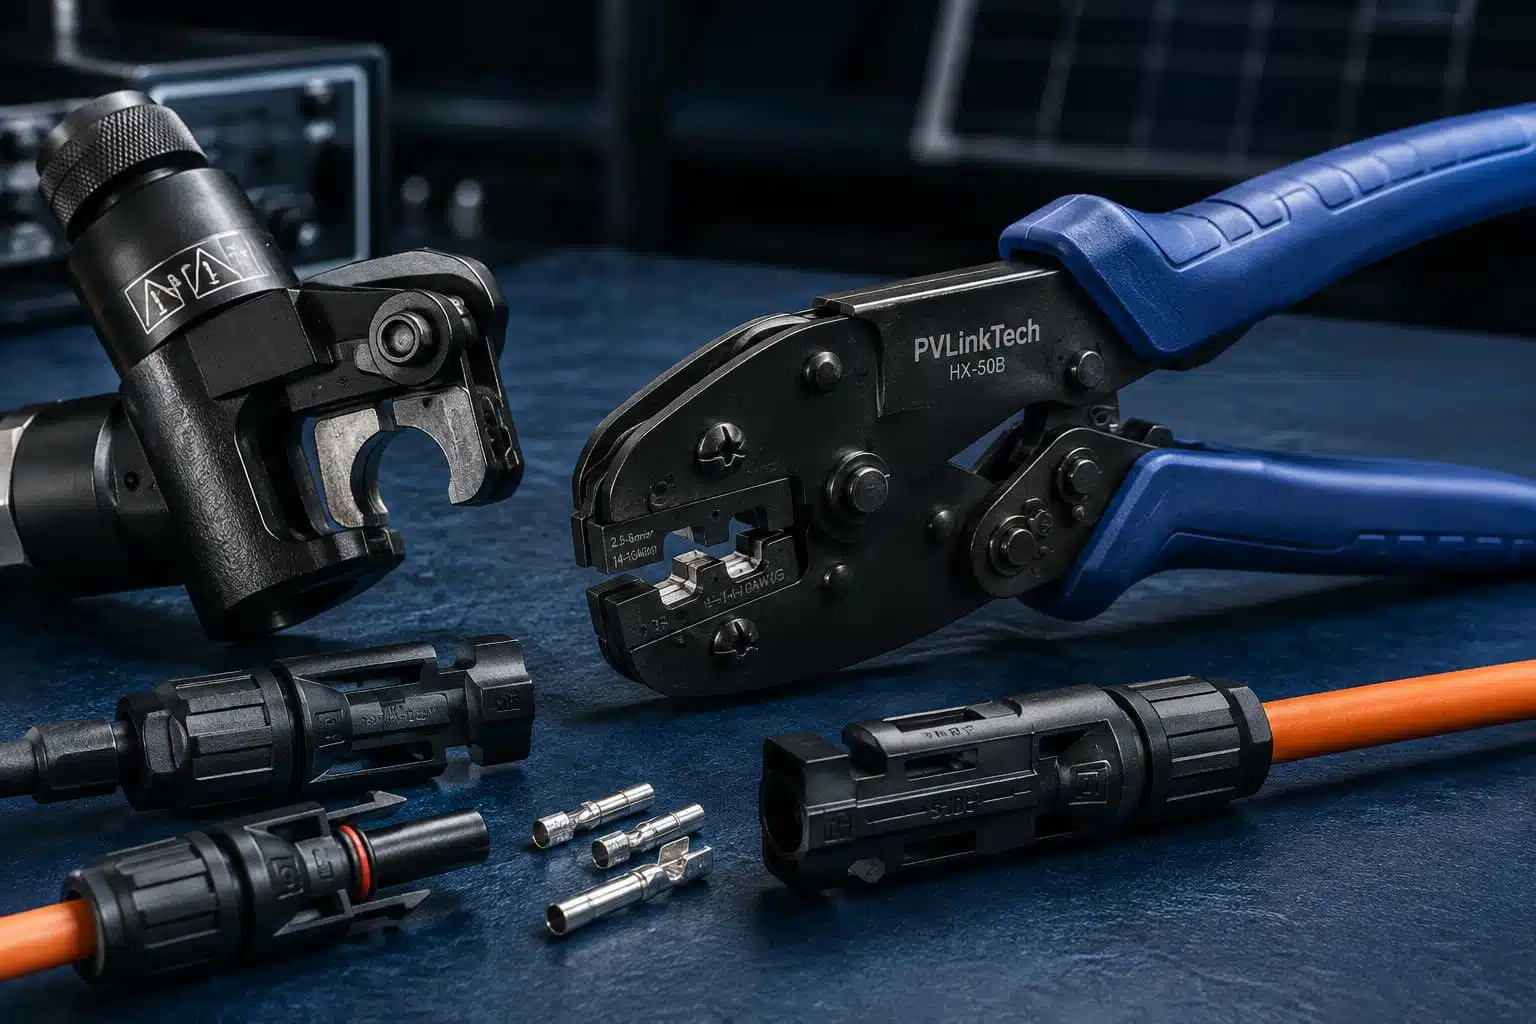
O conselho mais comum sobre crimpagem nos fóruns de instaladores é “basta apertar com um alicate”. Esse também é o conselho mais comum sobre crimpagem nos fóruns de instaladores: “basta apertar com um alicate”. É também o conselho que causa falhas em campo. Este guia aborda como crimpar conectores MC4 corretamente: quais ferramentas usar, como combinar fio, contato e matriz, um procedimento de oito etapas e como verificar o resultado. Ele foi elaborado para instaladores fotovoltaicos, equipes de qualidade de EPC, técnicos de O&M e gerentes de compras.
Em r/solar e nos fóruns de “faça você mesmo”, a escola de crimpagem do tipo “alicate e solda” é um tema recorrente. Considere isso como um contraexemplo, não como um método: uma crimpagem é uma junta mecânico-elétrica certificada, e a certificação abrange todo o sistema, não apenas o invólucro.
Principais conclusões – Uma crimpagem é um sistema certificado — o contato, o cabo e a ferramenta de crimpagem são testados em conjunto de acordo com normas como a IEC 62852 e a UL 6703. A ferramenta e a matriz fazem parte da certificação. – Utilize a ferramenta de catraca aprovada pelo fabricante com a matriz adequada ao tamanho exato do cabo; complete o curso total. – Verifique cada crimpagem: inspeção visual, teste de tração e registros. Não deixe de verificar as conexões feitas em campo. – A soldagem não é um substituto aceitável para a crimpagem de conectores fotovoltaicos. – Em uma usina fotovoltaica de 120 MW na Indonésia, a crimpagem controlada em fábrica reduziu o tempo de montagem em cerca de 25% e resultou em zero falhas relacionadas a conectores ao longo de 18 meses.
Não. Utilize a ferramenta de crimpagem aprovada pelo fabricante do conector, com a matriz adequada ao tamanho exato do cabo, e complete todo o curso da catraca. Crimpadores genéricos do tipo alicate não conseguem posicionar o contato corretamente nem aplicar a força necessária. A maneira correta de crimpar conectores MC4 é verificada — visualmente, por meio de teste de tração e em comparação com a combinação certificada de contato/ferramenta — e não é dada como certa.
As seções a seguir abordam a seleção de ferramentas, a adequação, o procedimento e a verificação, na ordem em que você precisará utilizá-las no local.
A junta crimpada é o ponto em que a corrente passa do condutor para o contato. A resistência de contato e a qualidade da conexão estanque ao gás (soldagem a frio) dependem dessa interface. Crimpagem funciona comprimindo o cilindro de contato ao redor do condutor, de modo que o contato metal com metal resista a décadas de ciclos térmicos — e não apertando com tanta força a ponto de “parecer apertado”.”
As normas de conectores tratam isso como uma questão de sistema. IEC 62852:2014+AMD1:2020 CSV — a norma para conectores em circuitos de corrente contínua (CC) de sistemas fotovoltaicos, com classificação de até 1.500 V CC e 125 A por contato — e a UL 6703 na América do Norte certificam um contato, um tamanho de cabo e uma ferramenta de crimpagem testados em conjunto. Basta alterar qualquer um desses elementos para que o certificado deixe de cobrir essa combinação.
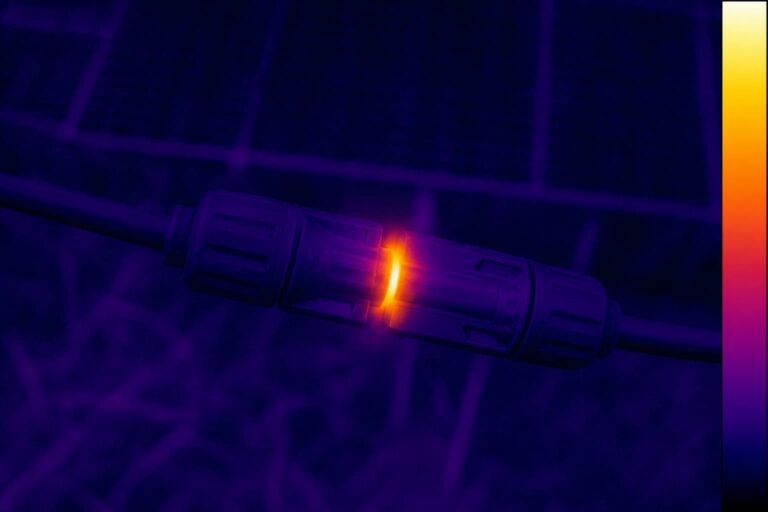
Isso é importante na prática, pois os ciclos térmicos, a vibração e a corrosão desgastam uma crimpagem mal feita mais rapidamente do que qualquer diferença na caixa. Um sistema de 1.500 V permite menos tolerância à variação de resistência do que um de 600 V: a mesma junta imperfeita que fica morna a 600 V pode ficar quente a 1.500 V CC. Pares de conectores mistos acrescentam uma segunda variável — consulte nosso guia sobre /é-possível-misturar-conectores-mc4/ para as regras de emparelhamento.
Três classes de ferramentas abrangem o trabalho com energia fotovoltaica:
Alicates de crimpagem manuais com catraca. A norma para cabos fotovoltaicos de 4 mm² e 6 mm² (≈12 e 10 AWG). O mecanismo de catraca trava as alças e impede que sejam soltas até que o curso seja totalmente concluído — essa é a característica que garante uma força consistente. Se a ferramenta se abrir antes que o curso seja concluído, a crimpagem fica, por definição, incompleta.
Ferramentas hidráulicas ou elétricas. Necessário para condutores de grande porte. As famílias PVLinkTech E150–E350, que abrangem de 2 AWG a 4/0 AWG (diâmetro externo de 13 a 20 mm), superam o que uma ferramenta manual é capaz de realizar de forma consistente. Os cabeçotes hidráulicos aplicam a força sem que a força do operador seja um fator variável.
Matrizes e localizadores especializados. O conjunto de matrizes é específico para cada família de contatos. O localizador posiciona o contato na matriz de forma que a crimpagem seja feita sempre no lugar certo. É por isso que a ferramenta especificada pelo fabricante é importante: uma crimpadora genérica não possui localizador, de modo que o contato pode ficar descentrado e o cilindro pode se deformar de maneira irregular.
Antes de comprar, verifique: se o conjunto de matrizes está incluído, o alcance do cabo, o comportamento do mecanismo de liberação da catraca e a compatibilidade com a família de contatos que você utiliza. Uma ferramenta que “se adapta ao MC4” não é o mesmo que uma ferramenta aprovada para o seu contato.

Cada crimpagem começa com três valores que devem coincidir: seção transversal do cabo, tamanho do contato e tamanho da matriz. A ficha técnica do contato lista as combinações aprovadas — use-a, e não a cor do invólucro.
| Cabo | Tamanho do contato | Classe de ferramentas | Uso típico |
|---|---|---|---|
|
4 mm² (≈12 AWG) Fio fotovoltaico |
Contato de 4 mm² | Catraca manual com matriz correspondente | Sequências de rebatidas, home runs |
|
6 mm² (≈10 AWG) Fio fotovoltaico |
Contato de 6 mm² | Catraca manual com matriz correspondente | Cordas mais longas, corrente mais alta |
| 16–120 mm² (2 AWG–4/0 AWG) | Contato para alta corrente | Cabeçote hidráulico, matriz correspondente | Famílias E150–E350 em escala de geração comercial |

Siga estas oito etapas para cada crimpagem em campo. O procedimento pressupõe que o circuito esteja isolado e que sua falta de tensão tenha sido verificada por pessoal qualificado — nunca trabalhe em circuitos de corrente contínua energizados e nunca desconecte conectores fotovoltaicos sob carga.
Não pule nenhuma dessas etapas. É nas etapas 6 e 7 que as crimpagens mal feitas são detectadas; já nas etapas 1, 4 e 5 é que elas são feitas.
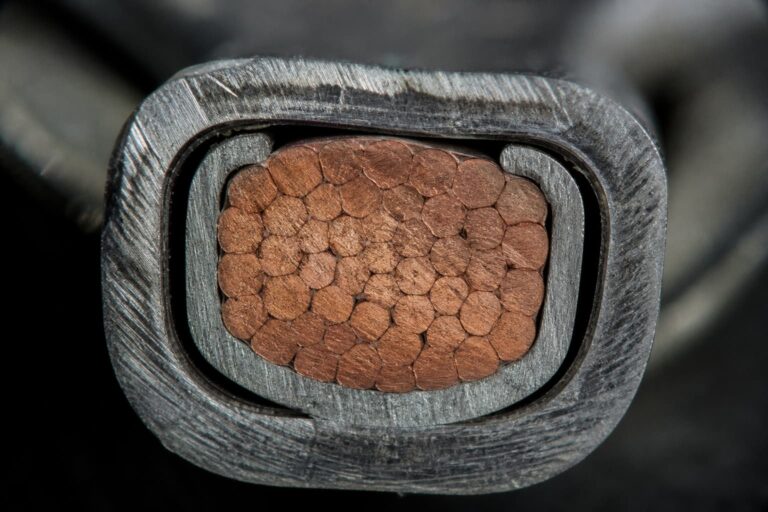
Seção transversal da crimpagem: o que é bom x o que é ruim — O que a matriz deve — e não deve — produzir

Estes são os dez erros que observamos com mais frequência nas conexões feitas em campo, com suas consequências e medidas de prevenção:
| # | Erro | Consequência | Prevenção |
|---|---|---|---|
| 1 | Crimpagem com alicate | Sem localizador, força irregular, sem garantia de curso | Utilize a chave de catraca aprovada |
| 2 | Tamanho incorreto da matriz | Cilindro subcomprimido ou sobrecomprimido | Verifique se o molde corresponde ao contato e à ficha técnica do cabo |
| 3 | Comprimento incorreto da tira | Condutor ou isolamento exposto no cilindro | Medir conforme o desenho de contato |
| 4 | Crimpagem sobre o isolamento | Sem contato de cobre — alta resistência, calor | Verifique se o isolamento não está encostado no cano |
| 5 | Incompatibilidade entre cabo e contato | Fios soltos ou rachados dentro do cilindro | Verifique se o tamanho do cabo está de acordo com as especificações do contato |
| 6 | Dupla crimpagem | Cilindro endurecido por deformação, que acaba rachando | Apenas uma tentativa; caso esteja errado, tente novamente com um novo contato |
| 7 | Soldagem em vez de crimpagem | A solda se espalha sob o calor, forma cavidades e pontos quentes; não é certificada | Utilize o sistema de crimpagem certificado |
| 8 | O contato foi inserido ao contrário ou está solto | Conexão intermitente ou ausência de clique durante a montagem | Siga o desenho; espere ouvir o clique |
| 9 | Contato contaminado ou oxidado | Maior resistência desde o primeiro dia | Mantenha as lentes de contato lacradas até o momento do uso; não manuseie-as com as mãos desprotegidas |
| 10 | Ignorando o teste de tração | Uma crimpagem mal feita entra na corda | Teste cada conexão de crimpagem no campo e registre o resultado |
O erro 7 merece destaque porque é comum em fóruns: soldar conectores fotovoltaicos não é uma alternativa recomendada. A solda se desloca sob ciclos térmicos, cria vazios e gera um ponto de superaquecimento exatamente onde você não quer que ele ocorra. Se não houver uma ferramenta de crimpagem disponível, pare e procure a ferramenta — não improvise uma junta soldada em um circuito de corrente contínua.

A verificação possui três níveis, desde o campo até o laboratório:
Visual. Recesso centralizado e simétrico no corpo do cilindro; sem isolamento na crimpagem; sem fios soltos; sem rachaduras ou marcas de ferramentas no invólucro após a montagem.
Teste de tração. Aplique a força especificada na ficha técnica do contato e do cabo. Se o cabo se soltar do contato, a crimpagem falhou — substitua o contato e refaça a crimpagem. Não utilize um valor “padrão” de memória; cada família de contatos especifica sua própria força.
Testes destrutivos e de laboratório. As micrografias de seção transversal mostram a compressão dos fios e o teor de vazios; a medição da resistência de contato em miliohms confirma que a junta está dentro das especificações. Essas são ferramentas de inspeção de entrada e qualificação, e não procedimentos de rotina na obra.
Registre todos os resultados. Os arquivos de inspeção de recebimento e de comissionamento devem rastrear cada conexão até um lote de contato, uma ferramenta e um operador — a mesma disciplina de registros que detecta pares de conectores misturados antes que se transformem em falhas em campo. Nossa controle de qualidade Esta página mostra as verificações que realizamos nas linhas de produção.
A crimpagem em fábrica existe por um motivo: a mesma ferramenta, a mesma matriz, o mesmo procedimento do operador e um teste de tração documentado em cada peça. Um conjunto de cabos pré-crimpado elimina totalmente as variáveis de campo — não há necessidade de escolher a matriz no telhado, nem de dar meia volta na catraca, nem de questionar se o operador tinha a ferramenta certa na van.
A economia de tempo no campo é mensurável. Em uma usina fotovoltaica de 120 MW na Indonésia, para a qual fornecemos conectores PV4 e conjuntos de ramificação em Y, a crimpagem controlada em fábrica reduziu o tempo de montagem em cerca de 25% em comparação com a crimpagem no local, e o projeto não registrou nenhuma falha relacionada aos conectores ao longo de 18 meses de operação. Para grandes projetos, cadeias críticas e locais com ferramentas limitadas, os conjuntos pré-crimpados costumam ser a opção de aquisição de menor risco.
Compare essa disciplina com a abordagem “faça você mesmo”: instaladores em um tópico de fórum sobre energia solar que descrevem a crimpagem como “aperte com um alicate, solde e coloque um tubo termorretrátil” estão se referindo a uma conexão sem força verificada, sem geometria verificada e sem cobertura de certificação. Isso pode funcionar — até que um ciclo térmico encontre o ponto fraco.
A crimpadora de catraca aprovada pelo fabricante do conector, a matriz adequada ao tamanho do contato e do cabo, e um dispositivo de teste de tração ou medidor de força. Para condutores de grande diâmetro (2 AWG–4/0 AWG), um cabeçote de crimpagem hidráulico. A ferramenta deve ser aquela indicada na ficha técnica do contato — ferramentas do “tipo MC4” de outras marcas não são automaticamente aprovadas.
Não. Uma ferramenta genérica do tipo alicate não possui localizador, não garante o curso da catraca e não tem força verificada. O resultado é uma conexão não verificada com resistência de contato desconhecida. Se você não tiver a ferramenta aprovada, pare e procure-a — uma crimpagem não verificada em um circuito de corrente contínua não é um atalho, é um risco.
Não. As juntas soldadas não fazem parte do sistema de conectores certificado: a solda se desloca sob ciclagem térmica, formam-se vazios e a junta se torna um ponto de superaquecimento. Normas de conectores, como a IEC 62852, certificam o sistema de crimpagem — contato, cabo e ferramenta em conjunto. Uma conexão soldada não está coberta pela certificação.
O tamanho do molde é indicado na ficha técnica do contato e do cabo, e não pela marca do conector. Um cabo de 4 mm² (≈12 AWG) utiliza a matriz indicada para essa combinação de contato e cabo; um cabo de 6 mm² (≈10 AWG) utiliza sua própria matriz. Verifique se os três elementos — cabo, contato e matriz — estão compatíveis e confirme com o desenho do fabricante antes de realizar a crimpagem.
Para crimpar conectores MC4 corretamente, utilize o cabo, o contato, a matriz e a ferramenta de crimpagem aprovada especificados pelo fabricante do conector. Desencape o cabo até o comprimento necessário, complete todo o curso da catraca, inspecione a crimpagem, realize o teste de tração especificado e monte o invólucro do conector de acordo com as instruções do fabricante.
Realize as três verificações: visual (recuo centralizado, ausência de isolamento no corpo do contato, ausência de fios soltos), teste de tração (força conforme especificado na ficha técnica — o contato não deve se mover) e registros (anote a ferramenta, a matriz, o operador e o resultado). Se alguma verificação falhar, substitua o contato e refaça a crimpagem com a ferramenta aprovada.
Saber como crimpar conectores MC4 corretamente começa por tratar a crimpagem como uma junta certificada, e não simplesmente como um aperto. O sistema que garante sua confiabilidade — uma ferramenta aprovada, matriz compatível, cabo correto, curso completo e teste de tração — é também o sistema que mantém uma cadeia de 1.500 V segura por décadas. Quer você crimpe conectores MC4 em um telhado ou encomende conjuntos pré-crimpados, a regra de verificação é a mesma: compatibilidade, curso, teste, registro.
Se você estiver definindo os conectores para um novo projeto, envie-nos as especificações do cabo e a aplicação — fornecemos conjuntos de cabos pré-crimpados e crimpagem controlada com total rastreabilidade, e analisaremos seu plano de emparelhamento de conectores e crimpagem. Comece com o Comparação entre os conectores MC4 e PV4 ou solicitar um orçamento diretamente.
VAMOS CRIAR SUA SOLUÇÃO DE CONECTIVIDADE
Share your application, specifications, and estimated quantity. Our team will recommend a suitable connector solution and provide a quotation.
Baixo MOQ · OEM e ODM · Suporte na seleção de produtos · Resposta rápida à solicitação de cotação