¿Necesitas conectores estancos?Solicitar un presupuesto →
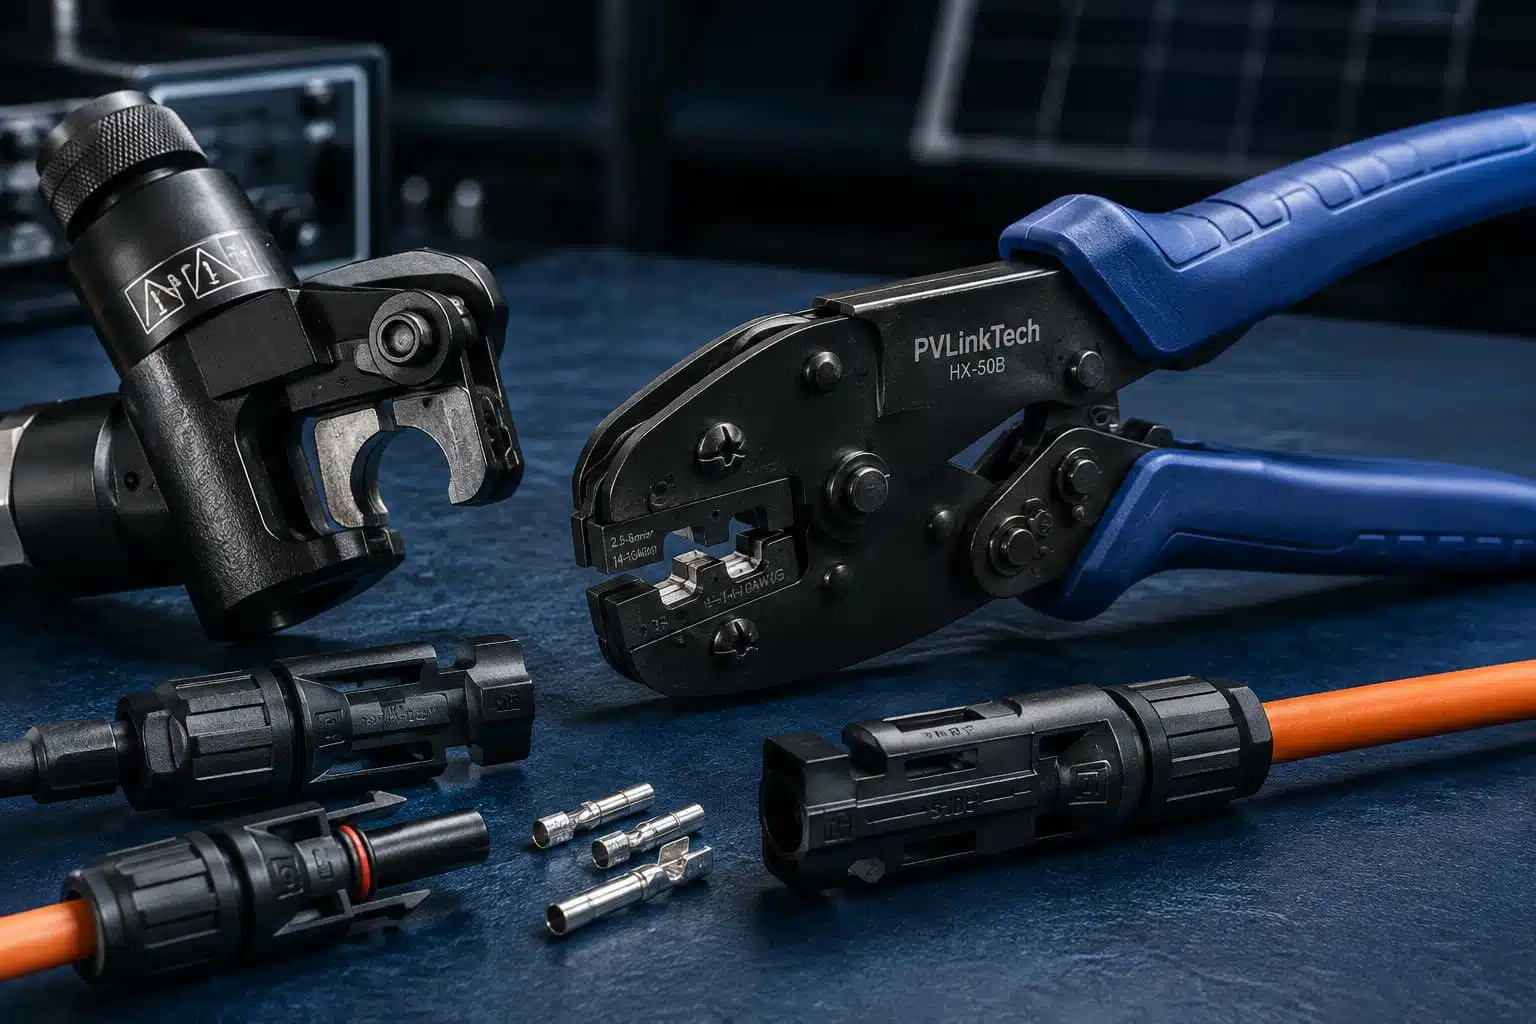
El consejo más habitual sobre el engaste en los foros de instaladores es “simplemente apriétalo con unos alicates”. También es el consejo más habitual sobre el engaste en los foros de instaladores: “simplemente apriétalo con unos alicates”. Es también el consejo que provoca fallos sobre el terreno. Esta guía explica cómo crimpar correctamente los conectores MC4: qué herramientas utilizar, cómo hacer coincidir el cable, el contacto y la matriz, un procedimiento de ocho pasos y cómo verificar el resultado. Está dirigida a instaladores fotovoltaicos, equipos de calidad de EPC, técnicos de operación y mantenimiento y responsables de compras.
El r/solar Y en los foros de bricolaje, la “escuela de los alicates y el soldador” para el engaste es un tema recurrente. Tómatelo como un contraejemplo, no como un método: un engaste es una unión mecánico-eléctrica certificada, y la certificación abarca todo el sistema, no solo la carcasa.
Puntos clave – Un engaste es un sistema certificado: el contacto, el cable y la herramienta de engaste se someten a pruebas conjuntas conforme a normas como la IEC 62852 y la UL 6703. La herramienta y la matriz forman parte de la certificación. – Utilice la herramienta de trinquete homologada por el fabricante con la matriz adaptada al tamaño exacto del cable; realice la carrera completa. – Verifique cada engaste: inspección visual, prueba de tracción y registros. No omita la verificación en las conexiones realizadas in situ. – La soldadura no es un sustituto aceptable del engaste de conectores fotovoltaicos. – En una planta fotovoltaica de 120 MW en Indonesia, el engaste controlado en fábrica redujo el tiempo de montaje en aproximadamente un 25% y no se produjo ningún fallo relacionado con los conectores en 18 meses.
No. Utilice la herramienta de engaste homologada por el fabricante del conector con la matriz adaptada al tamaño exacto del cable, y complete toda la carrera del trinquete. Las herramientas de engaste genéricas tipo alicate no pueden colocar el contacto correctamente ni aplicar la fuerza necesaria. La forma correcta de crimpar los conectores MC4 debe verificarse —visualmente, mediante una prueba de tracción y comparándola con la combinación certificada de contacto y herramienta—; no debe darse por sentada.
Las secciones siguientes tratan sobre la selección de herramientas, su adaptación, el procedimiento y la verificación, en el orden en que los necesitarás en la obra.
La unión prensada es el punto en el que la corriente pasa del conductor al contacto. La resistencia de contacto y la calidad de la conexión hermética (soldadura en frío) dependen de esa interfaz. Engarzado Funciona comprimiendo el cilindro de contacto alrededor del conductor, de modo que el contacto metal con metal resista décadas de ciclos térmicos, y no apretando con tanta fuerza que “se note que queda apretado”.”
Las normas sobre conectores consideran que se trata de una cuestión relacionada con el sistema. IEC 62852:2014+AMD1:2020 CSV — la norma para conectores en circuitos de corriente continua de sistemas fotovoltaicos, con una tensión nominal de hasta 1.500 V CC y 125 A por contacto — y la norma UL 6703 en Norteamérica certifican una combinación de contacto, sección de cable y herramienta de engaste que se ha sometido a ensayo conjuntamente. Si se modifica cualquiera de estos elementos, el certificado deja de ser válido para dicha combinación.
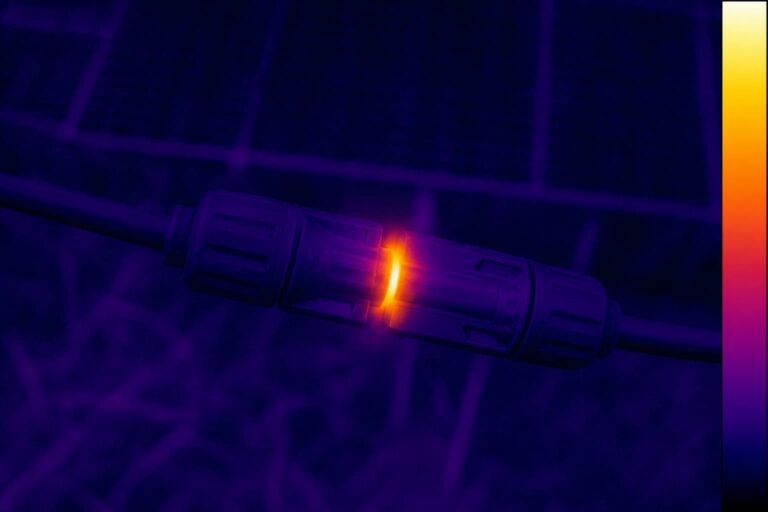
Esto es importante en la práctica, ya que los ciclos térmicos, las vibraciones y la corrosión deterioran un engaste defectuoso más rápidamente que cualquier diferencia en la carcasa. Un sistema de 1.500 V deja menos margen para la deriva de la resistencia que uno de 600 V: la misma unión imperfecta que se calienta a 600 V puede llegar a calentarse mucho a 1.500 V CC. Los pares de conectores mixtos añaden una segunda variable; consulta nuestra guía sobre /¿se-pueden-mezclar-conectores-mc4/? para conocer las normas de emparejamiento.
Hay tres clases de herramientas para los trabajos en instalaciones fotovoltaicas:
Crimpadoras manuales de trinquete. La norma para cables de alta tensión de 4 mm² y 6 mm² (≈12 y 10 AWG). El mecanismo de trinquete bloquea las palancas y evita que se suelten hasta que se haya completado toda la carrera; esa es la característica que garantiza una fuerza constante. Si la herramienta se abre antes de que finalice la carrera, el engaste queda, por definición, incompleto.
Herramientas hidráulicas o eléctricas. Imprescindible para conductores de gran tamaño. Las gamas PVLinkTech E150–E350, que abarcan desde 2 AWG hasta 4/0 AWG (13–20 mm de diámetro exterior), superan con creces lo que una herramienta manual puede ofrecer de forma constante. Los cabezales hidráulicos aplican la fuerza sin que la fuerza del operario sea un factor variable.
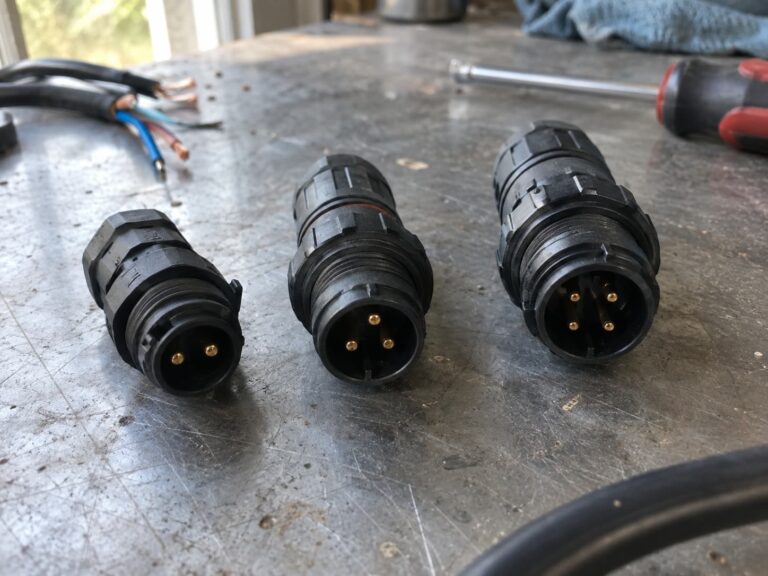
Matrices y localizadores especializados. El juego de matrices es específico para cada familia de contactos. El posicionador coloca el contacto en la matriz de tal forma que el engarzado quede siempre en el lugar correcto. Por eso es importante utilizar la herramienta especificada por el fabricante: una engarzadora genérica no dispone de posicionador, por lo que el contacto puede quedar descentrado y el cilindro puede deformarse de forma irregular.
Antes de comprar, comprueba lo siguiente: si se incluye el juego de matrices, la longitud del cable, el funcionamiento del mecanismo de liberación del trinquete y la compatibilidad con la familia de contactos que utilizas. Una herramienta que “se adapta al MC4” no es lo mismo que una herramienta homologada para tu contacto.

Cada engaste comienza con tres valores que deben coincidir: la sección transversal del cable, el tamaño del contacto y el tamaño de la matriz. La ficha técnica del contacto recoge las combinaciones homologadas; utilízala, no te guíes por el color de la carcasa.
| Cable | Tamaño del contacto | Clase de herramientas | Uso habitual |
|---|---|---|---|
|
4 mm² (≈12 AWG) Cable fotovoltaico |
Contacto de 4 mm² | Trinquete manual con matriz a juego | Cadenas de módulos, jonrones |
|
6 mm² (≈10 AWG) Cable fotovoltaico |
Contacto de 6 mm² | Trinquete manual con matriz a juego | Cuanto más largas sean las cadenas, mayor será la intensidad de la corriente |
| 16–120 mm² (2 AWG–4/0 AWG) | Contacto para corrientes elevadas | Cabezal hidráulico, matriz a juego | Gamas E150–E350 para uso industrial |

Sigue estos ocho pasos para cada engaste in situ. El procedimiento parte de la base de que el circuito está aislado y de que personal cualificado ha comprobado que está desenergizado; nunca trabajes en circuitos de corriente continua bajo tensión y nunca desconectes conectores fotovoltaicos bajo carga.
No te saltes ninguno de estos pasos. En los pasos 6 y 7 es donde se detectan los pliegues defectuosos; en los pasos 1, 4 y 5 es donde se producen.
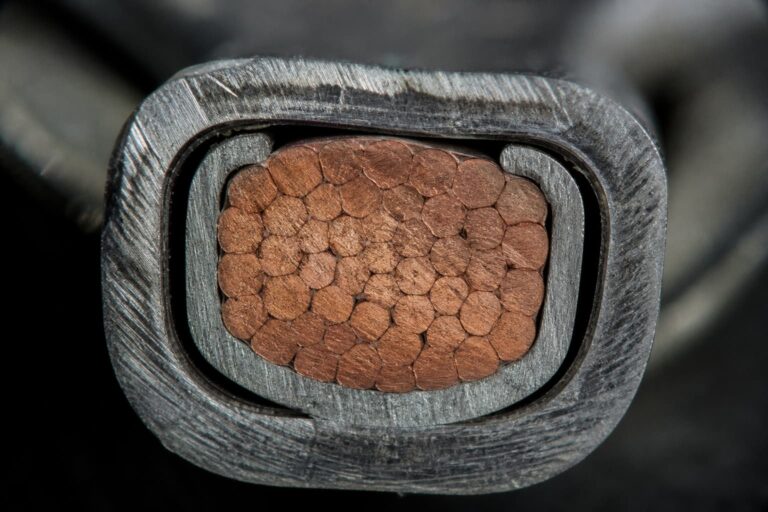
Sección transversal del engarzado: lo correcto frente a lo incorrecto. Lo que la matriz debe —y no debe— producir.

Estos son los diez errores que vemos con más frecuencia en las conexiones realizadas sobre el terreno, junto con sus consecuencias y cómo evitarlos:
| # | Error | Consecuencia | Prevención |
|---|---|---|---|
| 1 | Engaste con tenazas | Sin localizador, fuerza desigual, sin garantía de carrera | Utiliza la llave de trinquete homologada |
| 2 | Tamaño incorrecto del troquel | Cilindro con compresión insuficiente o excesiva | Comprobar que el troquel se ajuste a los datos técnicos del contacto y del cable |
| 3 | Longitud de la tira incorrecta | Conductor o aislamiento al descubierto en el cilindro | Medir según el plano de contacto |
| 4 | Engaste sobre el aislamiento | Sin contacto de cobre: alta resistencia, calor | Comprueba que el aislamiento no toque el cañón |
| 5 | Incompatibilidad entre el cable y el contacto | Hilos sueltos o agrietados en el interior del cilindro | Comprueba que el tamaño del cable se ajuste a las especificaciones del contacto |
| 6 | Doble engarzado | Cañón endurecido por deformación, que acaba agrietándose | Solo un intento; si te equivocas, vuelve a intentarlo con un nuevo contacto |
| 7 | Soldadura en lugar de engaste | La soldadura se desliza con el calor, se forman huecos y puntos calientes; no está certificado | Utiliza el sistema de engaste certificado |
| 8 | El contacto está colocado al revés o está suelto | Conexión intermitente o ausencia de clic durante el montaje | Sigue el dibujo; espera a oír el clic |
| 9 | Contacto contaminado u oxidado | Mayor resistencia desde el primer día | Mantén las lentes de contacto cerradas hasta su uso; no las toques con las manos desnudas. |
| 10 | Omitir la prueba de tracción | Un engarzado defectuoso se introduce en la cuerda | Comprueba cada engarzado de campo y anota el resultado. |
El error n.º 7 merece especial atención porque es muy común en los foros: soldar conectores fotovoltaicos no es una alternativa homologada. La soldadura se desplaza con los ciclos térmicos, crea huecos e introduce un punto caliente justo donde no se desea que haya ninguno. Si no dispones de una herramienta de engaste, detente y ve a buscarla; no improvises una unión soldada en un circuito de corriente continua.

La verificación consta de tres niveles, desde el terreno hasta el laboratorio:
Visual. La muesca debe estar centrada y ser simétrica respecto al cuerpo; no debe haber aislamiento en el engarzado; no debe haber hilos sueltos; no debe haber grietas ni marcas de herramientas en la carcasa tras el montaje.
Prueba de tracción. Aplica la fuerza especificada en la ficha técnica del contacto y del cable. Si el cable se sale del contacto, el engaste ha fallado: sustituye el contacto y vuelve a engastarlo. No utilices un valor “estándar” de memoria; cada familia de contactos especifica su propia fuerza.
Pruebas destructivas y de laboratorio. Las micrografías de sección transversal muestran la compresión de los hilos y el contenido de huecos; la medición de la resistencia de contacto en miliohmios confirma que la unión cumple con las especificaciones. Se trata de herramientas de inspección a la recepción y de cualificación, no de rutinas de obra.
Anota cada resultado. Los expedientes de inspección a la recepción y de puesta en servicio deben permitir rastrear cada conexión hasta un lote de contactos, una herramienta y un operario; se trata de la misma disciplina de registro que permite detectar pares de conectores mezclados antes de que provoquen fallos en el campo. Nuestro control de calidad En esta página se muestran los controles que realizamos en las líneas de producción.
El engaste en fábrica existe por una razón: la misma herramienta, la misma matriz, el mismo procedimiento del operario y una prueba de tracción documentada en cada pieza. Un conjunto de cable preengastado elimina por completo las variables de campo: no hay que elegir matriz en la azotea, no hay que dar media vuelta a la llave de trinquete, ni hay que preguntarse si el operario llevaba la herramienta adecuada en la furgoneta.
El ahorro de tiempo en el terreno es cuantificable. En una planta fotovoltaica de 120 MW en Indonesia a la que suministramos conectores PV4 y conjuntos de derivación en Y, el engaste controlado en fábrica redujo el tiempo de montaje en aproximadamente un 25% en comparación con el engaste in situ, y el proyecto no registró ningún fallo relacionado con los conectores durante 18 meses de funcionamiento. En el caso de proyectos de gran envergadura, cadenas críticas y emplazamientos con herramientas limitadas, los conjuntos precrimados suelen ser la opción de adquisición que presenta menos riesgos.
Compara esa disciplina con el enfoque “hazlo tú mismo”: los instaladores de un hilo de un foro sobre energía solar que describen el engaste como «apretarlos con unos alicates, soldarlos y añadir un tubo termorretráctil» están describiendo una conexión sin fuerza verificada, sin geometría verificada y sin cobertura de certificación. Puede funcionar… hasta que un ciclo térmico detecte el punto débil.
La prensa de trinquete homologada por el fabricante del conector, la matriz adaptada al tamaño del contacto y del cable, y un dispositivo de ensayo de tracción o un medidor de fuerza. Para conductores de gran tamaño (2 AWG–4/0 AWG), un cabezal de crimpado hidráulico. La herramienta debe ser la indicada en la ficha técnica del contacto; las herramientas de “tipo MC4” de otras marcas no están automáticamente homologadas.
No. Una herramienta genérica tipo alicate no cuenta con un sistema de posicionamiento, no garantiza el recorrido del trinquete ni ofrece una fuerza verificada. El resultado es una unión no verificada con una resistencia de contacto desconocida. Si no dispones de la herramienta homologada, detente y ve a por ella: un engaste no verificado en un circuito de corriente continua no es un atajo, es un riesgo.
No. Las uniones soldadas no forman parte del sistema de conectores certificado: la soldadura se desplaza con los ciclos térmicos, se forman huecos y la unión se convierte en un punto caliente. Las normas sobre conectores, como la IEC 62852, certifican el sistema de engaste —el contacto, el cable y la herramienta en su conjunto—. Una conexión soldada no está cubierta por el certificado.
El tamaño del troquel se indica en la ficha técnica del contacto y del cable, no en la marca del conector. Un cable de 4 mm² (≈12 AWG) utiliza la matriz indicada para esa combinación de contacto y cable; uno de 6 mm² (≈10 AWG) utiliza su propia matriz. Asegúrese de que los tres elementos —cable, contacto y matriz— coincidan y compruébelo con el esquema del fabricante antes de realizar el engaste.
Para engarzar correctamente los conectores MC4, utilice el cable, el contacto, la matriz y la herramienta de engarzado homologada especificados por el fabricante del conector. Pele el cable hasta la longitud requerida, complete toda la carrera del trinquete, compruebe el engarzado, realice la prueba de tracción especificada y monte la carcasa del conector siguiendo las instrucciones del fabricante.
Realiza las tres comprobaciones: visual (muesca centrada, ausencia de aislamiento en el cuerpo del conector y ausencia de hilos sueltos), prueba de tracción (aplicando la fuerza indicada en la ficha técnica; el contacto no debe moverse) y registro (anota la herramienta, la matriz, el operario y el resultado). Si alguna de las comprobaciones da resultado negativo, sustituye el contacto y vuelve a engarzar con la herramienta homologada.
Para saber cómo crimpar correctamente los conectores MC4, hay que empezar por considerar el crimpado como una unión certificada, y no simplemente como una compresión. El sistema que garantiza su fiabilidad —una herramienta homologada, una matriz adecuada, el cable correcto, una carrera completa y una prueba de tracción— es también el que mantiene segura una cadena de 1.500 V durante décadas. Tanto si engarzas conectores MC4 en una azotea como si encargas conjuntos preengarzados, la regla de verificación es la misma: comprobación de la compatibilidad, carrera, prueba y registro.
Si está seleccionando conectores para un nuevo proyecto, envíenos las especificaciones del cable y la aplicación: suministramos conjuntos de cables precrimados y un servicio de crimpado controlado con trazabilidad total, y revisaremos su plan de emparejamiento de conectores y de crimpado. Empiece por el Comparación entre los conectores MC4 y PV4 o solicitar un presupuesto directamente.
CREEMOS JUNTOS TU SOLUCIÓN DE CONEXIÓN
Share your application, specifications, and estimated quantity. Our team will recommend a suitable connector solution and provide a quotation.
Pedidos mínimos reducidos · OEM y ODM · Asistencia en la selección de productos · Respuesta rápida a las solicitudes de presupuesto