Benötigen Sie wasserdichte Steckverbinder?Angebot anfordern →
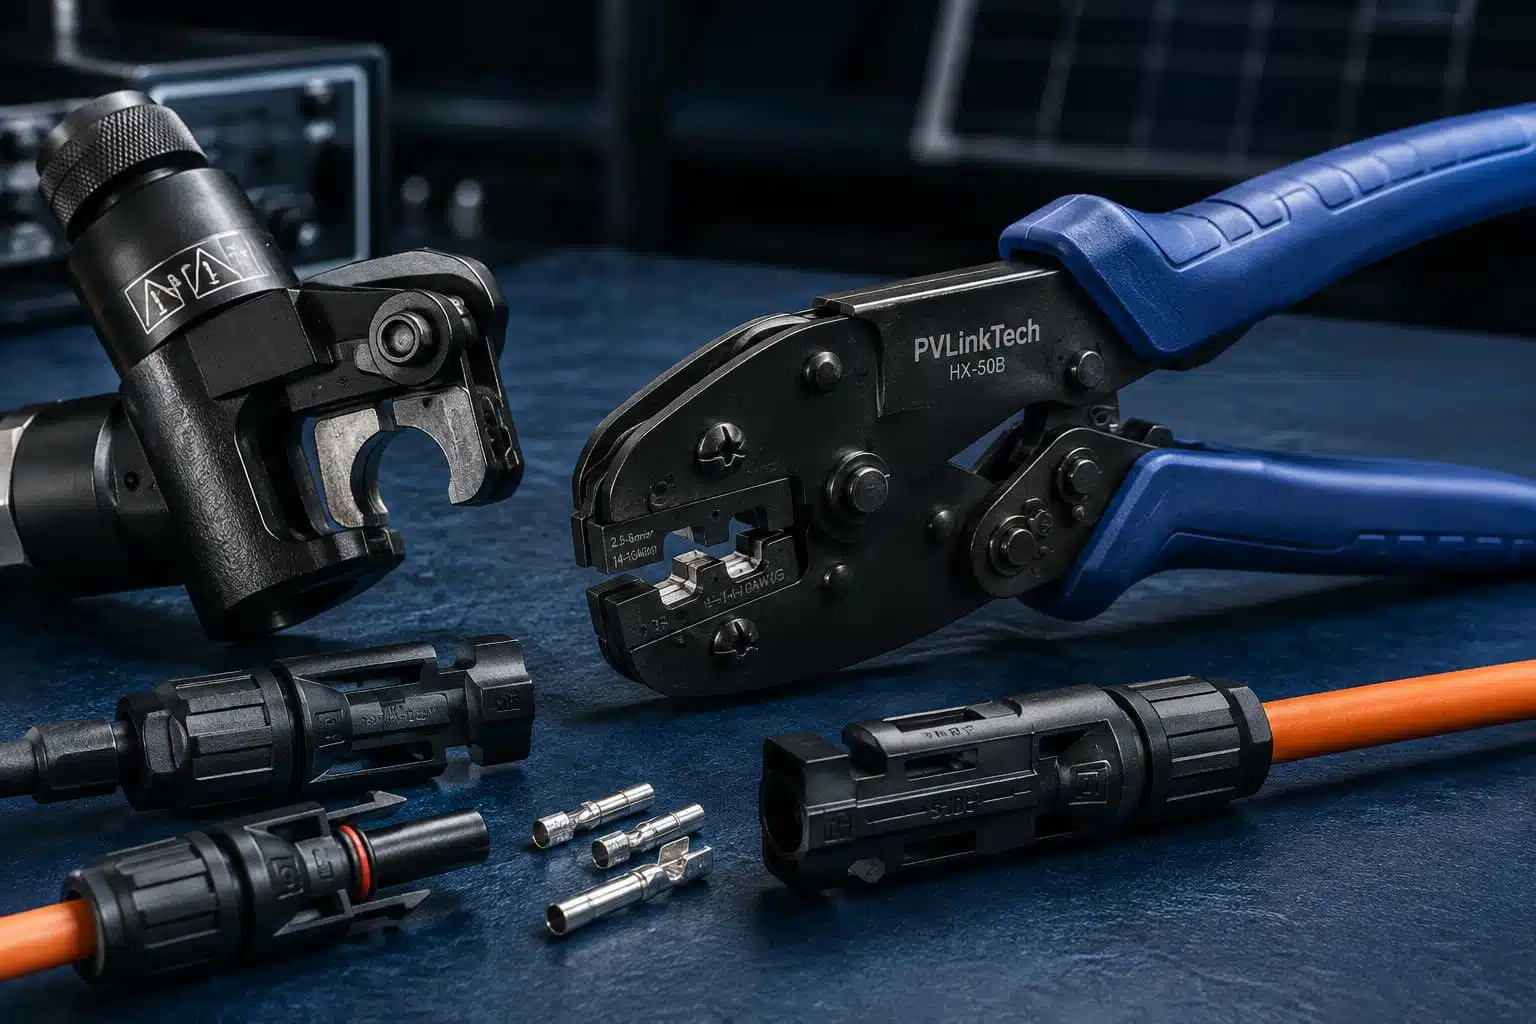
Der häufigste Tipp zum Crimpen in Installateurforen lautet: “Einfach mit einer Zange zusammendrücken.” Das ist auch der häufigste Tipp zum Crimpen in Installateurforen: “Einfach mit einer Zange zusammendrücken.” Es ist auch der Ratschlag, der zu Ausfällen im Einsatz führt. Dieser Leitfaden behandelt das korrekte Crimpen von MC4-Steckverbindern: welche Werkzeuge zu verwenden sind, wie Kabel, Kontakt und Matrize aufeinander abgestimmt werden, ein achtstufiges Verfahren sowie die Überprüfung des Ergebnisses. Er richtet sich an PV-Installateure, EPC-Qualitätsteams, Betriebs- und Wartungstechniker sowie Beschaffungsmanager.
Am r/solar In DIY-Foren ist die “Zange-und-Lötzinn”-Methode beim Crimpen ein immer wiederkehrendes Thema. Betrachten Sie das als Gegenbeispiel, nicht als Methode: Eine Crimpverbindung ist eine zertifizierte mechanisch-elektrische Verbindung, und die Zertifizierung gilt für das gesamte System, nicht nur für das Gehäuse.
Das Wichtigste auf einen Blick – Eine Crimpverbindung ist ein zertifiziertes System – Kontakt, Kabel und Crimpwerkzeug werden gemeinsam gemäß Normen wie IEC 62852 und UL 6703 geprüft. Das Werkzeug und die Matrize sind Teil der Zertifizierung. – Verwenden Sie das vom Hersteller zugelassene Ratschenwerkzeug mit der genau auf die Kabelgröße abgestimmten Matrize; führen Sie den Hub vollständig aus. – Überprüfen Sie jede Crimpverbindung: Sichtprüfung, Zugprüfung und Protokollierung. Überspringen Sie die Überprüfung bei vor Ort hergestellten Verbindungen nicht. – Löten ist kein akzeptabler Ersatz für das Crimpen von PV-Steckverbindern. – Bei einer 120-MW-PV-Anlage in Indonesien verkürzte das kontrollierte Crimpen im Werk die Montagezeit um etwa 25% und führte über einen Zeitraum von 18 Monaten zu null Ausfällen aufgrund von Steckverbindern.
Nein. Verwenden Sie das vom Steckverbinderhersteller zugelassene Crimpwerkzeug mit der genau auf die Kabelgröße abgestimmten Matrize und führen Sie den gesamten Ratschenhub durch. Mit handelsüblichen Crimpzangen lässt sich der Kontakt nicht korrekt positionieren und die erforderliche Kraft nicht aufbringen. Die korrekte Art und Weise des Crimpens von MC4-Steckverbindern wird überprüft – visuell, durch einen Zugtest und anhand der zertifizierten Kontakt-/Werkzeugkombination – und nicht einfach vorausgesetzt.
In den folgenden Abschnitten werden die Auswahl und Abstimmung der Werkzeuge, die Vorgehensweise sowie die Überprüfung in der Reihenfolge behandelt, in der Sie diese vor Ort benötigen.
An der Crimpverbindung wird der Strom vom Leiter auf den Kontakt übertragen. Der Kontaktwiderstand und die Qualität der gasdichten (Kaltverschweißungs-)Verbindung hängen von dieser Schnittstelle ab. Crimpen Das funktioniert dadurch, dass der Kontaktzylinder um den Leiter herum zusammengedrückt wird, sodass der Metall-Metall-Kontakt jahrzehntelange Temperaturwechsel standhält – und nicht dadurch, dass so stark gedrückt wird, dass es sich “fest anfühlt”.”
In den Steckverbinderstandards wird dies als Systemfrage behandelt. IEC 62852:2014+AMD1:2020 CSV — der Standard für Steckverbinder in Gleichstromkreisen von Photovoltaikanlagen mit einer Nennspannung von bis zu 1.500 V DC und einer Nennstromstärke von bis zu 125 A pro Kontakt — sowie UL 6703 in Nordamerika bescheinigen, dass ein Kontakt, ein Kabelquerschnitt und ein Crimpwerkzeug gemeinsam geprüft wurden. Wird auch nur ein Element geändert, gilt das Zertifikat nicht mehr für diese Kombination.
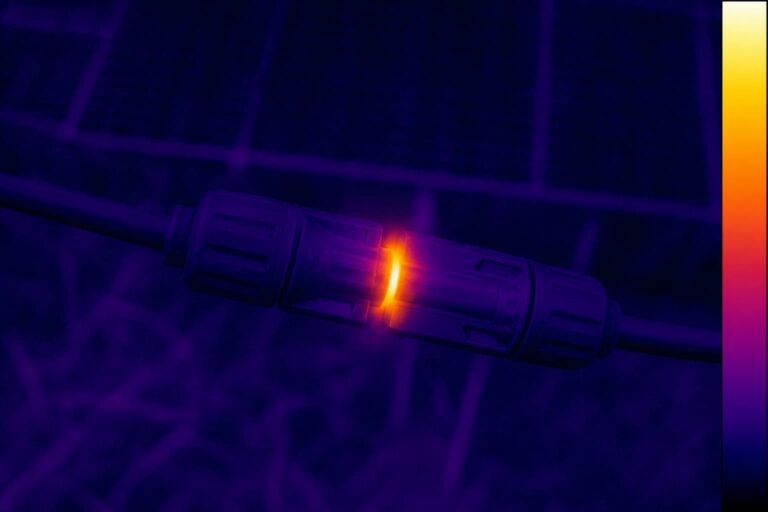
Das ist im praktischen Einsatz von Bedeutung, da Temperaturwechsel, Vibrationen und Korrosion eine mangelhafte Crimpverbindung schneller belasten als etwaige Unterschiede im Gehäuse. Ein 1.500-V-System lässt weniger Spielraum für Widerstandsdrift als ein 600-V-System: Dieselbe unvollkommene Verbindung, die sich bei 600 V warm anfühlt, kann bei 1.500 V Gleichstrom heiß werden. Gemischte Steckverbinderpaare fügen eine zweite Variable hinzu – siehe unseren Leitfaden zu /kann-man-mc4-stecker-mischen/ für die Zuordnungsregeln.
Drei Werkzeugklassen decken den Bereich der Photovoltaik ab:
Manuelle Ratschen-Crimpzangen. Der Standard für PV-Kabel mit 4 mm² und 6 mm² (≈12 und 10 AWG). Der Ratschenmechanismus arretiert die Griffe und verhindert ein Lösen, bis der gesamte Hub abgeschlossen ist – genau diese Funktion gewährleistet eine gleichmäßige Kraftübertragung. Öffnet sich das Werkzeug vor Abschluss des Hubs, ist die Crimpverbindung per Definition unvollständig.
Hydraulische oder elektrische Werkzeuge. Erforderlich für große Leiter. Die PVLinkTech-Baureihen E150–E350, die den Bereich von 2 AWG bis 4/0 AWG (13–20 mm Außendurchmesser) abdecken, übertreffen die Leistungsfähigkeit manueller Werkzeuge bei konstanter Leistung. Hydraulikköpfe üben die Kraft aus, ohne dass die Kraft des Bedieners eine Rolle spielt.
Spezialwerkzeuge und Positioniervorrichtungen. Das Matrizenset ist spezifisch für die jeweilige Kontaktfamilie. Die Positioniervorrichtung richtet den Kontakt in der Matrize so aus, dass die Crimpverbindung jedes Mal an der richtigen Stelle sitzt. Aus diesem Grund ist die vom Hersteller angegebene Crimpzange von Bedeutung: Eine handelsübliche Crimpzange verfügt über keine Positioniervorrichtung, sodass der Kontakt möglicherweise nicht zentriert sitzt und sich der Kontaktkörper ungleichmäßig verformen kann.
Prüfen Sie vor dem Kauf: ob ein Stempelsatz im Lieferumfang enthalten ist, die Kabellänge, das Auslöseverhalten der Ratsche und die Kompatibilität mit der von Ihnen verwendeten Kontaktfamilie. Ein Werkzeug, das “für MC4 geeignet ist”, ist nicht dasselbe wie ein für Ihren Kontakt zugelassenes Werkzeug.

Jede Crimpverbindung beginnt mit drei Zahlen, die übereinstimmen müssen: Kabelquerschnitt, Kontaktgröße und Matrizengröße. Im Datenblatt zum Kontakt sind die zulässigen Kombinationen aufgeführt – orientieren Sie sich daran und nicht an der Farbe des Gehäuses.
| Kabel | Kontaktgröße | Werkzeugklasse | Typische Verwendung |
|---|---|---|---|
|
4 mm² (≈12 AWG) PV-Kabel |
4 mm² Kontaktfläche | Handratsche mit passender Matrize | Modul-Strings, Home Runs |
|
6 mm² (≈10 AWG) PV-Kabel |
6 mm² Kontaktfläche | Handratsche mit passender Matrize | Längere Stränge, höherer Strom |
| 16–120 mm² (2 AWG–4/0 AWG) | Hochstromkontakt | Hydraulikkopf, passende Matrize | Großanlagen der Baureihen E150–E350 |

Befolgen Sie diese acht Schritte bei jeder Crimpverbindung vor Ort. Die Anleitung setzt voraus, dass der Stromkreis isoliert ist und von qualifiziertem Personal als spannungsfrei überprüft wurde – arbeiten Sie niemals an unter Spannung stehenden Gleichstromkreisen und trennen Sie niemals PV-Steckverbinder unter Last.
Überspringen Sie keinen dieser Schritte. In den Schritten 6 und 7 bleiben fehlerhafte Crimps hängen; in den Schritten 1, 4 und 5 entstehen sie.
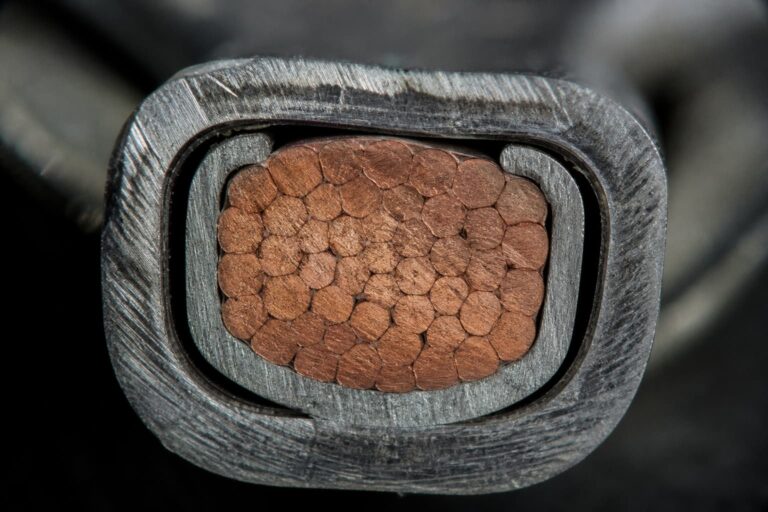
Querschnitt der Crimpverbindung: gut vs. schlecht – Was die Matrize erzeugen sollte – und was nicht

Dies sind die zehn Fehler, die wir bei vor Ort hergestellten Verbindungen am häufigsten beobachten, zusammen mit den Folgen und den Maßnahmen zu ihrer Vermeidung:
| # | Fehler | Folge | Prävention |
|---|---|---|---|
| 1 | Crimpen mit einer Zange | Keine Positionierhilfe, ungleichmäßige Kraft, keine Hubgarantie | Verwenden Sie das zugelassene Ratschenwerkzeug |
| 2 | Falsche Stempelgröße | Der Zylinder ist unter- oder überkomprimiert | Stimmen Sie die Matrize auf das Kontakt- und Kabel-Datenblatt ab |
| 3 | Falsche Streifenlänge | Freiliegender Leiter oder freiliegende Isolierung im Zylinder | Maße gemäß der Kontaktzeichnung |
| 4 | Über die Isolierung crimpen | Kein Kupferkontakt – hoher Widerstand, Wärmeentwicklung | Stellen Sie sicher, dass die Isolierung den Lauf nicht berührt |
| 5 | Nicht übereinstimmendes Kabel/Kontakt | Lose oder rissige Stränge im Inneren des Zylinders | Kabelquerschnitt anhand der Kontakt-Spezifikation überprüfen |
| 6 | Doppelcrimpung | Kaltverfestigter Lauf, später Risse | Nur ein Versuch; bei Fehler mit neuem Kontakt erneut versuchen |
| 7 | Löten statt Crimpen | Lötzinn fließt unter Einwirkung von Hitze, Hohlräume, Überhitzungsstellen; nicht zertifiziert | Verwenden Sie das zertifizierte Crimp-System |
| 8 | Kontakt verkehrt herum eingesetzt oder locker | Unregelmäßige Verbindung oder kein Klicken beim Zusammenbau | Folgen Sie der Zeichnung; achten Sie auf das Klicken |
| 9 | Verschmutzte oder oxidierte Kontaktstelle | Höherer Widerstand vom ersten Tag an | Halten Sie die Kontaktlinsen bis zur Verwendung verschlossen; nicht mit bloßen Händen anfassen |
| 10 | Den Zugversuch auslassen | Eine schlecht gepresste Verbindung gelangt in die Saite | Jede Feldcrimpverbindung prüfen, das Ergebnis protokollieren |
Fehler 7 verdient besondere Beachtung, da er in Foren häufig anzutreffen ist: Das Löten von PV-Steckverbindern ist keine zertifizierte Alternative. Das Lot kriecht bei Temperaturwechselbeanspruchung, es entstehen Hohlräume und es entsteht genau dort ein Hotspot, wo man ihn nicht haben möchte. Wenn keine Crimpzange zur Verfügung steht, unterbrechen Sie die Arbeit und besorgen Sie sich das Werkzeug – improvisieren Sie keine Lötverbindung in einem Gleichstromkreis.

Die Überprüfung erfolgt in drei Stufen, vom Feld bis zum Labor:
Visuell. Die Einbuchtung ist mittig und symmetrisch am Gehäuse angeordnet; keine Isolierung in der Crimpverbindung; keine losen Adern; keine Risse oder Werkzeugspuren am Gehäuse nach der Montage.
Zugprüfung. Wenden Sie die im Datenblatt für den jeweiligen Kontakt und das jeweilige Kabel angegebene Kraft an. Wenn sich das Kabel aus dem Kontakt löst, ist die Crimpverbindung fehlerhaft – tauschen Sie den Kontakt aus und crimpen Sie ihn erneut. Verwenden Sie keine “Standard”-Werte aus dem Gedächtnis; für jede Kontaktfamilie ist eine eigene Kraftvorgabe festgelegt.
Zerstörungsprüfungen und Laboruntersuchungen. Querschnittsmikroskopaufnahmen zeigen die Kompression der Litzen und den Hohlraumanteil; die Messung des Kontaktwiderstands in Milliohm bestätigt, dass die Verbindung innerhalb der Spezifikationen liegt. Hierbei handelt es sich um Werkzeuge für die Eingangskontrolle und Qualifizierung, nicht um Routineverfahren vor Ort.
Halten Sie jedes Ergebnis fest. In den Unterlagen zur Wareneingangskontrolle und Inbetriebnahme sollte jede Verbindung einer Kontaktcharge, einem Werkzeug und einem Bediener zugeordnet werden – dieselbe Dokumentationsdisziplin, mit der vertauschte Steckverbinderpaare erkannt werden, bevor sie zu Ausfällen im Feld führen. Unsere Qualitätskontrolle Auf dieser Seite sind die Prüfungen aufgeführt, die wir an den Fertigungslinien durchführen.
Das Crimpen im Werk hat seinen Grund: dasselbe Werkzeug, dieselbe Matrize, dieselbe Vorgehensweise des Bedieners und eine dokumentierte Zugprüfung für jedes einzelne Stück. Eine vorgefertigte Kabelbaugruppe beseitigt alle variablen Faktoren vor Ort vollständig – keine Auswahl der Matrize auf dem Dach, kein halber Hub der Ratsche, keine Frage, ob der Bediener das richtige Werkzeug im Transporter dabei hatte.
Die Zeitersparnis vor Ort ist messbar. Bei einer 120-MW-PV-Anlage in Indonesien, die wir mit PV4-Steckverbindern und Y-Verzweigungsbaugruppen beliefert haben, verkürzte das kontrollierte Crimpen im Werk die Montagezeit im Vergleich zum Crimpen vor Ort um etwa 25%, und das Projekt verzeichnete in den ersten 18 Betriebsmonaten keine steckverbinderbedingten Ausfälle. Bei Großprojekten, kritischen Strings und Standorten mit begrenzter Werkzeugausstattung sind vorgefertigte Baugruppen oft die risikominimierende Beschaffungswahl.
Vergleichen Sie diese Disziplin einmal mit dem “Do-it-yourself”-Ansatz: Installateure, die in einem Solarforum-Thread das Crimpen als „mit einer Zange zusammendrücken, verlöten und Schrumpfschlauch anbringen“ beschreiben, sprechen von einer Verbindung ohne überprüfte Kraft, ohne überprüfte Geometrie und ohne Zertifizierungsabdeckung. Das kann funktionieren – bis ein Temperaturwechselzyklus die Schwachstelle aufdeckt.
Die vom Steckverbinderhersteller zugelassene Ratschenpresszange, die auf die Kontakt- und Kabelgröße abgestimmte Matrize sowie eine Zugprüfvorrichtung oder ein Kraftmessgerät. Für große Leiter (2 AWG–4/0 AWG) ist ein hydraulischer Crimpkopf erforderlich. Es muss sich um das im Kontaktdatenblatt angegebene Werkzeug handeln – Werkzeuge vom Typ “MC4” anderer Marken sind nicht automatisch zugelassen.
Nein. Ein handelsübliches zangenartiges Werkzeug verfügt weder über eine Positionierungsvorrichtung noch über eine garantierte Ratschenbewegung noch über eine geprüfte Kraft. Das Ergebnis ist eine ungeprüfte Verbindung mit unbekanntem Kontaktwiderstand. Wenn Sie nicht über das zugelassene Werkzeug verfügen, unterbrechen Sie die Arbeit und besorgen Sie es sich – eine ungeprüfte Crimpverbindung in einem Gleichstromkreis ist keine Abkürzung, sondern ein Risiko.
Nein. Lötverbindungen sind nicht Bestandteil des zertifizierten Steckverbindersystems: Bei Temperaturwechselbeanspruchung kriecht das Lot, es bilden sich Hohlräume, und die Verbindung wird zu einer Überhitzungsstelle. Steckverbinder-Normen wie die IEC 62852 zertifizieren das Crimp-System – Kontakt, Kabel und Werkzeug als Einheit. Eine Lötverbindung fällt nicht unter die Zertifizierung.
Die Matrizengröße ergibt sich aus dem Datenblatt für Kontakte und Kabel, nicht aus der Steckverbinder-Marke. Für ein 4-mm²-Kabel (≈12 AWG) wird die für diese Kontakt- und Kabelkombination angegebene Crimpmatrize verwendet; für ein 6-mm²-Kabel (≈10 AWG) wird eine eigene Crimpmatrize verwendet. Passen Sie alle drei Komponenten – Kabel, Kontakt und Crimpmatrize – aneinander an und überprüfen Sie die Übereinstimmung anhand der Herstellerzeichnung, bevor Sie mit dem Crimpen beginnen.
Um MC4-Steckverbinder korrekt zu crimpen, müssen Kabel, Kontakt, Crimpmatrize und das vom Steckverbinderhersteller vorgeschriebene Crimpwerkzeug aufeinander abgestimmt sein. Isolieren Sie das Kabel auf die erforderliche Länge ab, führen Sie den Ratschenhub vollständig durch, überprüfen Sie die Crimpverbindung, führen Sie die vorgeschriebene Zugprüfung durch und montieren Sie das Steckverbindergehäuse gemäß den Anweisungen des Herstellers.
Führen Sie die drei Prüfungen durch: Sichtprüfung (zentrierte Einpressung, keine Isolierung im Zylinder, keine losen Adern), Zugprüfung (Kraft gemäß den genauen Angaben im Datenblatt – der Kontakt darf sich nicht bewegen) und Protokollierung (Protokollieren Sie Werkzeug, Matrize, Bediener und Ergebnis). Sollte eine der Prüfungen fehlschlagen, tauschen Sie den Kontakt aus und crimpen Sie ihn mit dem zugelassenen Werkzeug erneut.
Um MC4-Steckverbinder richtig zu crimpen, muss man den Crimpvorgang als zertifizierte Verbindung betrachten und nicht einfach nur als Zusammendrücken. Das System, das für Zuverlässigkeit sorgt – ein zugelassenes Werkzeug, eine passende Matrize, das richtige Kabel, voller Hub und eine Zugprüfung – ist auch das System, das einen 1.500-V-Strang über Jahrzehnte hinweg sicher hält. Ganz gleich, ob Sie MC4-Steckverbinder auf einem Dach crimpen oder vorgefertigte Baugruppen bestellen – die Überprüfungsregel ist dieselbe: Abgleich, Hub, Prüfung, Protokollierung.
Wenn Sie Steckverbinder für ein neues Projekt auswählen, senden Sie uns bitte Ihre Kabelspezifikation und Anwendungsbeschreibung zu – wir liefern vorkonfektionierte Kabelbaugruppen und führen kontrollierte Crimpvorgänge mit lückenloser Rückverfolgbarkeit durch und prüfen Ihren Steckverbinder-Zuordnungs- und Crimpplan. Beginnen Sie mit dem Vergleich zwischen MC4- und PV4-Steckverbindern oder Angebot anfordern direkt.
LASSEN SIE UNS IHRE VERBINDUNGSLÖSUNG ENTWICKELN
Share your application, specifications, and estimated quantity. Our team will recommend a suitable connector solution and provide a quotation.
Geringe Mindestbestellmenge · OEM & ODM · Unterstützung bei der Produktauswahl · Schnelle Angebotserstellung