Échantillons en stock · Réponse sous 12 heures. Demander un devis →
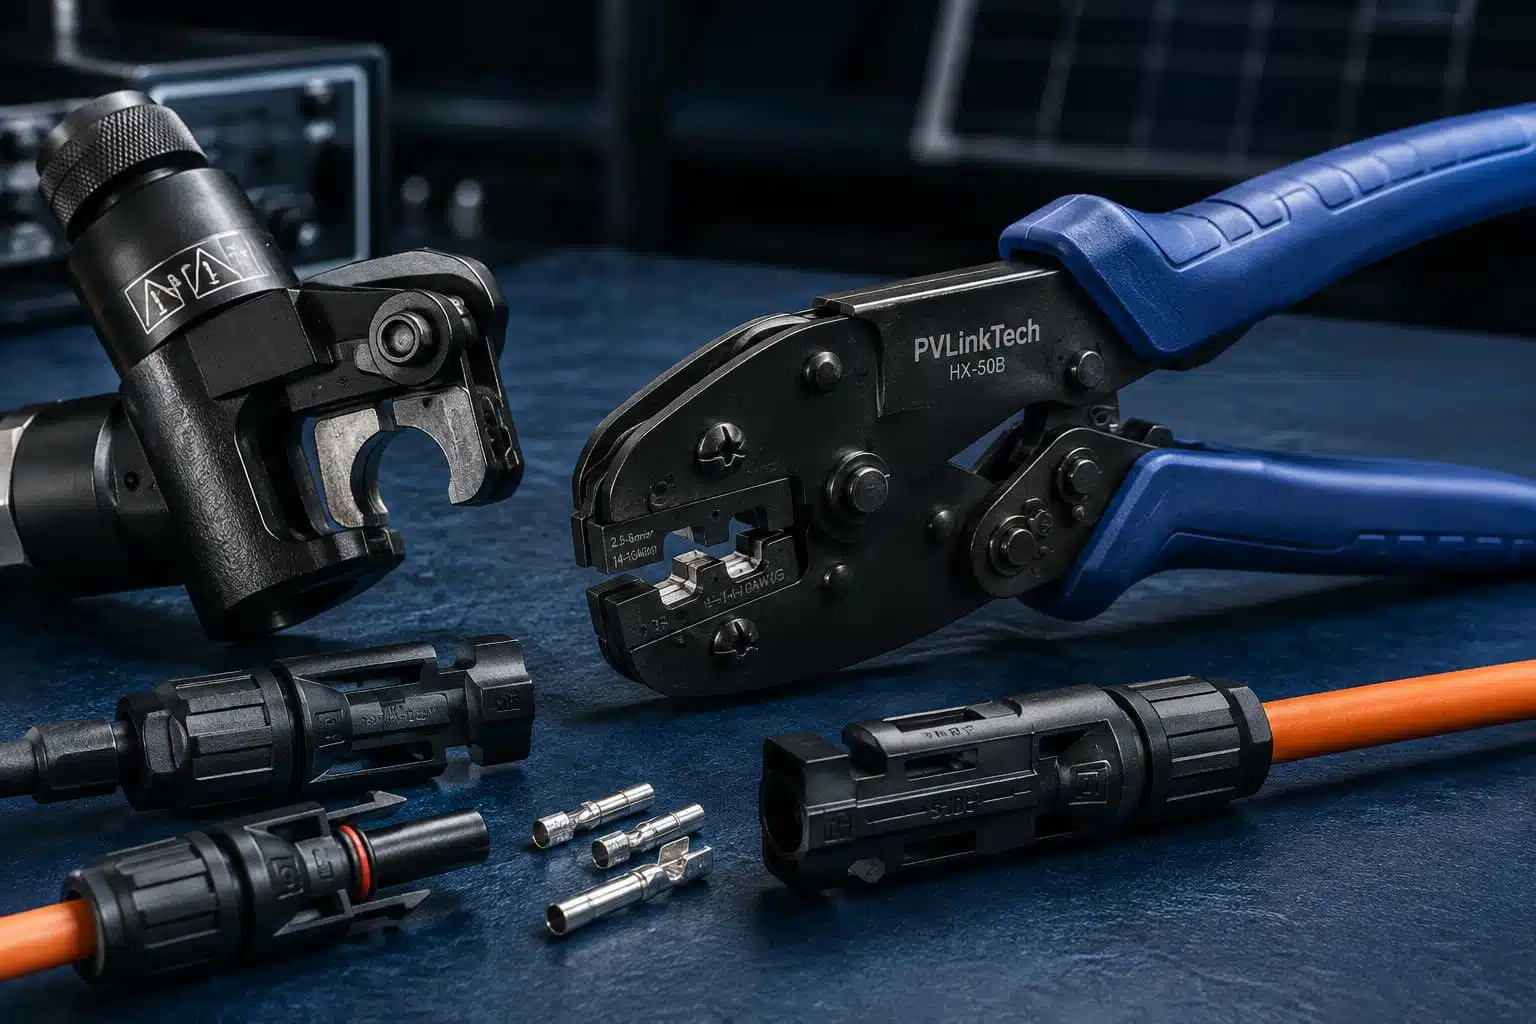
Le conseil le plus courant sur les forums d'installateurs en matière de sertissage est “ il suffit de serrer avec une pince ”. C'est également le conseil le plus courant sur les forums d'installateurs en matière de sertissage : “ il suffit de serrer avec une pince ”. C’est également ce conseil qui est à l’origine de défaillances sur le terrain. Ce guide explique comment sertir correctement les connecteurs MC4 : quels outils utiliser, comment faire correspondre le câble, le contact et la matrice, une procédure en huit étapes, et comment vérifier le résultat. Il s’adresse aux installateurs photovoltaïques, aux équipes qualité des EPC, aux techniciens d’exploitation et de maintenance, ainsi qu’aux responsables des achats.
Le r/solar Sur les forums de bricolage, la technique de sertissage dite “ à la pince et à la soudure ” revient sans cesse. Considérez cela comme un contre-exemple, et non comme une méthode : un sertissage est un raccord mécano-électrique certifié, et la certification couvre l'ensemble du système, pas seulement le boîtier.
Points clés à retenir – Un sertissage est un système certifié : le contact, le câble et l’outil de sertissage sont testés ensemble conformément à des normes telles que les normes CEI 62852 et UL 6703. L’outil et la matrice font partie intégrante de la certification. – Utilisez la clé à cliquet homologuée par le fabricant avec la matrice adaptée à la taille exacte du câble ; effectuez la course complète. – Vérifiez chaque sertissage : contrôle visuel, essai de traction et consignation des résultats. Ne négligez pas la vérification des raccordements réalisés sur site. – Le soudage ne constitue pas une alternative acceptable au sertissage des connecteurs photovoltaïques. – Sur une centrale photovoltaïque de 120 MW en Indonésie, le sertissage contrôlé en usine a réduit le temps d’assemblage d’environ 25% et n’a donné lieu à aucune défaillance liée aux connecteurs sur une période de 18 mois.
Non. Utilisez la pince à sertir homologuée par le fabricant du connecteur, avec la matrice adaptée à la taille exacte du câble, et effectuez la course complète du cliquet. Les pinces à sertir génériques de type pince ne permettent pas de positionner correctement le contact ni d’appliquer la force requise. La bonne méthode de sertissage des connecteurs MC4 doit être vérifiée — visuellement, par un essai de traction et par rapport à la combinaison certifiée contact/outil — et ne doit pas être supposée.
Les sections ci-dessous traitent du choix des outils, de leur adaptation, de la procédure à suivre et de la vérification, dans l'ordre dans lequel vous en aurez besoin sur le chantier.
La jonction serti est le point où le courant passe du conducteur au contact. C'est à cette interface que se jouent la résistance de contact et la qualité de la connexion étanche au gaz (soudure à froid). Sertissage Ce système fonctionne en comprimant la douille de contact autour du conducteur, ce qui permet au contact métal contre métal de résister à des décennies de cycles thermiques — et non en serrant suffisamment fort pour que cela “ semble bien serré ”.”
Les normes relatives aux connecteurs considèrent cela comme une question liée au système. IEC 62852:2014+AMD1:2020 CSV — la norme relative aux connecteurs destinés aux circuits en courant continu des installations photovoltaïques, d'une tension nominale maximale de 1 500 V CC et d'un courant nominal maximal de 125 A par contact — ainsi que la norme UL 6703 en Amérique du Nord certifient un contact, une section de câble et une pince à sertir testés ensemble. Si l'un de ces éléments est modifié, le certificat ne couvre plus cette combinaison.
Cela a son importance sur le terrain, car les cycles thermiques, les vibrations et la corrosion sollicitent davantage un sertissage défectueux que n’importe quelle différence au niveau du boîtier. Un système de 1 500 V laisse moins de marge de tolérance pour la dérive de résistance qu’un système de 600 V : le même raccord imparfait qui chauffe légèrement à 600 V peut devenir brûlant à 1 500 V CC. Les paires de connecteurs mixtes ajoutent une deuxième variable — consultez notre guide sur /peut-on-mélanger-des-connecteurs-mc4/ pour les règles d'appariement.
Trois catégories d'outils sont utilisées pour les travaux dans le domaine photovoltaïque :
Pinces à sertir à cliquet manuelles. La norme pour les câbles photovoltaïques de 4 mm² et 6 mm² (≈12 et 10 AWG). Le mécanisme à cliquet verrouille les poignées et empêche leur relâchement jusqu’à ce que la course soit entièrement effectuée — c’est cette caractéristique qui garantit une force constante. Si l’outil s’ouvre avant la fin de la course, le sertissage est, par définition, incomplet.
Outils hydrauliques ou électriques. Indispensable pour les conducteurs de grande section. Les gammes PVLinkTech E150–E350, qui couvrent les sections allant de 2 AWG à 4/0 AWG (diamètre extérieur de 13 à 20 mm), offrent des performances supérieures à celles qu’un outil manuel peut garantir de manière constante. Les têtes hydrauliques appliquent la force nécessaire sans que la force physique de l’opérateur ne soit un facteur variable.
Matrices et dispositifs de positionnement spécialisés. Le jeu de matrices est spécifique à chaque gamme de contacts. Le dispositif de positionnement place le contact dans la matrice de manière à ce que le sertissage soit toujours réalisé au bon endroit. C'est pourquoi il est important d'utiliser l'outil recommandé par le fabricant : une pince à sertir générique ne dispose pas de dispositif de positionnement, ce qui peut entraîner un décentrage du contact et une déformation irrégulière du manchon.
Avant d'acheter, vérifiez les points suivants : le jeu de matrices est-il inclus ? Quelle est la longueur maximale du câble ? Comment fonctionne le déclenchement du cliquet ? Et l'outil est-il compatible avec la gamme de connecteurs que vous utilisez ? Un outil “ adapté au MC4 ” n'est pas nécessairement un outil homologué pour votre connecteur.

Chaque sertissage commence par trois chiffres qui doivent correspondre : la section du câble, la taille du contact et la taille de la matrice. La fiche technique du contact répertorie les combinaisons autorisées : référez-vous à celle-ci, et non à la couleur du boîtier.
| Câble | Taille du contact | Classe d'outils | Utilisation courante |
|---|---|---|---|
|
4 mm² (≈12 AWG) Câble photovoltaïque |
contact de 4 mm² | Clé à cliquet manuelle avec matrice adaptée | Séries de modules, coups de circuit |
|
6 mm² (≈10 AWG) Câble photovoltaïque |
contact de 6 mm² | Clé à cliquet manuelle avec matrice adaptée | Des chaînes plus longues, un courant plus élevé |
| 16 à 120 mm² (2 AWG à 4/0 AWG) | Contact à fort courant | Tête hydraulique, matrice correspondante | Gammes E150–E350 destinées aux grandes installations |

Suivez ces huit étapes pour chaque sertissage sur site. Cette procédure part du principe que le circuit a été isolé et que son absence de tension a été vérifiée par du personnel qualifié — ne travaillez jamais sur des circuits en courant continu sous tension et ne débranchez jamais de connecteurs photovoltaïques sous charge.
N'en sautez aucun. C'est aux étapes 6 et 7 que les plis défectueux se forment ; ce sont les étapes 1, 4 et 5 qui les créent.
Section transversale du sertissage : ce qui est acceptable et ce qui ne l'est pas — Ce que la matrice doit — et ne doit pas — produire

Voici les dix erreurs que l'on constate le plus souvent dans les raccordements réalisés sur le terrain, avec leurs conséquences et les mesures à prendre pour les éviter :
| # | Erreur | Conséquence | Prévention |
|---|---|---|---|
| 1 | Sertissage à la pince | Pas de dispositif de positionnement, force inégale, aucune garantie de course | Utilisez l'outil à cliquet homologué |
| 2 | Dimensions de matrice incorrectes | Compression insuffisante ou excessive du canon | Vérifier la correspondance entre la matrice, le contact et la fiche technique du câble |
| 3 | Longueur de bande incorrecte | Conducteur ou isolation à nu dans le cylindre | Mesurer selon le plan de contact |
| 4 | Sertissage par-dessus l'isolation | Absence de contact en cuivre — résistance élevée, chaleur | Vérifier que l'isolant ne touche pas le canon |
| 5 | Incompatibilité entre le câble et le contact | Brins détachés ou fissurés à l'intérieur du fût | Vérifier que la section du câble est conforme aux spécifications des contacts |
| 6 | Double sertissage | Tonneau écroui, fissures ultérieures | Un seul coup ; refaire avec un nouveau contact en cas d'erreur |
| 7 | Le soudage plutôt que le sertissage | La soudure coule sous l'effet de la chaleur, formation de vides, points chauds ; non certifié | Utilisez le système de sertissage certifié |
| 8 | Le contact est inséré à l'envers ou n'est pas bien fixé | Connexion intermittente ou absence de clic lors de l'assemblage | Suivez le schéma ; attendez d'entendre le clic |
| 9 | Contact contaminé ou oxydé | Une résistance accrue dès le premier jour | Conserver les lentilles dans leur emballage hermétique jusqu'à leur utilisation ; ne pas les manipuler à mains nues |
| 10 | Ne pas effectuer l'essai de traction | Un sertissage mal réalisé se retrouve dans la corde | Vérifier chaque sertissage sur le terrain, consigner le résultat |
L'erreur n° 7 mérite d'être soulignée car elle est très répandue sur les forums : le soudage des connecteurs photovoltaïques n'est pas une alternative homologuée. La soudure se déplace sous l'effet des cycles thermiques, crée des vides et génère un point chaud exactement là où vous ne voulez pas qu'il y en ait. Si vous ne disposez pas d'une pince à sertir, arrêtez-vous et allez vous en procurer une — n'improvisez pas de jonction soudée dans un circuit à courant continu.

La vérification comporte trois niveaux, du terrain au laboratoire :
Visuel. Empreinte centrée et symétrique sur le corps ; absence d'isolation au niveau du sertissage ; absence de brins détachés ; absence de fissures ou de marques d'outils sur le boîtier après assemblage.
Essai de traction. Appliquez la force indiquée dans la fiche technique du contact et du câble. Si le câble se détache du contact, cela signifie que le sertissage est défectueux : remplacez le contact et recommencez le sertissage. N’utilisez pas une valeur “ standard ” de mémoire ; chaque gamme de contacts spécifie sa propre force.
Essais destructifs et contrôles en laboratoire. Les micrographies en coupe transversale montrent la compression des brins et la présence de vides ; la mesure de la résistance de contact, exprimée en milliohms, confirme que l'assemblage est conforme aux spécifications. Il s'agit là d'outils d'inspection à la réception et de qualification, et non de procédures de routine sur site.
Consignez chaque résultat. Les dossiers de contrôle à la réception et de mise en service doivent permettre de retracer chaque connexion jusqu’à un lot de contacts, un outil et un opérateur — cette même rigueur dans la tenue des registres permet de détecter les paires de connecteurs mal appariées avant qu’elles ne provoquent des défaillances sur le terrain. Notre contrôle qualité Cette page présente les contrôles que nous effectuons sur les lignes de production.
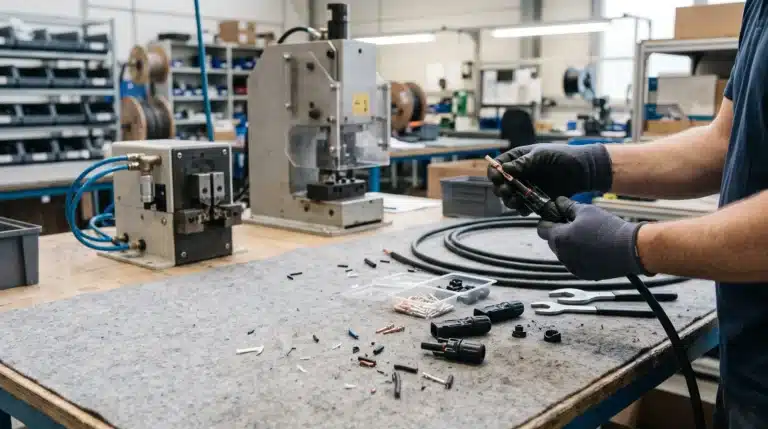
Le sertissage en usine n'est pas le fruit du hasard : un outil identique, une matrice identique, une procédure d'intervention identique et un essai de traction documenté pour chaque pièce. Un assemblage de câbles pré-sertis élimine totalement les variables liées au terrain : plus besoin de choisir une matrice sur le toit, plus de demi-course de cliquet, plus de doute quant à savoir si l'opérateur disposait du bon outil dans sa camionnette.
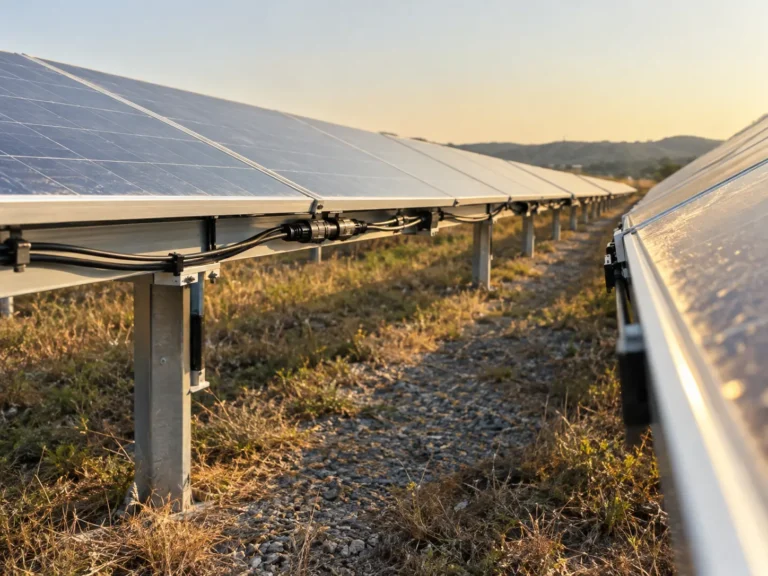
Le gain de temps sur le chantier est quantifiable. Sur une centrale photovoltaïque de 120 MW en Indonésie, que nous avons équipée de connecteurs PV4 et d’assemblages en Y, le sertissage contrôlé en usine a permis de réduire le temps de montage d’environ 25% par rapport au sertissage sur site, et le projet n’a signalé aucune défaillance liée aux connecteurs au cours des 18 mois d’exploitation. Pour les grands projets, les chaînes critiques et les sites disposant d’un outillage limité, les assemblages pré-sertis constituent souvent le choix d’approvisionnement présentant le moins de risques.
Comparez cette rigueur à l’approche “ faites-le vous-même ” : les installateurs qui, sur un forum consacré à l’énergie solaire, décrivent le sertissage comme consistant à « les écraser avec une pince, les souder et ajouter une gaine thermorétractable » évoquent un raccordement sans force d’assemblage vérifiée, sans géométrie vérifiée et sans certification. Cela peut fonctionner… jusqu’à ce qu’un cycle thermique mette en évidence le point faible.
La pince à cliquet homologuée par le fabricant de connecteurs, la matrice adaptée à la taille du contact et du câble, ainsi qu’un dispositif d’essai de traction ou un dynamomètre. Pour les conducteurs de grande section (2 AWG à 4/0 AWG), une tête de sertissage hydraulique. L'outil doit être celui indiqué dans la fiche technique du contact — les outils de type “ MC4 ” d'autres marques ne sont pas automatiquement homologués.
Non. Un outil générique de type pince ne dispose ni de dispositif de positionnement, ni de garantie de course du cliquet, ni de force vérifiée. Il en résulte un raccord non vérifié dont la résistance de contact est inconnue. Si vous ne disposez pas de l'outil homologué, arrêtez-vous et procurez-vous-le : un sertissage non vérifié dans un circuit à courant continu n'est pas un raccourci, c'est un risque.
Non. Les joints soudés ne font pas partie du système de connecteurs certifié : la soudure se déplace sous l'effet des cycles thermiques, des vides se forment et le joint devient un point chaud. Les normes relatives aux connecteurs, telles que la norme CEI 62852, certifient le système de sertissage dans son ensemble — contact, câble et outil. Une connexion soudée n'est pas couverte par la certification.
La taille de la matrice est indiquée dans la fiche technique des contacts et des câbles, et non par la marque du connecteur. Un câble de 4 mm² (≈12 AWG) utilise la matrice indiquée pour cette combinaison contact/câble ; un câble de 6 mm² (≈10 AWG) utilise sa propre matrice. Assurez-vous que les trois éléments — câble, contact et matrice — correspondent bien et vérifiez-les par rapport au schéma du fabricant avant de procéder au sertissage.
Pour sertir correctement les connecteurs MC4, veillez à utiliser le câble, le contact, la matrice et l'outil de sertissage homologué spécifiés par le fabricant du connecteur. Dénudez le câble à la longueur requise, effectuez une course complète du cliquet, vérifiez le sertissage, réalisez l'essai de traction spécifié, puis assemblez le boîtier du connecteur conformément aux instructions du fabricant.
Effectuez les trois contrôles suivants : contrôle visuel (retrait centré, absence d'isolant dans le corps du connecteur, absence de brins détachés), essai de traction (force conforme aux indications exactes de la fiche technique — le contact ne doit pas bouger) et enregistrement des données (outil d'enregistrement, matrice, opérateur, résultat). Si l'un de ces contrôles échoue, remplacez le contact et effectuez un nouveau sertissage à l'aide de l'outil homologué.
Pour savoir comment sertir correctement des connecteurs MC4, il faut avant tout considérer le sertissage comme un raccord certifié, et non comme une simple compression. Le système qui garantit sa fiabilité — un outil homologué, une matrice adaptée, un câble approprié, une course complète et un essai de traction — est également celui qui assure la sécurité d’une chaîne de 1 500 V pendant des décennies. Que vous sertissiez des connecteurs MC4 sur un toit ou que vous commandiez des assemblages pré-sertis, la règle de vérification reste la même : correspondance, course, test, enregistrement.
Si vous devez choisir des connecteurs pour un nouveau projet, envoyez-nous les spécifications de vos câbles et une description de votre application : nous fournissons des assemblages de câbles pré-sertis et assurons un sertissage contrôlé avec une traçabilité complète ; nous examinerons également votre plan d'appariement des connecteurs et de sertissage. Commencez par le Comparaison entre les connecteurs MC4 et PV4 ou demander un devis directement.

CONCEVONS ENSEMBLE VOTRE SOLUTION DE CONNEXION
Indiquez-nous votre application, vos spécifications et la quantité estimée. Notre équipe vous proposera une solution de connecteurs adaptée et vous fournira un devis.
Faible quantité minimale de commande · OEM et ODM · Assistance à la sélection des produits · Réponse rapide aux demandes de devis