Échantillons en stock · Réponse sous 12 heures. Demander un devis →
PVLinkTech applique un processus de contrôle qualité des connecteurs étanches qui comprend l'examen des spécifications, des contrôles d'inspection, une vérification finale et une documentation claire avant l'expédition.
| Question | Réponse en une ligne |
|---|---|
| Ce que couvre le contrôle qualité des connecteurs étanches | Quatre étapes : réception des composants, assemblage en cours de fabrication, essais électriques et d'étanchéité, et inspection finale avant expédition. |
| Quelle norme détermine l'indice de protection IP ? | Norme CEI 60529. Elle fixe l'indice IP67 à 1 m de profondeur pendant 30 minutes et laisse au fabricant le soin de déterminer la profondeur et la durée pour l'indice IP68 ; ces conditions sont donc précisées avec l'indice. |
| Quelles sont les conditions d'essai de la norme IP68 ? | Cette condition est tirée de la fiche d'essai de ce modèle plutôt que d'un chiffre unique valable pour l'ensemble de l'entreprise, car la norme CEI 60529 laisse au fabricant le soin de déterminer la profondeur et la durée de l'étanchéité IP68. Ouvrez la fiche technique du modèle figurant sur votre commande : vous y trouverez cette valeur. |
| Puis-je obtenir un rapport d'inspection avant expédition ? | Oui, sur demande. Il est établi en fonction du modèle, de la quantité, des caractéristiques techniques et du conditionnement approuvés pour cette commande. |
| Autorisez-vous les contrôles effectués par des tiers ? | Les acheteurs et leurs organismes d'inspection sont les bienvenus lors d'une visite programmée ; un audit vidéo est proposé lorsque le déplacement n'est pas envisageable. |
| Dans quel délai une commande standard est-elle expédiée après contrôle ? | Les articles en stock sont préparés pour l'expédition dans un délai de 3 à 5 jours ouvrés, une fois les conditions de commande et de paiement confirmées. |
Un lot dont les mesures sont correctes à la fin peut tout de même présenter des anomalies à la livraison, c'est pourquoi quatre portiques sont intercalés entre la commande et la palette, au lieu d'un seul. Ils fonctionnent les uns après les autres, car chacun répond à une question différente concernant la même production.
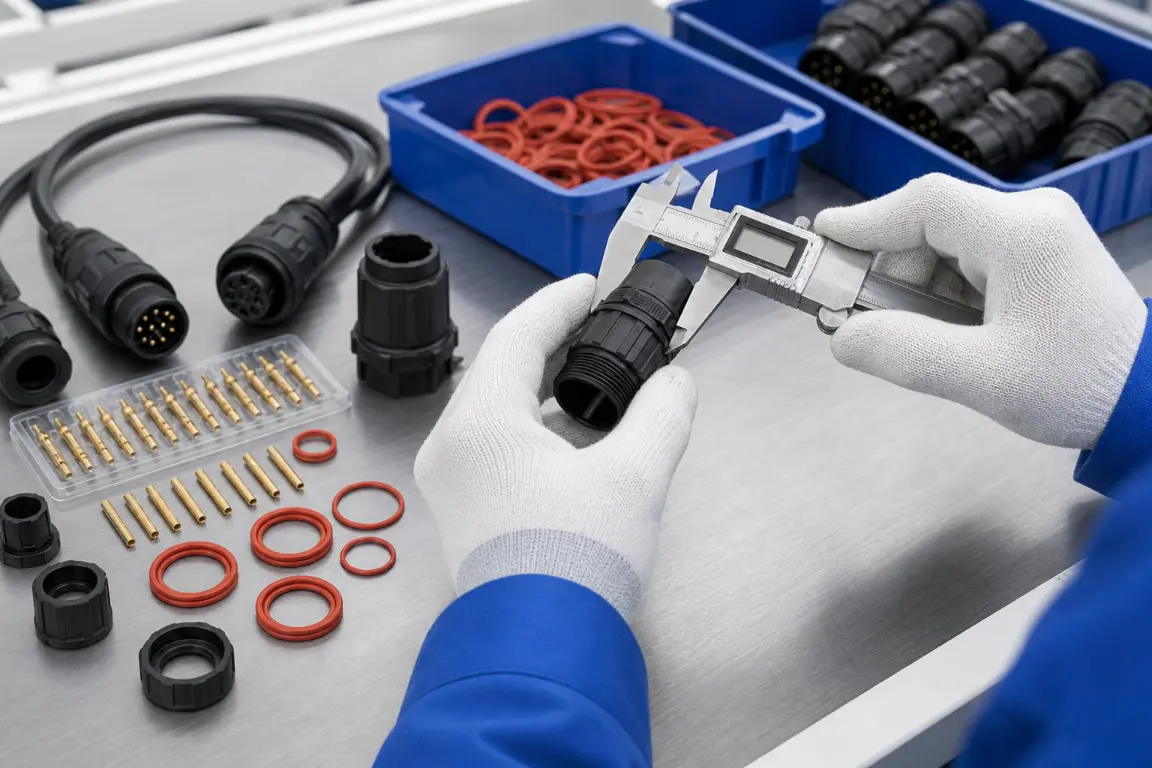
L'inspection commence dès la zone de réception, avant tout assemblage. Les boîtiers, les bornes, les joints, les câbles et les revêtements proviennent de plusieurs fournisseurs, et chacun d'entre eux est vérifié par rapport au plan ou aux pour lesquelles il a été acheté : matériau de contact et placage, dimensions des joints, diamètre extérieur du câble et matériau de la gaine, ainsi que les détails de moulage qui déterminent si les deux moitiés s'emboîteront correctement.
Tout boîtier ou connecteur qui ne répond pas aux exigences est écarté avant d'atteindre la chaîne de montage. C'est l'étape la moins coûteuse pour remédier à un problème dans le cadre du contrôle qualité des connecteurs étanches, et la seule où une correction ne coûte qu'un message plutôt qu'un créneau de production.
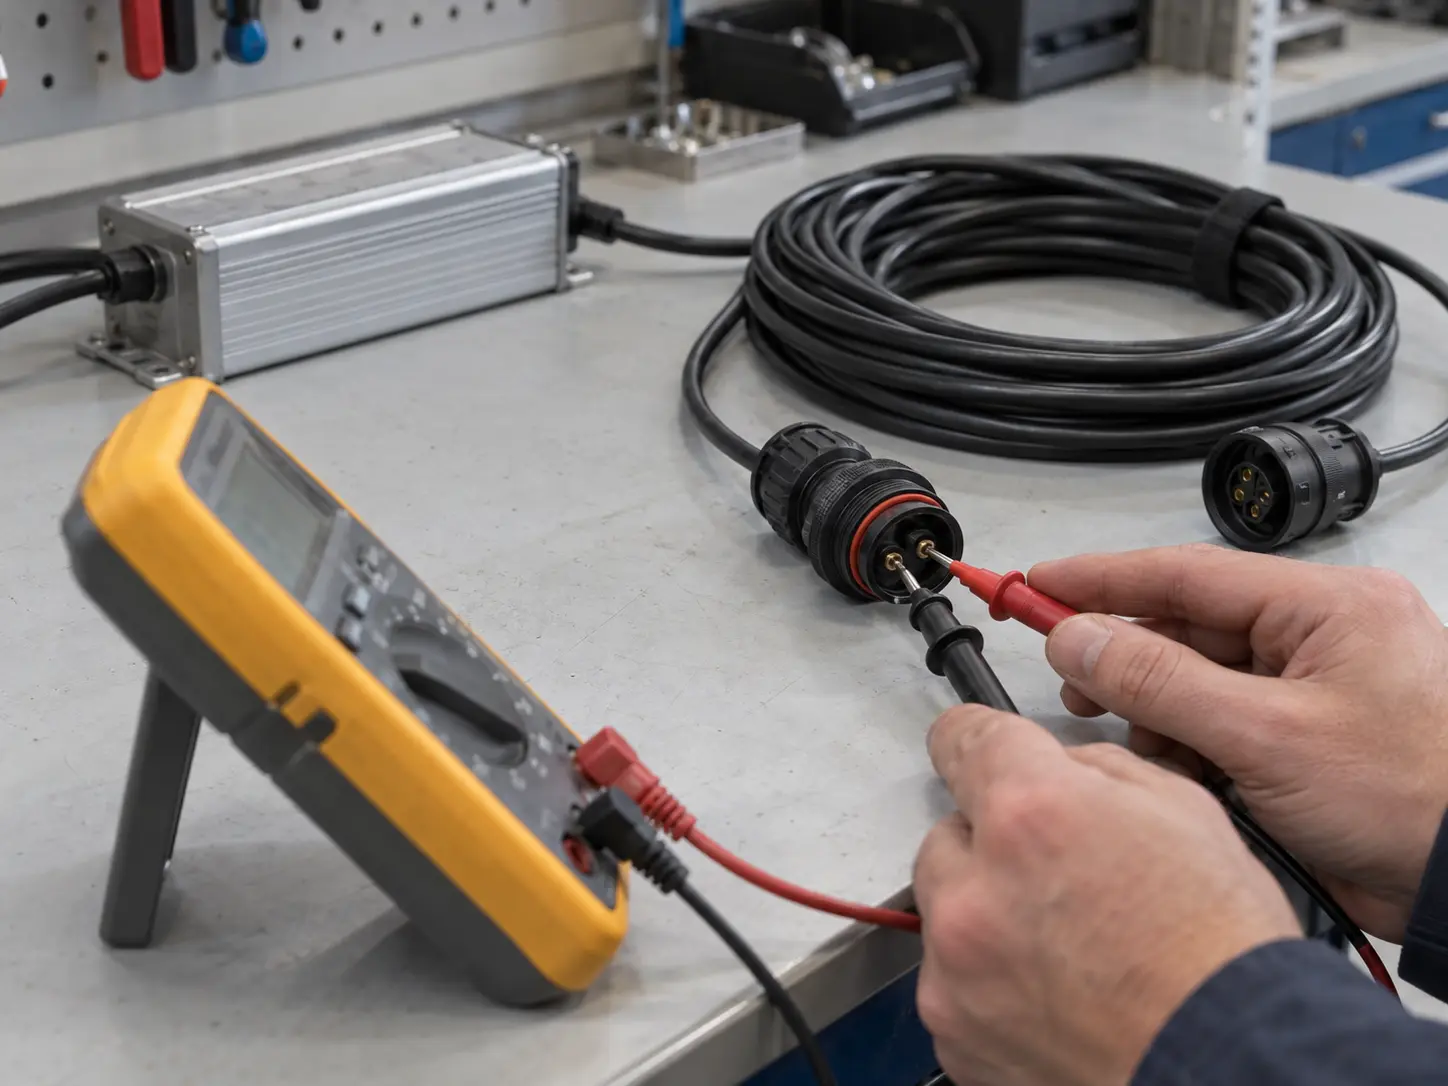
La hauteur de sertissage et la force d'arrachement sont vérifiées sur les bornes, et la bonne mise en place des pièces d'étanchéité est confirmée avant la fermeture du boîtier. Le mécanisme de verrouillage est actionné manuellement pour vérifier qu'il s'enclenche et se déverrouille correctement. La polarité, l’ordre des fils et la position des broches sont vérifiés par rapport au schéma du modèle présent dans le gabarit, car un connecteur à 3 broches câblé en image miroir passe tous les tests électriques mais présente un dysfonctionnement lors de l’installation.
Le contrôle visuel s'effectue au même poste : on vérifie les défauts de moulage, les creux de coulée, la couleur et la qualité d'impression. Le processus d'inspection des connecteurs à cette étape consiste en une série de mesures plutôt qu'en un simple contrôle final, et le contrôle qualité des connecteurs étanches attribue un numéro à chacun d'entre eux.
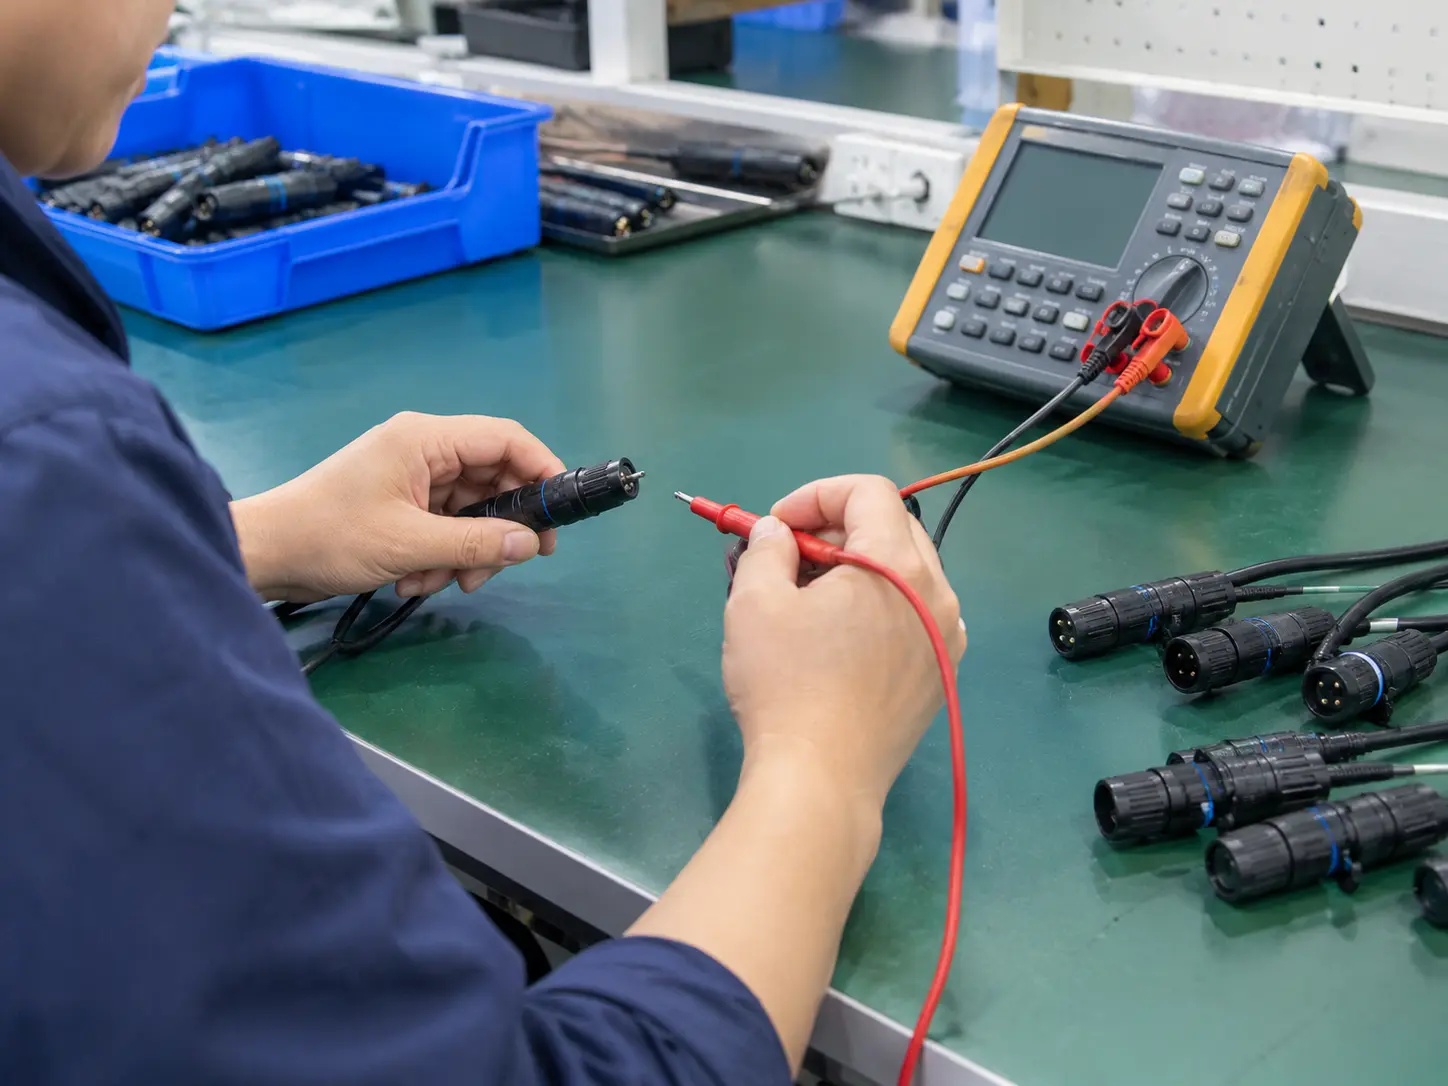
L'essai de résistance diélectrique est réalisé à la tension définie par la norme applicable à cette série. L'essai de résistance de contact est effectué en milliohms par rapport à la limite indiquée dans la fiche technique de ce modèle, car une valeur de quelques milliohms supérieure à la normale correspond à un point chaud susceptible de provoquer un retard.
L'étanchéité est l'étape du contrôle qualité des connecteurs étanches qui passe du banc d'essai à un réservoir d'eau. L'essai d'étanchéité IP68 est réalisé dans un réservoir d'immersion selon les conditions enregistrées pour ce modèle, car la norme CEI 60529 laisse au fabricant le soin de déterminer la profondeur et la durée. Ces données accompagnent le Gamme de boîtiers de raccordement M686 fiche technique, ainsi qu'avec chaque série de panneaux et de câbles que nous expédions.
Le brouillard salin recouvre les pièces plaquées et la finition du boîtier. La force d’insertion et de retrait est mesurée sur la paire d’assemblage afin de vérifier que le verrouillage tient sans exercer de force susceptible d’endommager le joint. Un essai que nous ne réalisons pas en interne est confié à un laboratoire tiers.
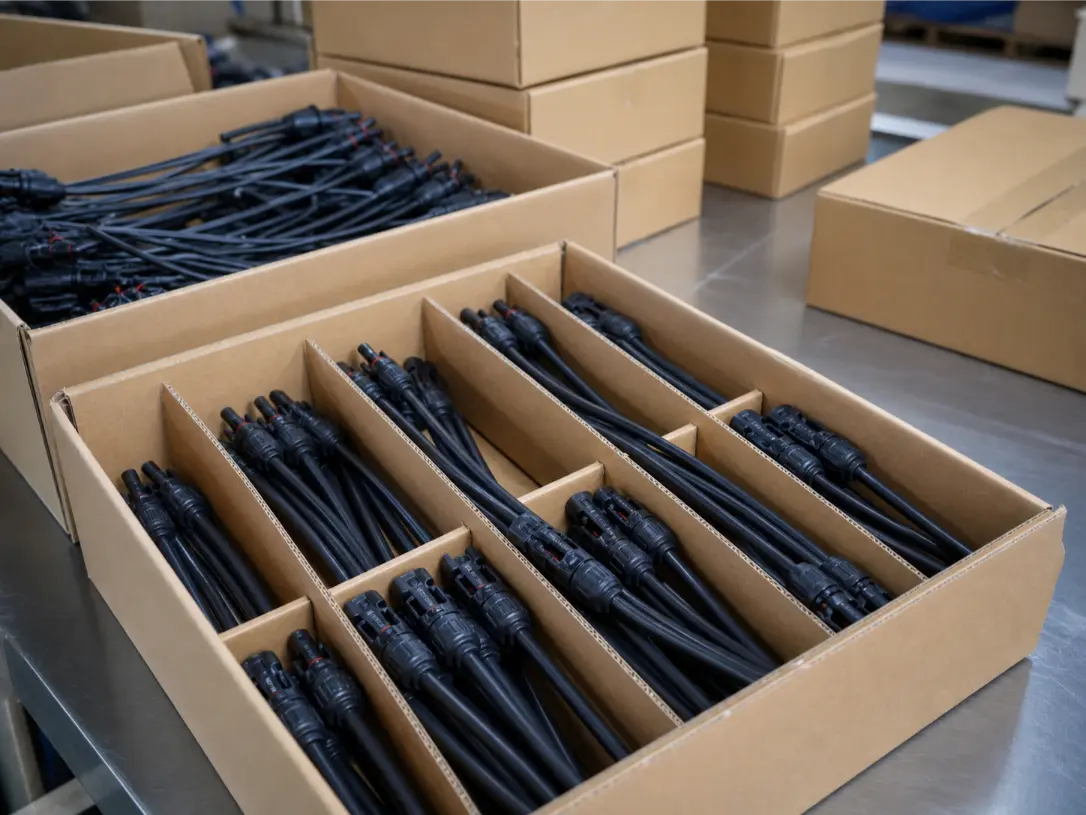
Chaque commande fait l'objet d'une dernière vérification avant l'emballage : le modèle, la configuration des broches, la quantité, l'aspect, les étiquettes et l'emballage sont comparés à ce qui a été commandé. Une étiquette sur le carton indiquant un modèle erroné entraîne une erreur de réception pour l'acheteur, et cette vérification prend quelques minutes.
L'impression personnalisée, les marques de distributeur et le conditionnement séparé sont également pris en charge ici. Les commandes sous marque de distributeur sont séparées du stock à cette dernière étape du contrôle qualité des connecteurs étanches ; il est donc préférable d'envoyer les fichiers graphiques avec la demande de devis plutôt qu'une fois les produits fabriqués.
Le contrôle qualité consiste en une série de mesures effectuées sur un lot de connecteurs, et un point de contrôle n'a de sens que si l'acheteur peut identifier sa place dans cette séquence. Huit d'entre eux ont le plus de poids, et chacun est lié à une étape clé plutôt qu'à une personne.
| Ce qui est vérifié | Portail | Pourquoi c'est important pour votre projet |
|---|---|---|
| Modèle et configuration des broches | Porte 1 et porte 4 | Évite les associations incompatibles et les expéditions de modèles erronés. |
| Matériaux pour boîtiers, bornes et revêtements | Porte 1 | Le matériau des pièces en contact et le revêtement déterminent le comportement de l'assemblage après quelques centaines de cycles d'accouplement. |
| Dimensions du joint et diamètre extérieur du câble | Porte 1 et porte 3 | C'est au niveau d'un joint mal adapté au diamètre du câble que l'eau s'infiltre, et non au niveau du boîtier. |
| Sertissage et raccordement de fils | Porte 2 et Porte 3 | La soudure est l'une des deux interfaces qui génère de la chaleur dès que la résistance augmente. |
| Mécanisme de verrouillage, polarité et position des broches | Porte 2 et porte 4 | Un loquet qui ne tient pas empêche les deux moitiés de rester assemblées en cas de vibrations, et une inversion de polarité entraîne une défaillance lors de la mise en service. |
| Résistance diélectrique et résistance de contact | Porte 3 | L'isolation et la résistance sont mesurées avant l'expédition, et non après la survenue d'un défaut. |
| Immersion aux conditions indiquées | Porte 3 | Vérifie l'étanchéité du boîtier, du passage de câble et de l'interface de raccordement. |
| Étiquettes, emballage et quantité | Porte 4 | Une erreur à la réception entraîne une correction des stocks et une deuxième expédition. |
Cette liste confirme l'ordre des opérations. Elle ne remplace pas le cahier des charges approuvé, et toute commande comportant une exigence ne figurant pas dans ce dernier voit cette exigence consignée dans le dossier de commande, où elle est vérifiée le cas échéant.
Le contrôle qualité des connecteurs étanches est défini avant la première mesure, car chaque vérification s'appuie ici sur un document plutôt que sur une pratique habituelle. Quatre normes sous-tendent la plupart des opérations effectuées sur la chaîne de production, et chacune d'entre elles répond à une question différente.
La norme CEI 60529 est la Indice de protection IP norme, qui définit les degrés de protection assurés par un boîtier, y compris les essais d'immersion correspondant aux indices IP67 et IP68. La norme CEI 62852 concerne les connecteurs CC dans les systèmes photovoltaïques, jusqu’à 1 500 V CC et 125 A par contact ; ainsi, une architecture à 1 500 V CC implique que le connecteurs pour le stockage d'énergie plutôt que dans la gamme des 1 000 V. UL La norme UL 4128 de 1977 considère un connecteur comme un composant. La norme UL 4128 est un cadre d'essai pour les connecteurs intercellules et inter-niveaux à l'intérieur d'un système de batteries, couvrant jusqu'à 3 000 V CC et interdisant toute connexion ou déconnexion en charge. C'est cette différence qui détermine quel document un évaluateur d'armoire doit demander, et elle est exposée dans notre note sur lecture des certificats des connecteurs BESS .
Les certifications ISO 9001, IATF 16949, ISO 13485 et ISO 14001 relèvent d’audits de système. Ils s’inscrivent en dehors du contrôle qualité des connecteurs étanches, et non au sein de celui-ci, et portent sur la manière dont une usine planifie ses activités, gère les changements, tient ses registres et gère son impact environnemental. Aucune d’entre elles ne constitue la preuve qu’un connecteur a réussi un essai électrique. Lorsqu’une spécification client est plus stricte que n’importe quel document du tableau, le contrôle qualité des connecteurs étanches suit le document client, et le dossier de commande en fait état.
| Standard | Publié par | Ce qu'il couvre |
|---|---|---|
| IEC 60529 | Commission électrotechnique internationale | Niveaux de protection assurés par les boîtiers, y compris les essais d'immersion correspondant aux indices IP67 et IP68. |
| IEC 62852 | Commission électrotechnique internationale | Connecteurs CC pour installations photovoltaïques, jusqu'à 1 500 V CC et 125 A par contact. |
| UL 1977 | Solutions UL | Connecteurs pour composants destinés aux applications de transmission de données, de signaux, de commande et d'alimentation. |
| UL 4128 | Solutions UL | Aperçu des essais portant sur les connecteurs intercellules et inter-niveaux dans les systèmes de batteries, jusqu'à 3 000 V CC, sans connexion sous charge. |
| L'ENEC et le programme CB | Accord ENEC et IECEE | La certification par des organismes tiers des produits d'éclairage et électriques, ainsi que les rapports d'essais internationaux servant de base aux homologations nationales. |
| RoHS et REACH | Union européenne | Substances soumises à restriction dans les équipements électriques et substances chimiques présentes dans les articles. |
| ISO 9001, IATF 16949, ISO 13485, ISO 14001 | ISO et IATF | Systèmes de gestion pour l'industrie manufacturière en général, le secteur automobile, les dispositifs médicaux et la gestion environnementale. Audits de systèmes, et non essais de produits. |
Le contrôle qualité des connecteurs étanches en laboratoire n'est reproductible que si l'on connaît la machine à laquelle correspond le numéro ; lors d'un audit de fournisseur, c'est généralement la première question qui est posée.
| Test | Ce que cela vérifie | Où il passe |
|---|---|---|
| Résistance diélectrique | Isolation entre les parties sous tension et le boîtier à la tension normalisée applicable | En interne, sur le site de production |
| Résistance de contact | La résistance du sertissage et de la paire de contacts raccordés, exprimée en milliohms | En interne, sur des échantillons prélevés dans chaque lot |
| Immersion | Le joint au niveau du boîtier, du passage de câble et de l'interface de raccordement | Cuve d'immersion interne, dans l'état décrit |
| Brouillard salin | Finition de placage et de boîtier dans une atmosphère chargée en sel | Laboratoire interne, ou laboratoire tiers lorsqu'un projet en désigne un |
| Force d'insertion et de retrait | Le mécanisme de verrouillage et le joint d'étanchéité en conditions normales d'assemblage | En interne, sur la paire à assembler |
Les acheteurs et leurs organismes d'inspection tiers sont les bienvenus dans l'usine ; lorsqu'un déplacement n'est pas envisageable, un appel vidéo permet de guider votre ingénieur à travers les différents postes de production. Le fait de nommer les équipements permet de raccourcir la durée de l'audit, car les machines utilisées pour le contrôle qualité des connecteurs étanches sont identifiées avant même la lecture des documents.
La documentation administrative est la partie du contrôle qualité des connecteurs étanches dont l'acheteur dispose encore plusieurs mois plus tard. Chaque commande est accompagnée d'un bordereau d'expédition qui correspond aux étiquettes des cartons et à la liste des modèles confirmés.
Les schémas et la fiche technique du modèle commandé sont fournis avant l'expédition. Les fiches techniques publiées se trouvent sur le page de téléchargements sans formulaire à remplir. Un rapport d'inspection avant expédition est disponible sur demande ; il précise le modèle, la quantité, les caractéristiques techniques et l'emballage approuvés pour cette expédition. Il s'agit de la trace écrite du contrôle qualité des connecteurs étanches pour cette commande, et non d'une déclaration générale de bonnes pratiques.
Lorsqu'un modèle fait l'objet d'une certification, la copie et son numéro de dossier proviennent de la certificats et documents de conformité délivré pour ce modèle. Un certificat tiers appartient au fabricant de la conception qui a été évaluée ; il ne peut donc pas être réémis au nom de l'acheteur ; ce que nous confirmons, c'est que la pièce figurant sur votre commande correspond bien à cette conception.
Chaque envoi bénéficie d'une garantie de 12 mois contre les défauts de fabrication, accompagnée du rapport de contrôle qualité du connecteur étanche correspondant à cette commande. Une réclamation doit être accompagnée de photos ou d'un échantillon renvoyé ; une réponse est fournie dans les 24 heures, indiquant la marche à suivre : remplacement, réparation ou conseils techniques.
Il est préférable de prendre la première décision concernant une commande de connecteurs en se basant sur une pièce que l'on peut tenir en main plutôt que sur un plan ; c'est pourquoi il existe une commande d'évaluation d'un seul exemplaire. Validez-la en fonction des critères définis par écrit avant même l'ouverture du colis, et essais sur des échantillons de connecteurs précise ce qu'il faut mesurer et d'où doit provenir chaque limite. La plupart des litiges relatifs au contrôle qualité des connecteurs étanches trouvent leur origine dans un échantillon qui n'a pas été mesuré par rapport à une limite écrite, et la commande en gros se retrouve alors prise dans la même controverse.
Une fois le modèle et les exigences validés, les spécifications, l'étiquetage et le conditionnement convenus sont repris pour les commandes suivantes, et le même contrôle qualité du connecteur étanche est effectué à partir du même fichier.
Un lot défectueux ne quitte pas la chaîne de production tant que vous ne savez pas ce qui a causé la défaillance et combien d'unités sont concernées. Un défaut au niveau d'un composant ou d'une étape d'assemblage fait l'objet d'une retouche, ou les unités concernées sont remplacées. Une défaillance qui trouve son origine dans une exigence inadaptée à l'application, telle qu'un diamètre extérieur de câble modifiant la façon dont le joint s'ajuste, relève du cahier des charges plutôt que du lot.
Dans tous les cas, ce qui vous est communiqué, ce sont les résultats des mesures, le document de référence utilisé pour la comparaison et le nombre d'unités concernées. Sans ces trois éléments, le contrôle qualité des connecteurs étanches devient une « boîte noire » pour l'acheteur.
Chaque commande est soumise à un contrôle final avant son emballage, et les vérifications électriques, d'étanchéité et mécaniques sont effectuées aux différentes étapes de contrôle qui précèdent cette étape. Pour une commande standard, le contrôle qualité des connecteurs étanches suit ces quatre étapes. Les éléments inspectés à chacune de ces étapes dépendent du modèle et des exigences approuvées ; la séquence est donc confirmée dans le devis et ne doit pas être déduite à partir d'une simple photo.
La norme IP68 mentionnée dans le cadre du contrôle qualité des connecteurs étanches correspond à celle enregistrée pour ce modèle précis, et non à une valeur unique applicable à l'ensemble de l'entreprise, car la norme CEI 60529 laisse au fabricant le soin de déterminer la profondeur et la durée. La valeur sur laquelle repose l'évaluation de votre projet figure sur la fiche technique et est reprise dans le dossier de pré-expédition ; elle peut donc être retracée dans un document.
Oui. Demandez-le lors de la commande : ces informations seront consignées conformément au modèle, à la quantité, aux caractéristiques techniques et au conditionnement approuvés pour cet envoi, tels qu’ils ont été enregistrés par le service de contrôle qualité des connecteurs étanches lors du dernier contrôle avant expédition. Si votre service de contrôle à la réception dispose d’une liste de contrôle, envoyez-la suffisamment tôt afin que le rapport corresponde aux points que vous vérifiez.
Nous vous invitons à prendre rendez-vous ; pour les projets où un déplacement n'est pas envisageable, un audit vidéo est proposé. Prévoyez-le pendant une phase de production afin que les contrôles puissent être suivis en temps réel.
Les deux procédures donnent lieu à un enregistrement identique : ce qui a été mesuré, le document de référence auquel la comparaison a été effectuée et le nombre d'unités concernées. Un défaut au niveau d'un composant ou d'un ensemble fait l'objet d'une retouche, ou les unités concernées sont remplacées. Si la défaillance trouve son origine dans une exigence qui n'a jamais été adaptée à l'application, la modification est intégrée au cahier des charges et la révision est validée avec vous avant l'expédition du lot. Une défaillance signalée de cette manière témoigne du bon fonctionnement du contrôle qualité des connecteurs étanches.
Pour les commandes sur mesure et les projets spécifiques, oui. Veuillez nous envoyer à l'avance le visuel, les spécifications d'emballage et la quantité ; les détails seront confirmés lors de la phase d'échantillonnage, et le contrôle avant expédition s'assurera que le visuel que vous avez validé correspond bien à celui qui vous sera livré.
Une commande d'évaluation d'une seule pièce est possible lorsque le modèle est en production. Envoyez l'application, le modèle et le câble que vous comptez utiliser ; l'envoi de l'échantillon sera confirmé avec le devis. C'est l'approbation de l'échantillon selon des critères écrits qui permet de garantir la reproductibilité de la commande en série.
Les articles en stock standard sont préparés pour l'expédition dans un délai de 3 à 5 jours ouvrés, une fois les spécifications et les conditions de paiement confirmées. Les fabrications sur mesure, les échantillons et les emballages spéciaux nécessitent un délai plus long, qui est confirmé par écrit.
Veuillez nous envoyer le modèle, la demande et les critères d'évaluation utilisés pour l'examen de votre projet, afin que le contrôle qualité des connecteurs étanches puisse être planifié en fonction de vos données. Vous recevrez en retour la liste des vérifications applicables à cette commande, les documents relatifs au modèle, ainsi qu'un itinéraire d'échantillonnage avant la commande en gros.
CONCEVONS ENSEMBLE VOTRE SOLUTION DE CONNEXION
Indiquez-nous votre application, vos spécifications et la quantité estimée. Notre équipe vous proposera une solution de connecteurs adaptée et vous fournira un devis.
Faible quantité minimale de commande · OEM et ODM · Assistance à la sélection des produits · Réponse rapide aux demandes de devis