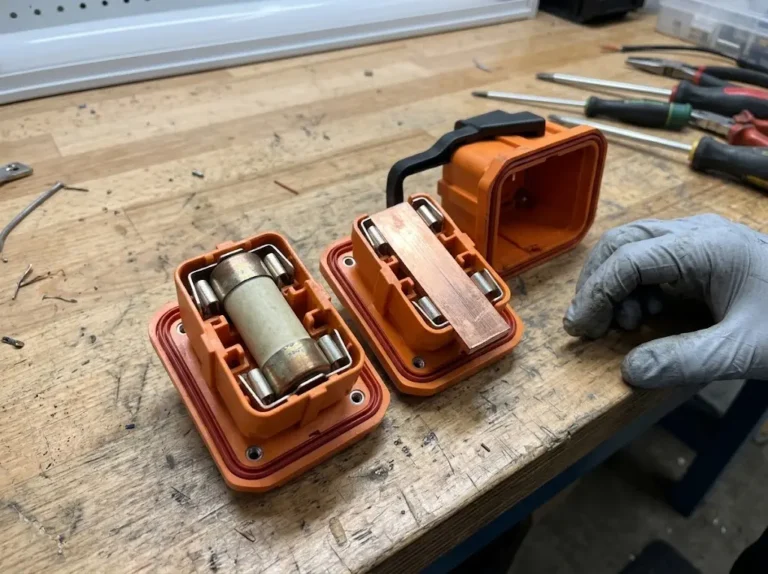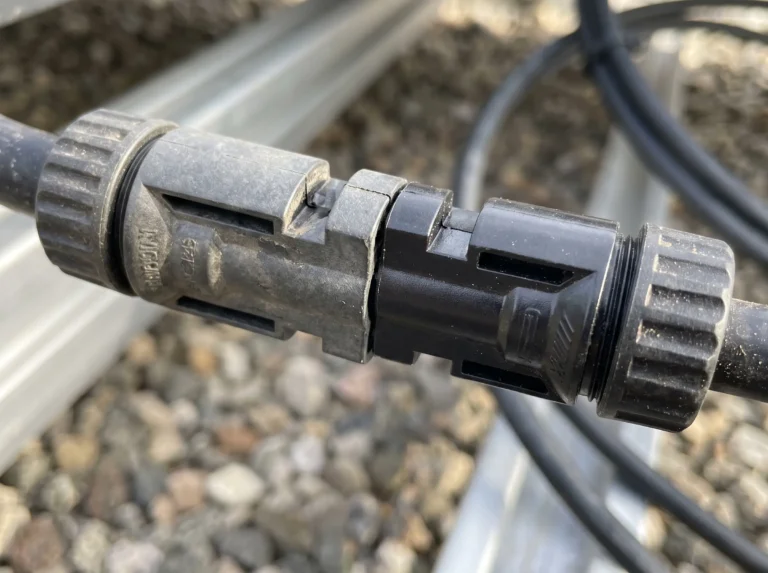
Le choix entre le sertissage et la soudure pour les connecteurs solaires est la question la plus courante en matière de raccordement, et il n'existe pas de réponse universelle : il convient de suivre la méthode de raccordement homologuée pour la borne. Pour les bornes de connecteurs conçues pour le sertissage, un sertissage homologué réalisé avec la borne, le câble et l'outil de sertissage spécifiés par le fabricant constitue généralement la méthode de raccordement privilégiée. Le sertissage fait partie d’un système certifié : les normes CEI 62852 et UL 6703 certifient conjointement le contact, le conducteur et l’outillage, et un sertissage contrôlé forme une connexion métal-métal étanche aux gaz qui résiste aux cycles thermiques. N’ajoutez pas de soudure, sauf si le fabricant du connecteur l’autorise explicitement, car la capillarité et la rigidité de la soudure peuvent transférer des contraintes vers le câble et compliquer le contrôle du processus. Pour les bornes conçues pour la soudure, suivez plutôt les instructions du fabricant.
La réponse dépend de la conception de la cosse, et non d’une préférence personnelle. Une cosse conçue pour le sertissage présente un corps en forme de tonneau adapté à la compression, un revêtement choisi pour assurer un contact par soudure à froid, ainsi qu’un dossier de qualification répertoriant les combinaisons exactes de câbles et d’outils. Une cosse conçue pour la soudure, telle qu’une cosse à souder ou une cosse à anneau, présente une géométrie et un revêtement choisis pour permettre des joints mouillés. Chaque méthode est certifiée pour la cosse avec laquelle elle a été conçue ; les mélanger entraîne généralement une utilisation non conforme au certificat.
En ce qui concerne les connecteurs solaires, la règle pratique est simple : consultez la fiche technique ou la notice de montage avant de faire votre choix. Si le fabricant préconise le sertissage à l'aide d'un outil spécifique, procédez au sertissage. Si le soudage est mentionné ou explicitement autorisé, soudez conformément aux instructions. Si la fiche technique ne donne aucune indication, considérez le sertissage comme la méthode par défaut, car pratiquement tous les connecteurs compatibles MC4 et Connecteur solaire de type PV4 Les contacts sont des cosses à sertir.
Les enjeux sont plus importants dans le domaine photovoltaïque que dans les travaux en basse tension en intérieur. Une chaîne fonctionne à une tension pouvant atteindre 1 500 V CC, est sous tension dès que la lumière frappe les modules et reste exposée à l'extérieur pendant vingt ans, soumise à des cycles thermiques et à des vibrations. La terminaison d'un câble photovoltaïque est le raccordement par lequel le courant passe du conducteur à la borne, et c'est ce même raccordement qui est couvert par le certificat lorsqu'il a été réalisé selon le procédé spécifié.
Point à retenir : Un sertissage permet d'obtenir un raccord “ soudé à froid ” étanche au gaz, qui empêche l'oxygène de pénétrer afin d'éviter la corrosion et l'augmentation de la résistance électrique à long terme.
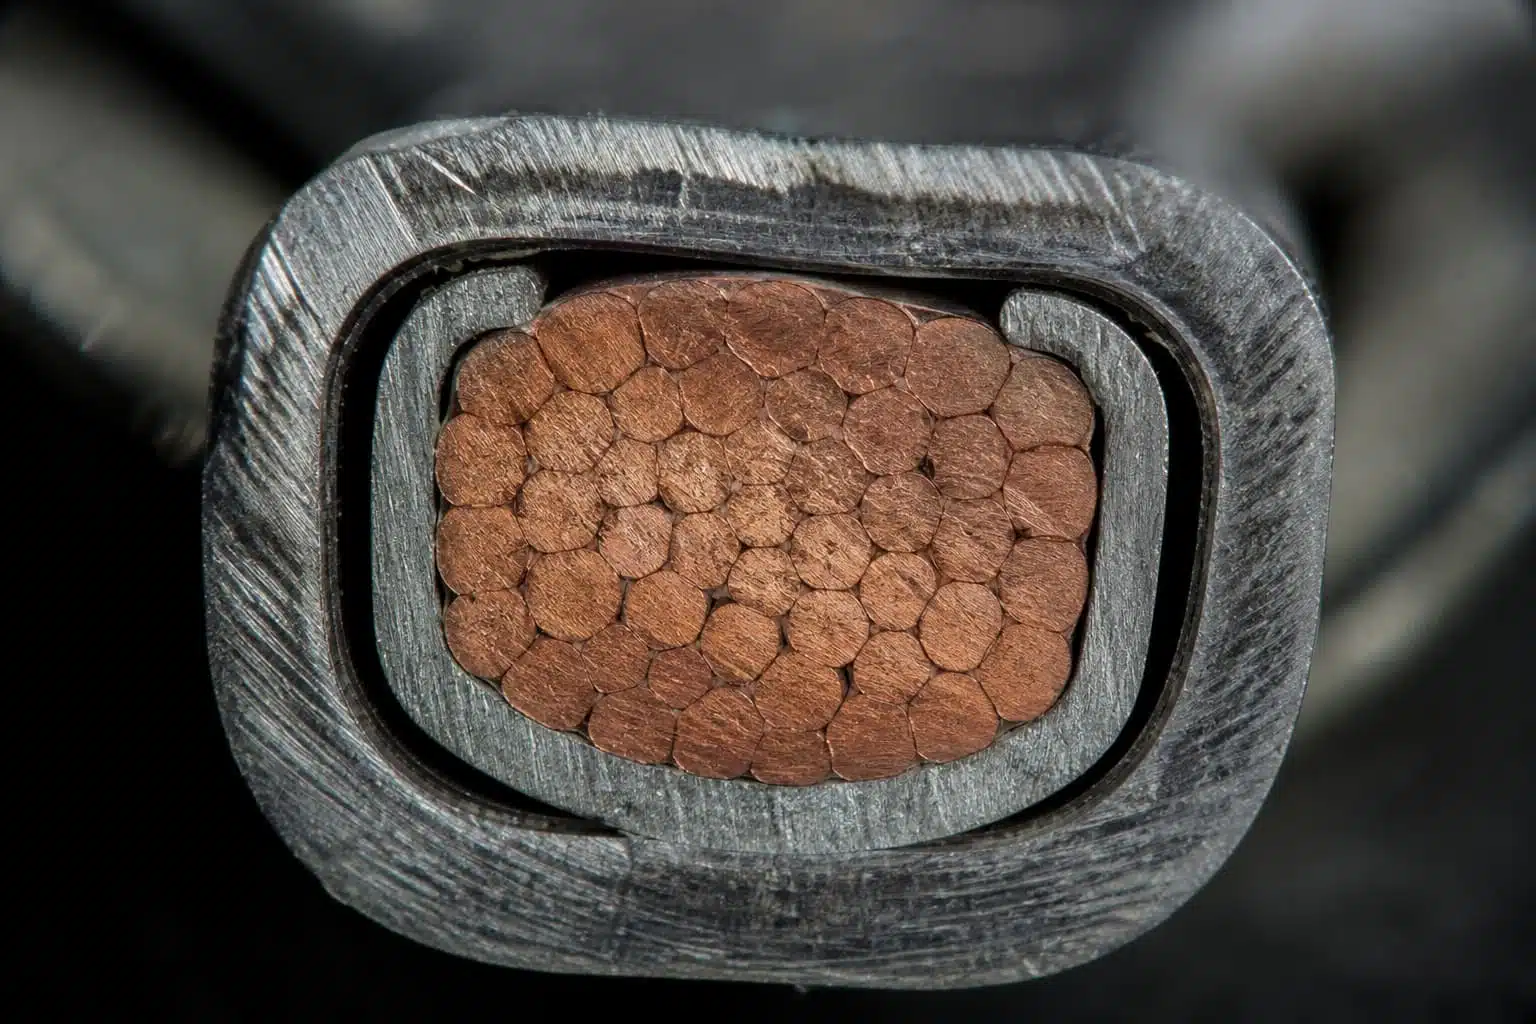
Le sertissage consiste à comprimer la douille de la cosse autour du conducteur jusqu’à ce que les brins se déforment et que le métal entre en contact avec le métal en de nombreux points. Il en résulte une connexion étanche aux gaz : l’interface est isolée de l’oxygène, ce qui empêche la corrosion de s’installer et d’augmenter la résistance au fil du temps. C’est cette « soudure à froid » qui a donné son nom au sertissage.
La partie électrique et la partie mécanique ne font qu’un. Le courant circule à travers l’interface comprimée, et la qualité de cette interface se traduit par la résistance de contact ; la partie mécanique maintient le conducteur en place pour le protéger des vibrations et des tractions. Un fabricant de connecteurs évalue l'ensemble du système, boîtier compris : la série PV4 est homologuée jusqu'à 65 A avec un câble de 10 mm² dans les conditions d'essai du TÜV, et le connecteur ne peut transporter autant de courant que le câble qui y est serti.
Les normes considèrent le sertissage comme un système. La norme CEI 62852:2014+AMD1:2020 CSV, qui régit les connecteurs utilisés dans les circuits à courant continu des installations photovoltaïques (tels que la norme connecteur MC4 (modèles), et la norme UL 6703 en Amérique du Nord certifie à la fois le contact, la section du câble et l'outil de sertissage. Si l'on modifie l'un de ces éléments, le certificat ne couvre plus cette combinaison ; c'est pourquoi l'outil et la matrice homologués sont essentiels : ils font partie intégrante du système testé. Description du sertissage sur Wikipédia traite des principes généraux ; la version PV aborde en outre les exigences en matière de certification et d'environnement.
Analyse des risques subtils, des modifications mécaniques et des problèmes de conformité sur le terrain liés à la comparaison entre le soudage et le sertissage.
La soudure présente un attrait pour la même raison qu'elle comporte des risques : cela comble les lacunes. La soudure en fusion s'écoule autour des brins, et un joint fraîchement soudé présente souvent une résistance inférieure à celle d'un sertissage. Cette première mesure masque quatre problèmes.
La soudure s'infiltre par capillarité entre les brins d'un conducteur toronné. La partie imprégnée de soudure se rigidifie, de sorte que les flexions et les vibrations concentrent les contraintes au niveau de la transition entre la partie dure et la partie souple, juste à l'extérieur de la gaine, c'est-à-dire exactement là où les défaillances en service se manifestent par des brins cassés.
Les contraintes de flexion et de vibration se concentrent au niveau de la transition entre la partie dure et la partie souple, à l'extérieur du fût.
Une chaleur de soudure trop élevée peut endommager l'isolation au niveau des points d'entrée des câbles et provoquer un recuit du cuivre.
Les résidus de flux absorbent l'humidité au fil du temps, ce qui provoque une corrosion progressive du joint interne.
La déformation des joints sous l'effet des cycles thermiques peut entraîner la formation de vides et augmenter la résistance.
La chaleur dégagée lors du soudage peut également endommager l'isolation au niveau de l'entrée du câble et recuire le cuivre. Les résidus de flux absorbent l'humidité et peuvent corroder le raccord au fil des années. La soudure subit également un fluage sous l'effet des cycles thermiques : le raccord se déforme lentement, des vides se forment et la résistance augmente. Aucun de ces problèmes n’apparaît lors d’un contrôle rapide de la résistance, et tous sont difficiles à maîtriser sur un toit.
Il existe également un aspect lié à la certification. Un joint soudé à la main sur un connecteur photovoltaïque conçu pour le sertissage n'est pas couvert par le certificat en vertu de IEC 62852 ou UL 6703, car la qualification a été réalisée pour le système de sertissage. Cela peut fonctionner pendant une saison, puis devenir un point sensible sous l'effet des cycles thermiques.

Cela ne signifie pas pour autant que la soudure soit toujours inappropriée. Certaines bornes sont conçues pour être soudées, et certains fabricants autorisent explicitement la soudure de leurs contacts. La distinction réside dans la fiche technique, et non dans l’outil utilisé sur l’établi. Si le schéma de la borne mentionne la soudure comme méthode de raccordement autorisée, suivez les instructions de soudure du fabricant : température, flux, temps de maintien et nettoyage. Le soudage contrôlé en usine, avec des paramètres définis, diffère d’un raccord soudé à la main sur le terrain, car le processus est reproductible et soumis à un contrôle qualité.
L'erreur à éviter est d'ajouter de la soudure à une cosse conçue pour le sertissage “ par mesure de sécurité supplémentaire ”. Ce surplus de matériau ne renforce pas la connexion. Il modifie le type de connexion pour lequel la cosse a été conçue, annule la validité de la certification et entraîne les problèmes de capillarité et de contrainte mentionnés ci-dessus. Si vous ne disposez pas d'une pince à sertir, arrêtez-vous et procurez-vous cet outil avant de procéder à l'assemblage.
Le choix entre des connecteurs solaires à sertir et à souder dépend de sept facteurs.
Matrice de décision : raccord serti certifié ou raccord soudé
| Facteur | Sertissage conforme Recommandé | Joint soudé |
|---|---|---|
| Portée du certificat | Contact, câble et outil certifiés conjointement selon les normes CEI 62852 / UL 6703 | Les connecteurs photovoltaïques soudés à la main ne sont pas couverts par le certificat |
| Résistance mécanique | Soudure à froid étanche au gaz ; éprouvée dans des conditions de cycles thermiques et de vibrations | La soudure se déplace sous l'effet des cycles thermiques ; des vides se forment au fil du temps |
| Répartition des contraintes | Le cylindre maintient les mèches de manière uniforme | La remontée de la soudure rigidifie le conducteur ; les contraintes se concentrent au niveau de la transition |
| Répétabilité | L'outil, la matrice et la course complète donnent le même résultat à chaque fois | Cela dépend de l'habileté de l'opérateur, de la température, du flux et du temps de pose. |
| Inspection | Hauteur de sertissage, essai de traction, section transversale, résistance | Uniquement visuel sur le terrain |
| Utilisation optimale | Bornes photovoltaïques à sertir (compatibles MC4, série PV4) | Bornes recommandées par le fabricant pour le soudage ; processus contrôlés en usine |
| Conditions sur le terrain | Clé à cliquet avec douille adaptée | N'est pas un substitut homologué dans les circuits à courant continu en extérieur |
Pour les interventions sur le terrain, la question de l’outillage est simple : utilisez la pince à cliquet homologuée par le fabricant, avec la matrice adaptée à la taille exacte du câble, et effectuez la course complète. Le cliquet empêche l’outil de s’ouvrir tant que la course n’est pas terminée, ce qui garantit une force constante d’un sertissage à l’autre ; s’il s’ouvre prématurément, le sertissage est, par définition, incomplet. Les pinces à sertir génériques de type pince n’ont ni dispositif de positionnement ni garantie de course ; le contact peut donc se retrouver décentré et le manchon peut se déformer de manière inégale.
Les lignes de production intègrent des contrôles que le travail sur le terrain ne permet pas d'assurer : têtes hydrauliques pour les conducteurs de grande taille, contrôle de la hauteur de sertissage, inspection du premier article et traçabilité depuis le lot de contacts jusqu’à l’outil et à l’opérateur. Notre contrôle qualité Cette page présente les contrôles que nous effectuons sur les lignes de production ; c'est précisément cette rigueur qui fait des faisceaux de câbles sertis en usine un choix moins risqué pour les grands projets.
Pour les installateurs, l'outil fait partie intégrante du certificat. Un outil “ compatible MC4 ” n'est pas la même chose qu'un outil homologué pour votre gamme de connecteurs. Lorsque vous achetez des connecteurs, demandez en même temps les spécifications de la pince à sertir recommandée ; nous les joignons à la fiche technique.
Un bon sertissage peut être vérifié, et c'est justement sur le plan de la vérification que le sertissage l'emporte sur la soudure dans la pratique.
Hauteur de sertissage Il s'agit de la dimension transversale du manchon comprimé après le sertissage. La fiche technique indique une plage acceptable ; en dessous de cette plage, le manchon est trop comprimé et les brins risquent d'être endommagés ; au-delà, le raccord est trop lâche et la résistance est élevée. La vérification à l'aide d'un pied à coulisse ne prend que quelques secondes.
Force de traction Voici la vérification mécanique. Tirez sur le câble au niveau du contact en appliquant la force indiquée dans la fiche technique du contact et du câble ; le contact ne doit pas bouger. Il n'existe pas de valeur universelle, ne vous fiez donc pas à votre mémoire.
Coupe transversale Vient ensuite le contrôle en laboratoire : couper la sertissure, la polir et l'inspecter à la loupe. Cela permet de détecter la compression des brins, les vides et de vérifier si la douille a atteint le fond du conducteur. La mesure de la résistance de contact en milliohms permet de valider l'aspect électrique. Il s'agit là d'outils de qualification et de contrôle à la réception, et non de procédures de routine sur chantier.
Pour un sertissage réalisé sur le terrain, il faut au minimum procéder à une inspection visuelle et à un essai de traction, dont les résultats doivent être consignés en précisant l'outil, la matrice et l'opérateur utilisés. La procédure de sertissage étape par étape et la liste des erreurs courantes figurent dans notreGuide sur la manière de sertir des connecteurs MC4;la section « Vérification » correspond à celle-ci.


| Mode de défaillance | Cause | Conséquence | Correction |
|---|---|---|---|
| La soudure s'infiltre dans le conducteur | Soudure d'une borne à sertir | Conducteur renforcé, fatigue des torons au niveau du bord du manchon | Utilisez un sertissage homologué ; remplacez une borne soudée |
| Fluage de la soudure et vides | Cyclage thermique au fil du temps | Zone sensible, résistance en hausse | Remplacer par un raccord serti |
| Sertissage excessif | Matrice inadaptée ou force excessive | Canon fissuré, brins endommagés | Respectez les indications de la fiche technique ; une seule course complète uniquement |
| Sous-sertissage | Mauvais outil ou course incomplète | Haute résistance, surchauffe | Serrer à fond ; effectuer un test de traction sur chaque sertissage |
| Résidus de flux présents sur le joint | Soudure sans nettoyage | Corrosion, absorption d'humidité | Respectez la configuration de raccordement indiquée ; ne procédez à aucune soudure, sauf si cela est autorisé. |
| Dégât au niveau de l'isolation au point d'entrée du câble | Chaleur dégagée lors du soudage | Diminution de la rigidité diélectrique | Vérifier et remplacer le câble endommagé |
Demandez-nous les spécifications du connecteur, du câble et de la pince à sertir recommandée en une seule fois, afin que la méthode de raccordement soit définie sur la fiche technique plutôt que sur le toit. Indiquez-nous la tension de votre installation, la section du câble, le type de connecteur et la quantité souhaitée ; nous vous répondrons dans un délai d'un jour ouvré avec un devis et une fiche technique adaptée.
Demander la fiche technique des bornes et de l'outil de sertissageRessources connexes

CONCEVONS ENSEMBLE VOTRE SOLUTION DE CONNEXION
Indiquez-nous votre application, vos spécifications et la quantité estimée. Notre équipe vous proposera une solution de connecteurs adaptée et vous fournira un devis.
Faible quantité minimale de commande · OEM et ODM · Assistance à la sélection des produits · Réponse rapide aux demandes de devis