¿Necesitas conectores estancos?Solicitar un presupuesto →
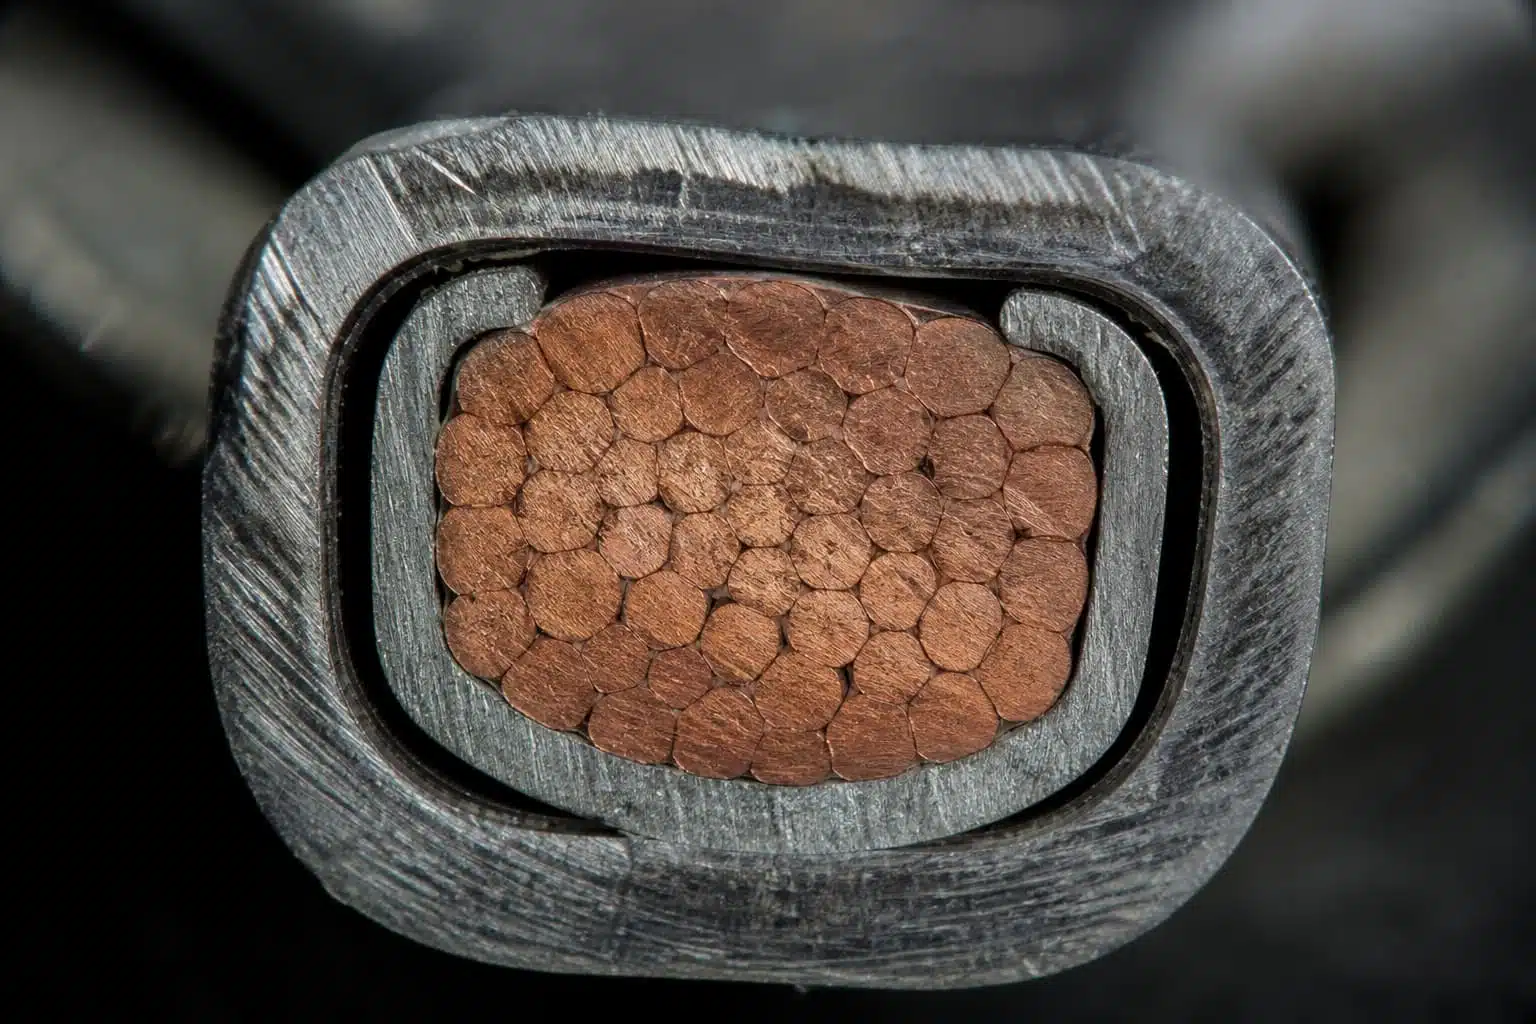
La elección entre el engaste y la soldadura en los conectores solares es la duda más habitual en materia de terminación, y no existe una respuesta universal: hay que seguir el método de terminación homologado para el terminal. En el caso de los terminales de conector diseñados para el engaste, lo habitual es que la unión preferida sea un engaste homologado con el terminal, el cable y la herramienta de engaste especificados por el fabricante. El engaste forma parte de un sistema certificado: las normas IEC 62852 y UL 6703 certifican conjuntamente el contacto, el conductor y las herramientas, y un engaste controlado forma una conexión metal-metal estanca al gas que resiste los ciclos térmicos. No añada soldadura a menos que el fabricante del conector lo permita explícitamente, ya que la capilaridad y la rigidez de la soldadura pueden trasladar la tensión al cable y dificultar el control del proceso. En el caso de los terminales diseñados para soldadura, siga las instrucciones del fabricante.
La respuesta depende del diseño del terminal, no de las preferencias personales. Un terminal diseñado para engaste tiene un cuerpo en forma de barril pensado para la compresión, un recubrimiento elegido para el contacto por soldadura en frío y un informe de homologación que detalla las combinaciones exactas de cable y herramienta. Un terminal diseñado para soldadura, como los terminales de copa o de anillo, presenta una geometría y un recubrimiento elegidos para uniones por humectación. Cada método está certificado para el terminal con el que se diseñó; mezclarlos suele quedar fuera del ámbito de la certificación.
En el caso de los conectores solares, la regla práctica es sencilla: consulta la ficha técnica o las instrucciones de montaje antes de elegir. Si el fabricante indica el engaste con una herramienta específica, realiza el engaste. Si se indica la soldadura o se permite explícitamente, suelda siguiendo las instrucciones. Si la ficha técnica no lo especifica, considera el engaste como la opción por defecto, ya que prácticamente todos los conectores compatibles con MC4 y Conector solar tipo PV4 Los contactos son terminales de engarce.
En el sector fotovoltaico hay más en juego que en los trabajos de baja tensión en interiores. Una cadena funciona a una tensión de hasta 1.500 V CC, está bajo tensión siempre que la luz incide sobre los módulos y permanece al aire libre durante veinte años, sometida a ciclos térmicos y vibraciones. La terminación de un cable fotovoltaico es la unión por la que la corriente pasa del conductor al terminal, y es precisamente esa unión la que cubre el certificado cuando se ha fabricado siguiendo el proceso especificado.
Conclusión clave: Un engaste crea una conexión de “soldadura en frío” estanca al gas, que impide la entrada de oxígeno para evitar la corrosión y la acumulación de resistencia eléctrica a largo plazo.
El prensado consiste en comprimir el casquillo del terminal alrededor del conductor hasta que los hilos se deformen y el metal entre en contacto con el metal en numerosos puntos. El resultado es una conexión estanca al gas: la interfaz queda sellada frente al oxígeno, por lo que la corrosión no puede penetrar ni aumentar la resistencia con el paso del tiempo. Se trata de la «soldadura en frío» que da nombre al proceso de prensado.
La parte eléctrica y la parte mecánica forman una misma unión. La corriente se transmite a través de la interfaz comprimida, y su calidad se refleja en la resistencia de contacto; la parte mecánica sujeta el conductor para protegerlo de las vibraciones y las tracciones. Un fabricante de conectores clasifica todo el sistema, incluida la carcasa: la serie PV4 tiene una capacidad nominal de hasta 65 A con un cable de 10 mm² en condiciones de ensayo TÜV, y el conector conduce la corriente solo en la medida en que lo permita el cable engarzado en él.
Las normas tratan el engarzado como un sistema. La norma IEC 62852:2014+AMD1:2020 CSV, relativa a los conectores en circuitos de corriente continua de instalaciones fotovoltaicas (como la norma Conector MC4 (diseños), y la norma UL 6703 en Norteamérica certifica conjuntamente el contacto, el calibre del cable y la herramienta de engaste. Si se modifica cualquier elemento, el certificado deja de cubrir esa combinación, por lo que la herramienta y la matriz homologadas son fundamentales: forman parte del sistema sometido a ensayo. Descripción de «crimpado» en Wikipedia aborda los aspectos generales; la versión PV incluye además los requisitos de certificación y medioambientales.
Análisis de los riesgos sutiles, los cambios mecánicos y los problemas de cumplimiento normativo en la práctica que se esconden tras la soldadura frente al engaste.
La soldadura resulta atractiva por la misma razón por la que es arriesgada: suplanta las carencias. La soldadura fundida fluye alrededor de los hilos, y una unión recién soldada suele presentar una resistencia menor que un engarce. Esa lectura inicial oculta cuatro problemas.
La soldadura se infiltra por acción capilar entre los hilos de un conductor trenzado. La sección humedecida se endurece, por lo que la flexión y la vibración concentran la tensión en la transición entre la parte dura y la blanda, justo fuera del revestimiento, que es precisamente donde se producen los fallos en condiciones reales y se manifiestan como hilos rotos.
La deformación por flexión y vibración se concentra en la zona de transición entre la parte dura y la blanda, en el exterior del cilindro.
El calor elevado generado al soldar puede dañar el aislamiento en los puntos de entrada de los cables y recocer el cobre.
Los residuos de fundente absorben humedad con el paso del tiempo, lo que provoca una corrosión gradual de la unión interna.
La deformación de las juntas sometidas a ciclos térmicos puede generar huecos y aumentar la resistencia.
El calor de la soldadura también puede dañar el aislamiento en la entrada del cable y recocer el cobre. Los residuos de fundente absorben humedad y pueden corroer la unión con el paso de los años. Además, la soldadura se deforma progresivamente bajo ciclos térmicos: la unión se deforma lentamente, se forman huecos y la resistencia aumenta. Ninguno de estos problemas se detecta en una comprobación rápida de la resistencia, y todos ellos son difíciles de controlar en una azotea.
También hay que tener en cuenta el aspecto de la certificación. Una unión soldada a mano en un conector fotovoltaico diseñado para engaste no está cubierta por el certificado en virtud de IEC 62852 o UL 6703, ya que la homologación se realizó para el sistema de engaste. Puede que funcione durante una temporada, pero luego se convierta en un punto crítico bajo ciclos térmicos.

Nada de esto significa que soldar esté siempre mal. Algunos terminales están diseñados para soldarse, y algunos fabricantes permiten explícitamente soldar sus contactos. La diferencia está en la ficha técnica, no en la herramienta que se utilice en el banco de trabajo. Si en el esquema del terminal se indica que la soldadura es un método de conexión aprobado, sigue las instrucciones de soldadura del fabricante: temperatura, fundente, tiempo de mantenimiento y limpieza. La soldadura controlada en fábrica con parámetros definidos es diferente de una unión soldada a mano sobre el terreno, ya que el proceso es reproducible y se somete a inspección.
El error que hay que evitar es añadir soldadura a un terminal diseñado para engaste “para mayor seguridad”. El material adicional no refuerza la unión. Modifica la unión para la que se diseñó el terminal, anula la validez de la certificación y provoca los problemas de absorción y tensión mencionados anteriormente. Si no se dispone de una herramienta de engaste, deténgase y consiga la herramienta antes de proceder al montaje.
La cuestión de si es mejor utilizar conectores solares de crimpado o de soldadura se reduce a siete factores.
Matriz de decisión: unión por crimpado certificada frente a unión soldada
| Factor | Engaste homologado Recomendado | Unión soldada |
|---|---|---|
| Ámbito de aplicación del certificado | Contacto, cable y herramienta certificados conjuntamente según las normas IEC 62852 y UL 6703 | Los conectores fotovoltaicos soldados a mano no están cubiertos por el certificado |
| Resistencia mecánica | Soldadura en frío estanca al gas; probada en condiciones de ciclos térmicos y vibraciones | La soldadura se desplaza bajo ciclos térmicos; con el tiempo se forman huecos |
| Distribución de la tensión | El cilindro sujeta los mechones de manera uniforme | La absorción de soldadura endurece el conductor; la tensión se concentra en la transición |
| Repetibilidad | La herramienta, el troquel y la carrera completa dan siempre el mismo resultado | Depende de la destreza del operario, la temperatura, el fundente y el tiempo de exposición. |
| Inspección | Altura del engarzado, ensayo de tracción, sección transversal, resistencia | Solo visual en el terreno |
| Uso recomendado | Terminales fotovoltaicos de diseño de engaste (compatibles con MC4, serie PV4) | Terminales especificados por el fabricante para su soldadura; procesos controlados en fábrica |
| Condiciones sobre el terreno | Herramienta de trinquete con matriz a juego | No es un sustituto homologado en circuitos de corriente continua al aire libre |
Para el trabajo sobre el terreno, la cuestión del utillaje es sencilla: utilice la tenaza de trinquete homologada por el fabricante con la matriz adaptada al tamaño exacto del cable y complete la carrera completa. El trinquete impide que la herramienta se abra hasta que se complete la carrera, lo que garantiza una fuerza constante en cada engaste; si se abre antes de tiempo, el engaste queda, por definición, incompleto. Las pinzas de engaste genéricas no disponen de sistema de posicionamiento ni garantizan la carrera completa, por lo que el contacto puede quedar descentrado y el cuerpo del conector puede deformarse de forma irregular.
Las líneas de producción incorporan controles que el trabajo sobre el terreno no puede ofrecer: cabezales hidráulicos para conductores de gran tamaño, control de la altura de engaste, inspección del primer artículo y trazabilidad desde el lote de contactos hasta la herramienta y el operario. Nuestra control de calidad En esta página se muestran los controles que realizamos en las líneas de producción; esa misma disciplina es la que hace que los conjuntos de cables con terminales prensados en fábrica sean una opción de menor riesgo para proyectos de gran envergadura.
Para los instaladores, la herramienta forma parte del certificado. Una herramienta que “se adapta al MC4” no es lo mismo que una herramienta homologada para su familia de contactos. Cuando compre conectores, solicite al mismo tiempo las especificaciones de la herramienta de engaste recomendada; las incluimos en la ficha técnica.
Un buen engarzado se puede comprobar, y es precisamente en esa comprobación donde, en la práctica, el engarzado supera a la soldadura.
Altura del engarzado Es la dimensión transversal del cilindro comprimido tras el engarzado. La ficha técnica indica un margen aceptable; por debajo de él, el cilindro está excesivamente comprimido y los hilos pueden resultar dañados; por encima, la unión queda floja y la resistencia es elevada. La comprobación con un calibrador solo lleva unos segundos.
Fuerza de tracción Esta es la prueba mecánica. Tira del cable contra el contacto con la fuerza que especifica exactamente la ficha técnica del contacto y del cable; el contacto no debe moverse. No existe un valor universal, así que no utilices uno de memoria.
Corte transversal La comprobación en laboratorio consiste en: cortar el engarzado, pulirlo e inspeccionarlo con lupa. De este modo se detectan la compresión de los hilos, los huecos y si el casquillo ha llegado hasta el fondo del conductor. La medición de la resistencia de contacto en miliohmios confirma el aspecto eléctrico. Se trata de herramientas de calificación e inspección de entrada, no de rutinas de obra.
Para un engarzado realizado sobre el terreno, lo mínimo es una inspección visual y una prueba de tracción, registradas junto con la herramienta, la matriz y el operario. El procedimiento paso a paso para el engarzado y la lista de errores habituales se encuentran en nuestro Guía sobre cómo engarzar conectores MC4 ; la sección de verificación de allí coincide con esta.


| Modo de fallo | Causa | Consecuencia | Corrección |
|---|---|---|---|
| La soldadura se filtra hacia el conductor | Soldadura de un terminal diseñado para engarce | Conductor reforzado, fatiga del cordón en el borde del cilindro | Utiliza el engaste homologado; sustituye el terminal soldado |
| Deslizamiento de la soldadura y huecos | Ciclos térmicos a lo largo del tiempo | Punto clave, resistencia al alza | Sustituir por una unión prensada |
| Exceso de engarzado | Matriz incorrecta o fuerza excesiva | Cañón agrietado, hilos dañados | Comprueba que el troquel se ajuste a la ficha técnica; solo una carrera completa. |
| Plegado insuficiente | Herramienta incorrecta o carrera parcial | Alta resistencia, sobrecalentamiento | Aprieta hasta que quede completamente fijado; comprueba cada engarce tirando de él. |
| Residuos de fundente que quedan en la unión | Soldar sin limpiar | Corrosión, absorción de humedad | Sigue las instrucciones de terminación indicadas; no realdes a menos que esté permitido. |
| Daños en el aislamiento en la entrada del cable | Calor durante la soldadura | Reducción de la rigidez dieléctrica | Revisa y sustituye el cable dañado |
Solicita las especificaciones del terminal, el cable y la herramienta de crimpado recomendada de una sola vez, para que el método de terminación se decida en la ficha técnica y no en el tejado. Indícanos la tensión de tu sistema, el calibre del cable, el tipo de conector y la cantidad, y te responderemos con un presupuesto y la ficha técnica correspondiente en el plazo de un día laborable.
Solicitar las especificaciones de los terminales y la herramienta de engasteRecursos relacionados
CREEMOS JUNTOS TU SOLUCIÓN DE CONEXIÓN
Indíquenos su aplicación, las especificaciones y la cantidad estimada. Nuestro equipo le recomendará una solución de conectores adecuada y le facilitará un presupuesto.
Pedidos mínimos reducidos · OEM y ODM · Asistencia en la selección de productos · Respuesta rápida a las solicitudes de presupuesto