Benötigen Sie wasserdichte Steckverbinder?Angebot anfordern →
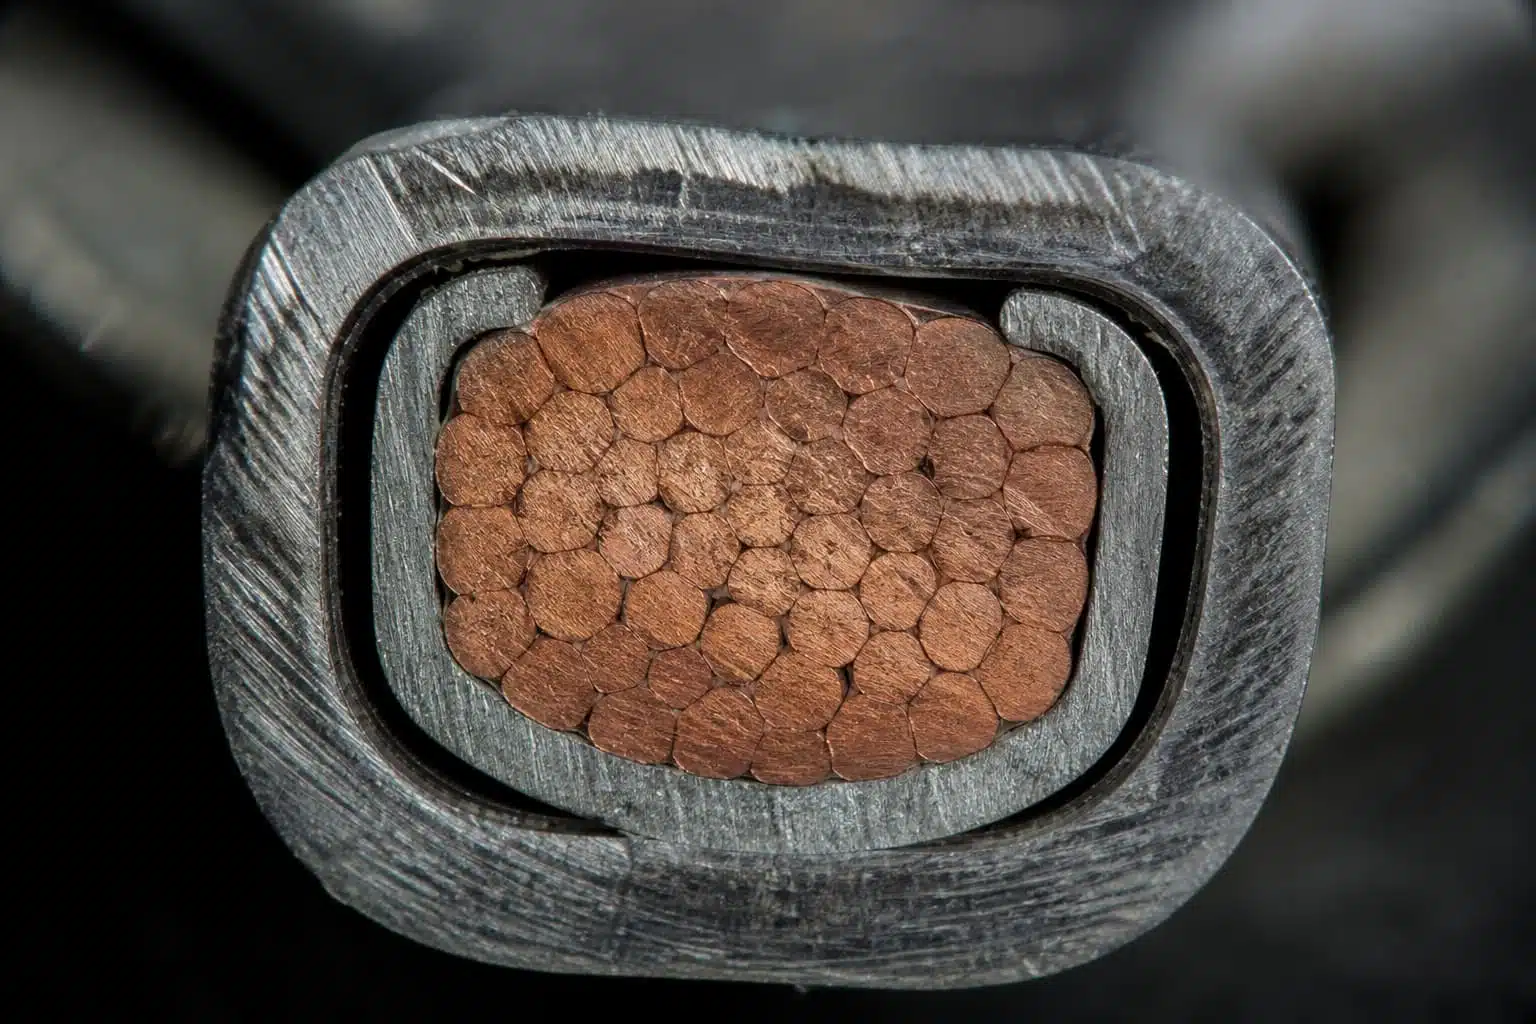
Die Frage, ob Solarsteckverbinder gecrimpt oder gelötet werden sollen, ist die häufigste Frage zum Thema Anschluss, und es gibt keine pauschale Antwort: Halten Sie sich an die vom Hersteller zugelassene Anschlussmethode. Bei Steckverbinderklemmen, die für das Crimpen ausgelegt sind, ist eine ordnungsgemäße Crimpverbindung unter Verwendung der vom Hersteller vorgeschriebenen Klemme, des Kabels und des Crimpwerkzeugs in der Regel die bevorzugte Verbindungsart. Die Crimpverbindung ist Teil eines zertifizierten Systems: Nach IEC 62852 und UL 6703 werden Kontakt, Leiter und Werkzeug gemeinsam zertifiziert, und eine kontrollierte Crimpverbindung bildet eine gasdichte Metall-Metall-Verbindung, die Temperaturwechselbeanspruchungen standhält. Verwenden Sie kein Lötzinn, es sei denn, der Steckverbinderhersteller erlaubt dies ausdrücklich, da das Aufsaugen von Lötzinn und dessen Steifigkeit die Belastung auf das Kabel verlagern und die Prozesssteuerung erschweren können. Bei für das Löten vorgesehenen Anschlüssen befolgen Sie stattdessen die Anweisungen des Herstellers.
Die Antwort hängt davon ab, wie die Klemme konstruiert wurde, und nicht von persönlichen Vorlieben. Eine für die Crimpverbindung konzipierte Klemme verfügt über einen zur Kompression geformten Zylinder, eine für den Kaltlötkontakt ausgewählte Beschichtung sowie ein Qualifikationsprotokoll, in dem die genauen Kabel- und Werkzeugkombinationen aufgeführt sind. Eine für das Löten konzipierte Anschlussklemme, wie beispielsweise eine Lötbecher- oder Ringklemme, verfügt über eine Geometrie und eine Beschichtung, die für benetzte Verbindungen ausgelegt sind. Jede Methode ist für die Anschlussklemme zertifiziert, für die sie entwickelt wurde; eine Vermischung der beiden Methoden fällt in der Regel nicht unter die Zertifizierung.
Bei Solarsteckverbindern gilt eine einfache Faustregel: Schauen Sie vor der Auswahl im Datenblatt oder in der Montageanleitung nach. Wenn der Hersteller das Crimpen mit einem bestimmten Werkzeug vorschreibt, crimpen Sie. Wenn Löten angegeben oder ausdrücklich erlaubt ist, löten Sie gemäß der Anleitung. Wenn das Datenblatt keine Angaben enthält, gehen Sie standardmäßig vom Crimpen aus, da praktisch alle MC4-kompatiblen und Solarstecker im PV4-Stil Die Kontakte sind Crimpanschlüsse.
Bei der Photovoltaik steht mehr auf dem Spiel als bei Niederspannungsarbeiten in Innenräumen. Ein Strang wird mit bis zu 1.500 V Gleichstrom betrieben, steht unter Spannung, sobald Licht auf die Module trifft, und ist im Freien zwanzig Jahre lang Temperaturwechselbeanspruchungen und Vibrationen ausgesetzt. Der PV-Kabelanschluss ist die Verbindungsstelle, an der der Strom vom Leiter auf die Klemme übertragen wird, und genau diese Verbindungsstelle wird durch das Zertifikat abgedeckt, sofern sie nach dem vorgeschriebenen Verfahren hergestellt wurde.
Das Wichtigste auf einen Blick: Durch das Crimpen entsteht eine gasdichte “Kaltverschweißung”, die Sauerstoff fernhält und so Korrosion sowie einen langfristigen Anstieg des elektrischen Widerstands verhindert.
Bei einer Crimpverbindung wird die Crimphülse um den Leiter herum zusammengedrückt, bis sich die Litzen verformen und an vielen Stellen Metall auf Metall trifft. Das Ergebnis ist eine gasdichte Verbindung: Die Schnittstelle ist gegen Sauerstoff abgedichtet, sodass keine Korrosion eindringen und den Widerstand im Laufe der Zeit erhöhen kann. Dies ist die Kaltverschweißung, die dem Crimpverfahren seinen Namen gibt.
Der elektrische und der mechanische Teil bilden eine Einheit. Der Strom fließt über die zusammengedrückte Schnittstelle, deren Qualität sich im Kontaktwiderstand widerspiegelt; der mechanische Teil schützt den Leiter vor Vibrationen und Zugkräften. Ein Steckverbinderhersteller gibt die Nennwerte für das gesamte System einschließlich Gehäuse an: Die PV4-Serie ist unter TÜV-Prüfbedingungen für bis zu 65 A bei 10 mm² Kabelquerschnitt ausgelegt, und der Steckverbinder leitet Strom nur so gut wie das darin gecrimpte Kabel.
In Normen wird die Crimpverbindung als System betrachtet. IEC 62852:2014+AMD1:2020 CSV, die Norm für Steckverbinder in Gleichstromkreisen von Photovoltaikanlagen (wie beispielsweise die Norm MC4-Stecker (Konstruktionen) sowie UL 6703 in Nordamerika zertifizieren den Kontakt, den Kabelquerschnitt und das Crimpwerkzeug gemeinsam. Wird auch nur ein Element geändert, gilt das Zertifikat nicht mehr für diese Kombination. Deshalb sind das zugelassene Werkzeug und die Matrize von entscheidender Bedeutung: Sie sind Teil des geprüften Systems. Wikipedias Beschreibung des Crimpens behandelt die allgemeinen Funktionsweise; die PV-Version ergänzt diese um Zertifizierungs- und Umweltanforderungen.
Eine Untersuchung der subtilen Risiken, mechanischen Unterschiede und Probleme bei der Einhaltung von Vorschriften vor Ort im Zusammenhang mit dem Löten im Vergleich zum Crimpen.
Das Löten erscheint aus demselben Grund attraktiv, aus dem es auch riskant ist: Es füllt Lücken. Das geschmolzene Lot fließt um die Litzen herum, und eine frisch gelötete Verbindung weist oft einen geringeren Widerstand auf als eine Crimpverbindung. Hinter diesem ersten Messwert verbergen sich jedoch vier Probleme.
Lötzinn dringt durch Kapillarwirkung zwischen die Adern eines Litzenleiters hinauf. Der benetzte Abschnitt wird steif, sodass sich durch Biegung und Vibration die Belastung am Übergang zwischen hartem und weichem Material direkt außerhalb der Ummantelung konzentriert – genau dort, wo es im Einsatz zu Ausfällen in Form von gebrochenen Adern kommt.
Die durch Biegung und Schwingungen verursachten Spannungskonzentrationen treten am Übergang zwischen hartem und weichem Material außerhalb des Zylinders auf.
Hohe Lötwärme kann die Isolierung an den Kabeleinführungen beschädigen und das Kupfer weichglühen.
Flussmittelrückstände nehmen mit der Zeit Feuchtigkeit auf und führen so zu einer allmählichen Korrosion der inneren Verbindung.
Verformungen der Fugen unter thermischen Wechselbelastungen können Hohlräume verursachen und den Widerstand erhöhen.
Die Hitze beim Löten kann zudem die Isolierung an der Kabeleinführung beschädigen und das Kupfer glühen. Flussmittelrückstände nehmen Feuchtigkeit auf und können die Lötstelle im Laufe der Jahre korrodieren lassen. Außerdem kommt es bei Temperaturwechselbeanspruchung zu einer Kriechbewegung des Lötzinns: Die Lötstelle verformt sich langsam, es bilden sich Hohlräume und der Widerstand steigt an. Keines dieser Probleme lässt sich bei einer schnellen Widerstandsmessung feststellen, und alle sind auf einem Dach schwer zu kontrollieren.
Zudem spielt auch die Zertifizierung eine Rolle. Eine handgelötete Verbindung an einem für Crimpverbindungen ausgelegten PV-Steckverbinder fällt nicht unter den Geltungsbereich des Zertifikats gemäß IEC 62852 oder UL 6703, da die Qualifizierung für das Crimp-System durchgeführt wurde. Es mag eine Saison lang funktionieren, kann sich dann aber unter thermischen Wechselbelastungen zu einer Schwachstelle entwickeln.

Das bedeutet jedoch nicht, dass Löten grundsätzlich falsch ist. Manche Anschlüsse sind für das Löten ausgelegt, und manche Hersteller gestatten das Löten ihrer Kontakte ausdrücklich. Entscheidend ist das Datenblatt, nicht das Werkzeug auf der Werkbank. Wenn in der Anschlusszeichnung das Löten als zulässige Anschlussart aufgeführt ist, befolgen Sie die Lötanweisungen des Herstellers: Temperatur, Flussmittel, Verweilzeit und Reinigung. Das werkseitig kontrollierte Löten mit definierten Parametern unterscheidet sich von einer handgelöteten Verbindung vor Ort, da der Prozess reproduzierbar ist und geprüft wird.
Der Fehler, den es zu vermeiden gilt, ist das Aufbringen von Lötzinn auf eine für die Crimpverbindung vorgesehene Klemme “zur zusätzlichen Sicherung”. Das zusätzliche Material verstärkt die Verbindung nicht. Es verändert die Verbindung, für die die Klemme ausgelegt ist, führt zum Erlöschen der Zertifizierung und verursacht die oben genannten Probleme mit dem Lötzinnaufstieg und der Zugbelastung. Wenn kein Crimpwerkzeug zur Verfügung steht, unterbrechen Sie die Montage und besorgen Sie sich das Werkzeug, bevor Sie mit der Montage fortfahren.
Bei der Frage, ob Solarsteckverbinder gecrimpt oder gelötet werden sollten, spielen sieben Faktoren eine Rolle.
Entscheidungsmatrix: qualifizierte Crimpverbindung vs. Lötverbindung
| Faktor | Qualifizierte Crimpverbindung Empfohlen | Lötstelle |
|---|---|---|
| Gültigkeitsbereich des Zertifikats | Kontakt, Kabel und Werkzeug gemeinsam zertifiziert gemäß IEC 62852 / UL 6703 | Keine Zertifizierung für handgelötete PV-Steckverbinder |
| Mechanische Festigkeit | Gasdichte Kaltschweißung; bewährt unter Temperaturwechselbeanspruchung und Vibration | Das Lot kriecht bei Temperaturwechselbeanspruchung; mit der Zeit bilden sich Hohlräume |
| Dehnungsverteilung | Der Zylinder hält die Stränge gleichmäßig fest | Durch das Aufsaugen des Lötzinns wird der Leiter versteift; die Spannung konzentriert sich am Übergang |
| Wiederholbarkeit | Werkzeug + Matrize + voller Hub führen jedes Mal zum gleichen Ergebnis | Hängt von den Fähigkeiten des Bedieners, der Temperatur, dem Flussmittel und dem Zeitablauf ab |
| Prüfung | Crimphöhe, Zugprüfung, Querschnitt, Widerstand | Nur visuell im Einsatz |
| Optimale Verwendung | PV-Anschlüsse mit Crimpanschluss (MC4-kompatibel, Serie PV4) | Vom Hersteller für das Löten vorgesehene Anschlüsse; kontrollierte Fertigungsprozesse |
| Bedingungen vor Ort | Ratschenwerkzeug mit passender Matrize | Kein zugelassener Ersatz in Gleichstrom-Außenkreisen |
Bei der Arbeit vor Ort ist die Frage nach dem Werkzeug einfach: Verwenden Sie die vom Hersteller zugelassene Ratschen-Crimpzange mit der genau auf den Kabelquerschnitt abgestimmten Matrize und führen Sie den Hub vollständig aus. Die Ratsche verhindert, dass sich das Werkzeug öffnet, bis der Hub abgeschlossen ist, was eine gleichmäßige Kraft von Crimp zu Crimp gewährleistet; öffnet es sich vorzeitig, ist der Crimp per Definition unvollständig. Herkömmliche Crimpzangen verfügen weder über eine Positionierhilfe noch über eine Hubgarantie, sodass der Kontakt versetzt sitzen und sich der Hülsenkörper ungleichmäßig verformen kann.
Fertigungslinien bieten Kontrollmöglichkeiten, die bei der Arbeit vor Ort nicht gegeben sind: Hydraulikköpfe für große Leiter, Überwachung der Crimp-Höhe, Erstmusterprüfung und Rückverfolgbarkeit vom Kontaktlos über das Werkzeug bis hin zum Bediener. Unsere Qualitätskontrolle Auf dieser Seite werden die Prüfungen dargestellt, die wir an den Fertigungslinien durchführen; genau diese Sorgfalt macht werkseitig gecrimpte Kabelbaugruppen zu einer risikoärmeren Wahl für Großprojekte.
Für Installateure ist das Werkzeug Teil des Zertifikats. Ein Werkzeug, das “für MC4 geeignet” ist, ist nicht dasselbe wie ein für Ihre Kontaktfamilie zugelassenes Werkzeug. Fragen Sie beim Kauf von Steckverbindern gleichzeitig nach den empfohlenen Spezifikationen für das Crimpwerkzeug; diese finden Sie in unserem Datenblatt.
Eine gute Crimpverbindung lässt sich überprüfen, und gerade bei der Überprüfung hat das Crimpen in der Praxis gegenüber dem Löten die Nase vorn.
Crimphöhe ist das Maß quer über den komprimierten Schaft nach dem Crimpen. Das Datenblatt gibt einen zulässigen Bereich an; liegt das Maß darunter, ist der Schaft überkomprimiert und die Litzen können beschädigt werden, liegt es darüber, ist die Verbindung locker und der Widerstand hoch. Die Überprüfung mit einem Messschieber dauert nur wenige Sekunden.
Zugkraft Dies ist der mechanische Test. Ziehen Sie das Kabel mit der Kraft gegen den Kontakt, die in den technischen Daten des Kontakts und des Kabels genau angegeben ist; der Kontakt darf sich nicht bewegen. Es gibt keinen allgemeingültigen Wert, verwenden Sie daher keinen Wert aus dem Gedächtnis.
Querschnitt Die Laborprüfung läuft wie folgt ab: Die Crimpverbindung wird aufgeschnitten, poliert und unter dem Vergrößerungsglas untersucht. Dabei lassen sich eine Kompression der Litzen, Hohlräume sowie feststellen, ob der Crimpkörper den Leiter vollständig umschließt. Die Messung des Kontaktwiderstands in Milliohm bestätigt die elektrische Funktionsfähigkeit. Hierbei handelt es sich um Werkzeuge zur Qualifizierung und Eingangskontrolle, nicht um Routinemaßnahmen vor Ort.
Bei einer vor Ort durchgeführten Crimpverbindung sind mindestens eine Sichtprüfung sowie eine Zugprüfung erforderlich, wobei Werkzeug, Matrize und Bediener zu protokollieren sind. Die Schritt-für-Schritt-Anleitung zum Crimpen und die Liste der häufigsten Fehler finden Sie in unserem Anleitung zum Crimpen von MC4-Steckverbindern ; Der Abschnitt zur Überprüfung dort stimmt mit diesem überein.


| Fehlermodus | Ursache | Folge | Korrektur |
|---|---|---|---|
| Lötzinn, das in den Leiter eindringt | Löten eines Kabelschuhe mit Crimpanschluss | Versteifter Leiter, Ermüdung der Litzen am Mantelrand | Verwenden Sie eine vorschriftsmäßige Crimpverbindung; ersetzen Sie eine gelötete Klemme |
| Lötkriechen und Hohlräume | Temperaturwechsel im Zeitverlauf | Hotspot, zunehmender Widerstand | Durch eine Crimpverbindung ersetzen |
| Überpressung | Falsche Matrize oder zu hoher Kraftaufwand | Riss im Lauf, beschädigte Litzen | Passen Sie die Matrize gemäß dem Datenblatt an; nur ein vollständiger Hub |
| Unterkrimpung | Falsches Werkzeug oder unvollständiger Hub | Hoher Widerstand, Überhitzung | Bis zum vollständigen Einrasten festziehen; jede Crimpverbindung einer Zugprüfung unterziehen |
| Am Verbindungsstück zurückgebliebene Flussmittelrückstände | Löten ohne Vorreinigung | Korrosion, Feuchtigkeitsaufnahme | Beachten Sie die angegebene Anschlussart; löten Sie nicht, sofern dies nicht ausdrücklich erlaubt ist |
| Beschädigung der Isolierung an der Kabeleinführung | Wärmeentwicklung beim Löten | Verminderte Durchschlagfestigkeit | Beschädigtes Kabel prüfen und austauschen |
Fordern Sie die Spezifikationen für den Stecker, das Kabel und die empfohlene Crimpzange gemeinsam an, damit die Anschlussart bereits im Datenblatt und nicht erst auf dem Dach festgelegt wird. Teilen Sie uns Ihre Systemspannung, den Kabelquerschnitt, den Steckertyp und die Stückzahl mit, und wir senden Ihnen innerhalb eines Werktags ein Angebot sowie ein entsprechendes Datenblatt zu.
Spezifikation für Anschlussklemmen und Crimpwerkzeug anfordernWeiterführende Ressourcen
LASSEN SIE UNS IHRE VERBINDUNGSLÖSUNG ENTWICKELN
Teilen Sie uns Ihre Anwendung, die technischen Anforderungen und die voraussichtliche Stückzahl mit. Unser Team wird Ihnen eine passende Steckverbinderlösung empfehlen und Ihnen ein Angebot unterbreiten.
Geringe Mindestbestellmenge · OEM & ODM · Unterstützung bei der Produktauswahl · Schnelle Angebotserstellung