PVLinkTech sigue un proceso de control de calidad de los conectores estancos que incluye la revisión de las especificaciones, controles de inspección, verificación final y una documentación clara antes del envío.
| Pregunta | Respuesta en una sola línea |
|---|---|
| Qué abarca el control de calidad de los conectores estancos | Cuatro etapas: recepción de componentes, montaje en curso, pruebas eléctricas y de estanqueidad, e inspección final previa al envío. |
| ¿Qué norma determina el índice de protección IP? | IEC 60529. Establece el grado de protección IP67 a 1 m de profundidad durante 30 minutos y deja que sea el fabricante quien determine la profundidad y la duración para el grado IP68, por lo que la condición se indica junto con la clasificación. |
| ¿En qué consisten las condiciones de la prueba IP68? | Esta condición se ha extraído de la ficha técnica de ese modelo concreto, y no de una cifra única para toda la empresa, ya que la norma IEC 60529 deja a criterio del fabricante la profundidad y la duración del grado de protección IP68. Abre la ficha técnica del modelo que has pedido y encontrarás allí la cifra. |
| ¿Puedo obtener un informe de inspección previo al envío? | Sí, previa solicitud. Se emite de acuerdo con el modelo, la cantidad, las especificaciones y el embalaje aprobados para ese pedido. |
| ¿Permitís que la inspección la realice un tercero? | Los compradores y sus organismos de inspección son bienvenidos a realizar una visita concertada, y se lleva a cabo una auditoría por vídeo en los casos en que no sea viable desplazarse. |
| ¿Cuánto tarda en enviarse un pedido estándar tras la inspección? | Los artículos en stock se preparan para su envío en un plazo de 3 a 5 días laborables una vez confirmados los requisitos y las condiciones de pago. |
Un lote que se comprueba correctamente al final puede llegar a ser defectuoso, por eso hay cuatro compuertas entre el pedido y el palé, en lugar de una sola. Funcionan de forma secuencial, ya que cada una responde a una pregunta diferente sobre la misma producción.
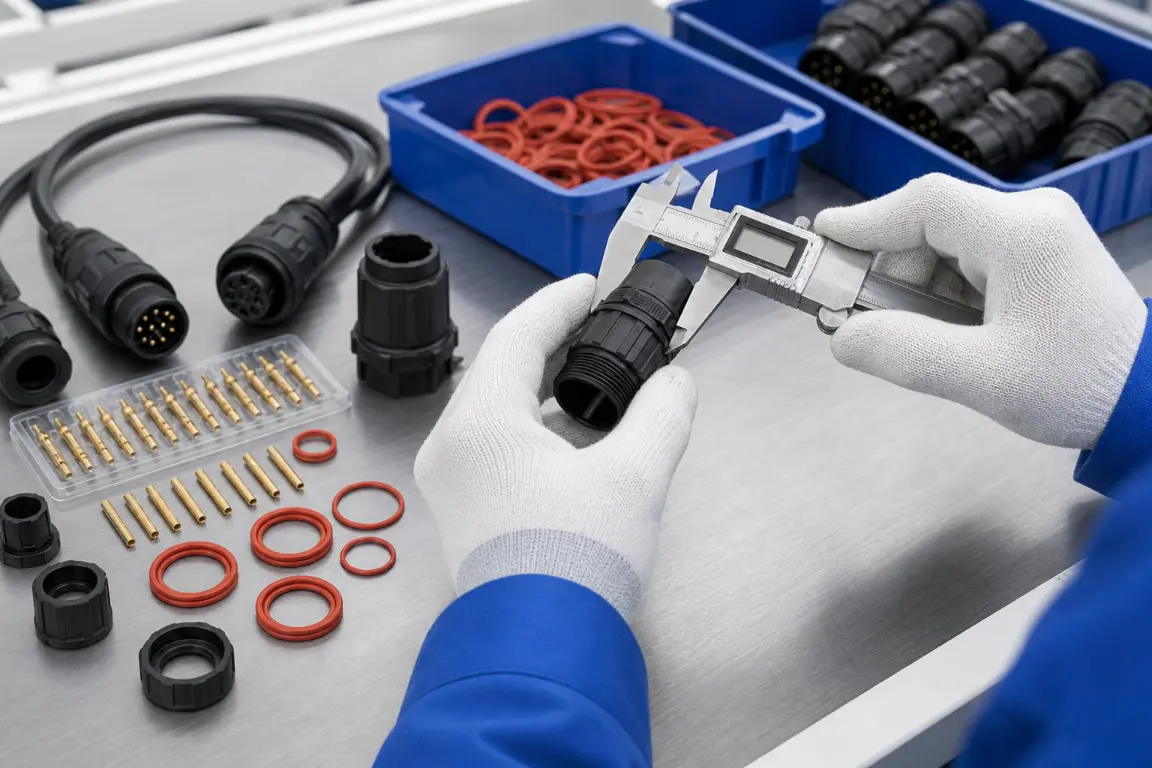
La inspección comienza en la zona de recepción, antes de que se monte nada. Las carcasas, los terminales, las juntas, los cables y los recubrimientos llegan de varios proveedores, y cada uno de ellos se comprueba según el plano o los para el que se adquirió: material de contacto y recubrimiento, dimensiones de las juntas, diámetro exterior del cable y material de la funda, así como los detalles de moldeo que determinan si las dos mitades encajarán entre sí.
Una carcasa o un terminal que no cumpla los requisitos se detiene antes de llegar al montaje. Ese es el punto más económico para detener un problema en el control de calidad de los conectores estancos, y el único en el que una corrección solo supone un aviso en lugar de un espacio de producción.
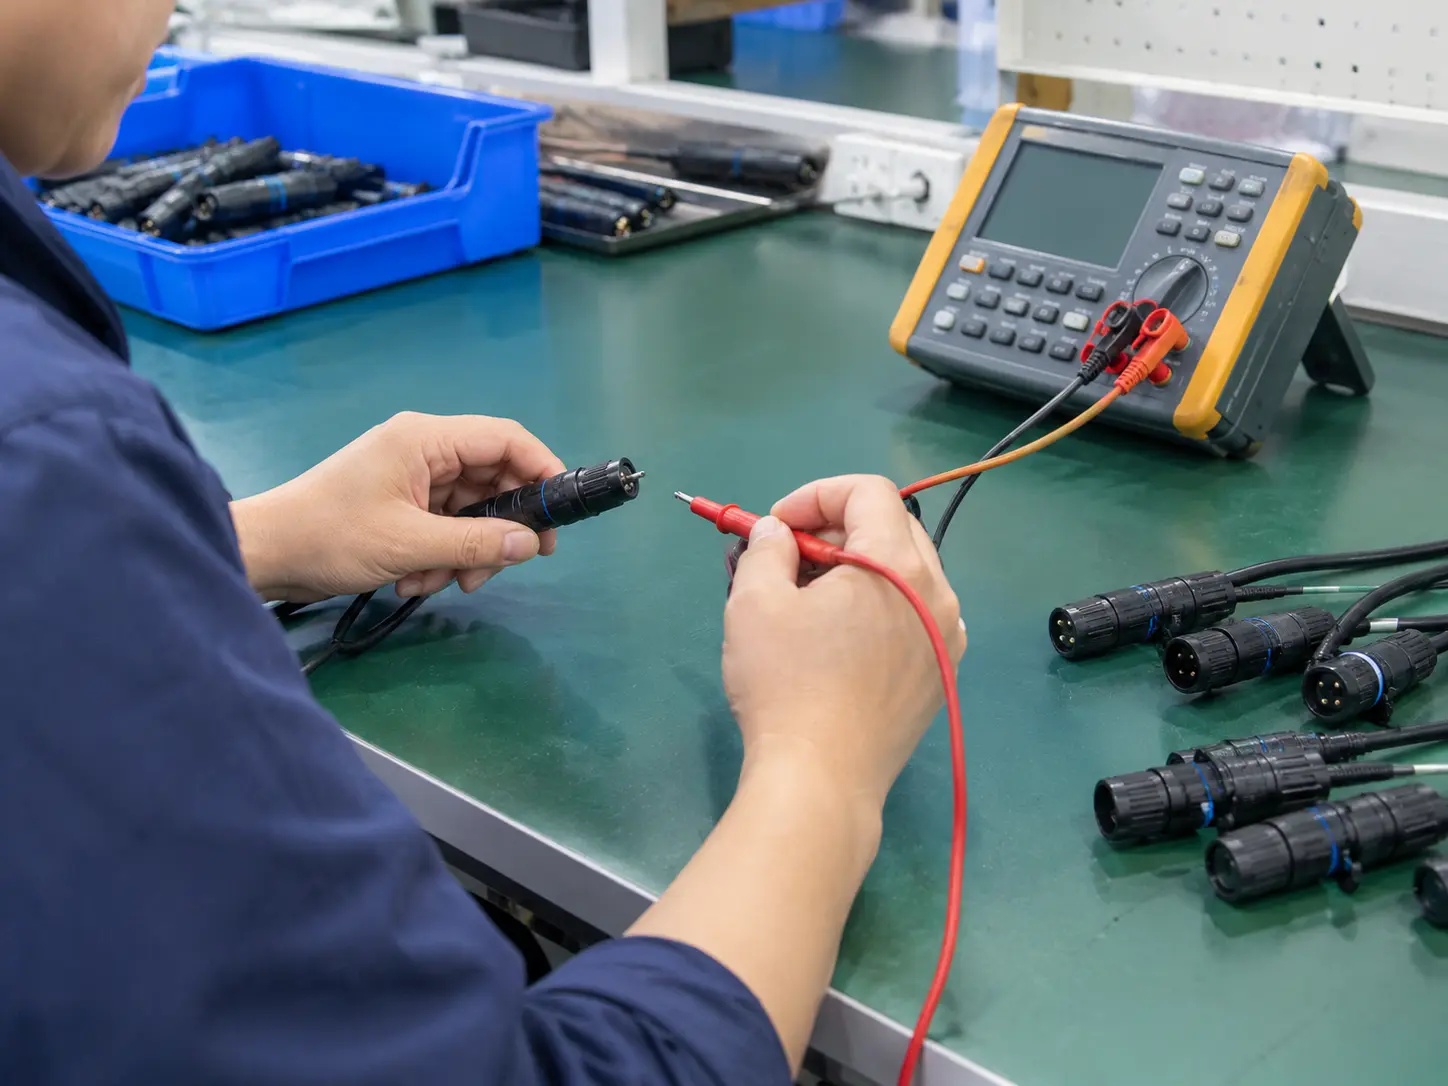
Se comprueban la altura del engarzado y la fuerza de extracción en los terminales, y se verifica que las piezas de sellado estén correctamente colocadas antes de cerrar la carcasa. El mecanismo de bloqueo se acciona manualmente para confirmar que se engancha y se libera. La polaridad, la secuencia de los cables y la posición de los pines se comparan con el plano del modelo en el dispositivo de fijación, ya que un conector de 3 pines cableado como una imagen especular supera todas las pruebas eléctricas pero falla en la instalación.
En la misma estación se comprueba el aspecto: destellos, marcas de hundimiento, color y calidad de impresión. El proceso de inspección de los conectores en esta etapa consiste en una secuencia de mediciones, más que en un simple vistazo final, y el control de calidad de la estanqueidad de los conectores asigna un número a cada uno de ellos.
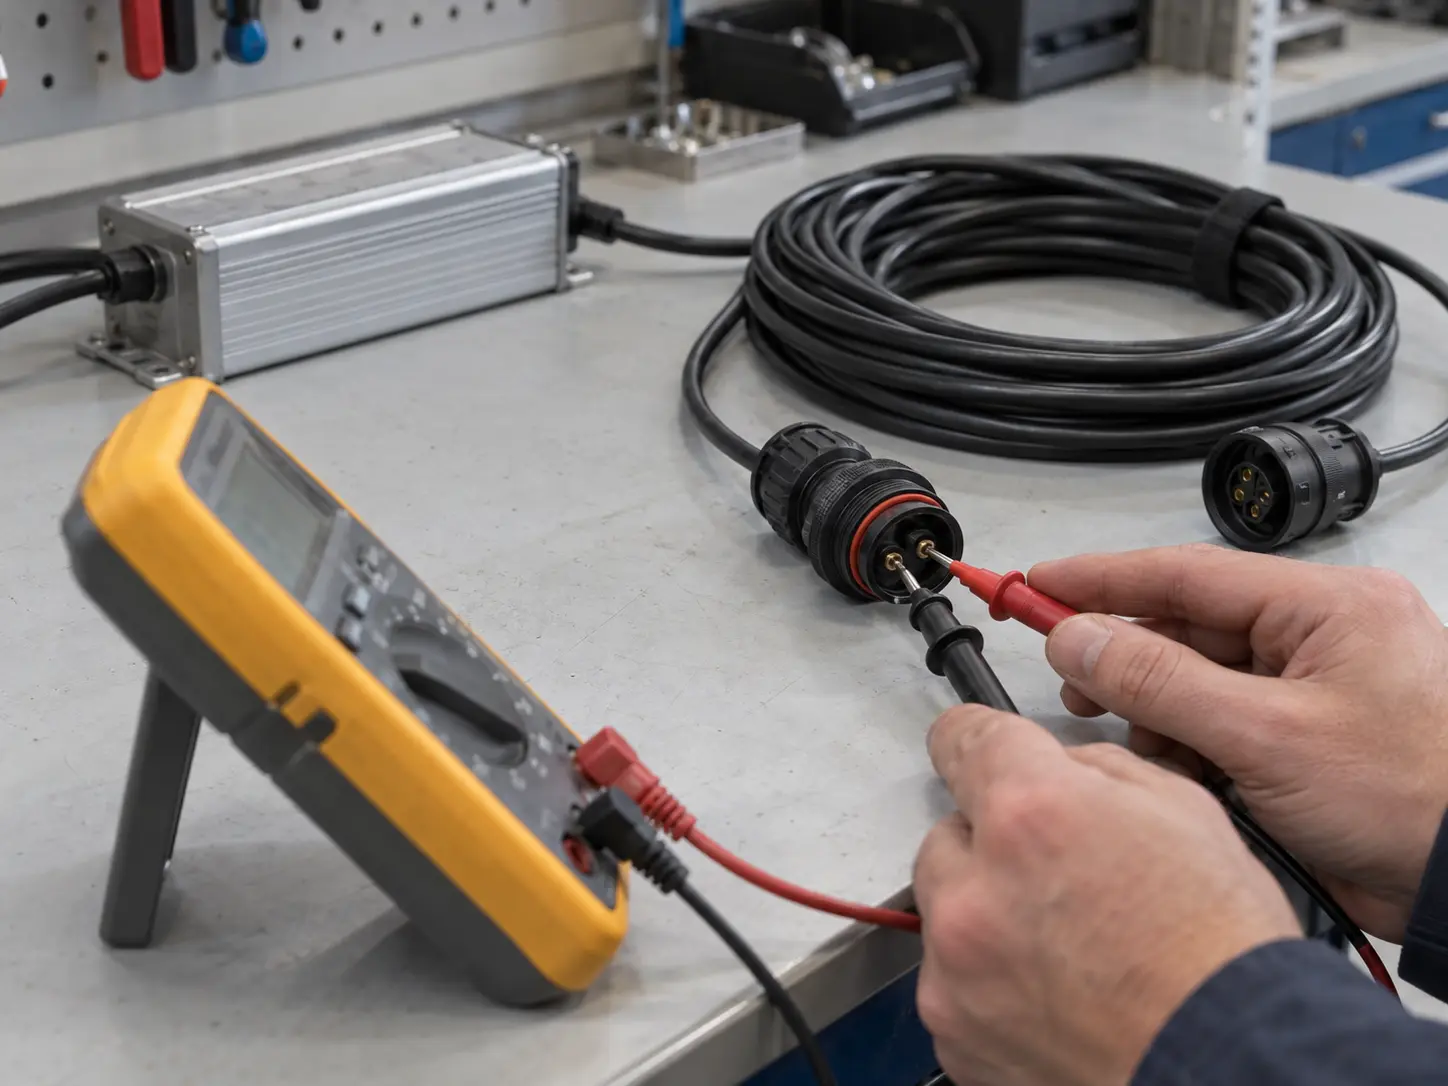
La prueba de resistencia dieléctrica se realiza a la tensión que la norma aplicable define para la serie. La prueba de resistencia de contacto se realiza en miliohmios, comparando el resultado con el límite indicado en la ficha técnica de ese modelo, ya que una lectura de la unión que supere en unos pocos miliohmios el límite indica la presencia de un punto caliente con un retraso.
El sellado es la fase del control de calidad de los conectores estancos que pasa del banco de pruebas a un depósito de agua. La prueba de estanqueidad IP68 se realiza en un depósito de inmersión en las condiciones registradas para ese modelo, ya que la norma IEC 60529 deja a criterio del fabricante la profundidad y la duración. Ese registro acompaña al Gama de cajas de conexiones M686 ficha técnica, y con cada serie de paneles y cables que enviamos.
La niebla salina cubre las piezas galvanizadas y el acabado de la carcasa. Se mide la fuerza de inserción y extracción en el par de piezas acopladas para confirmar que el cierre se mantiene sin ejercer una fuerza que pueda dañar la junta. Hay una prueba que no realizamos internamente, sino que se envía a un laboratorio externo.
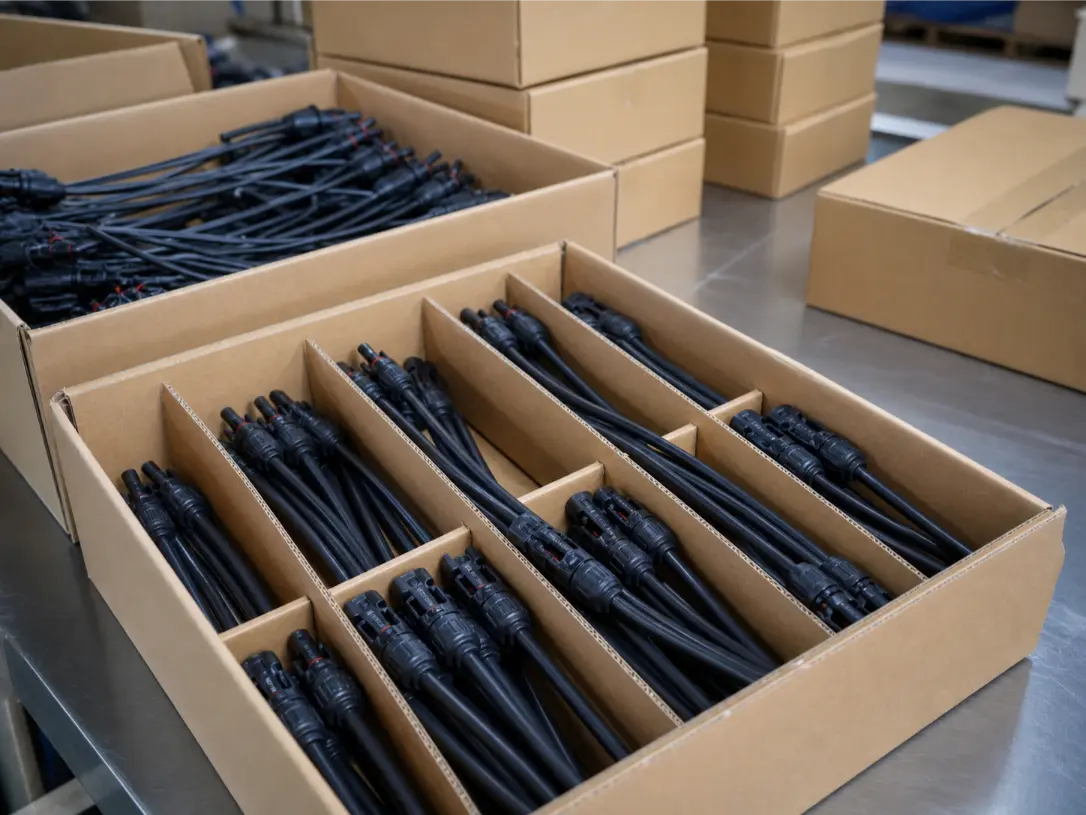
Cada pedido se revisa una última vez antes de empaquetarlo: se comprueban el modelo, la configuración de los pines, la cantidad, el aspecto, las etiquetas y el embalaje para contrastarlos con lo que se había pedido. Una etiqueta en la caja en la que figure un modelo incorrecto supone para el comprador un error en la recepción, y la propia comprobación lleva unos minutos.
La impresión personalizada, las marcas blancas y el embalaje dividido también se confirman aquí. Los pedidos de marcas blancas se separan del stock en esta etapa final del control de calidad de los conectores impermeables, por lo que es mejor enviar el material gráfico junto con la solicitud que una vez fabricados los productos.
El control de calidad consiste en una secuencia de mediciones que se realizan en un pedido de conectores, y un punto de control solo cobra importancia cuando el comprador puede ver en qué lugar de esa secuencia se sitúa. Ocho de ellos son los que tienen mayor peso, y cada uno está vinculado a una fase del proceso, en lugar de a una persona.
| Qué se comprueba | Puerta | Por qué es importante para tu proyecto |
|---|---|---|
| Configuración del modelo y de los pines | Puerta 1 y Puerta 4 | Evita que se produzcan combinaciones incompatibles y envíos de modelos erróneos. |
| Materiales para carcasas, terminales y recubrimientos | Puerta 1 | El material de contacto y el recubrimiento determinan el comportamiento de la unión tras unos cientos de ciclos de acoplamiento. |
| Dimensiones de la junta y diámetro exterior del cable | Puerta 1 y Puerta 3 | El agua entra por una junta que no se ajusta al diámetro correcto del cable, no por la carcasa. |
| Engaste y conexión de cables | Puerta 2 y Puerta 3 | El engarce es una de las dos interfaces que generan calor cuando la resistencia empieza a aumentar. |
| Mecanismo de bloqueo, polaridad y posición de los pines | Puerta 2 y Puerta 4 | Un cierre que no se mantiene abierto hace que las dos mitades se separen con la vibración, y una polaridad invertida provoca un fallo durante la puesta en marcha. |
| Resistencia dieléctrica y resistencia de contacto | Puerta 3 | El aislamiento y la resistencia se miden antes del envío, en lugar de después de que se produzca una avería. |
| Inmersión en las condiciones indicadas | Puerta 3 | Comprueba la estanqueidad de la carcasa, la entrada de cables y la interfaz de conexión. |
| Etiquetas, embalaje y cantidad | Puerta 4 | Un error en la recepción supone una corrección del stock y un segundo envío. |
La lista confirma el orden. No sustituye a las especificaciones aprobadas, y en el caso de un pedido que incluya un requisito que no figure en ella, dicho requisito se anotará en el expediente del pedido y se comprobará cuando sea aplicable.
El control de calidad de los conectores estancos se decide antes de la primera medición, ya que aquí cada comprobación se realiza siguiendo un documento y no por costumbre. Hay cuatro normas que sustentan la mayor parte de lo que se lleva a cabo en la línea de producción, y cada una de ellas responde a una pregunta diferente.
La norma IEC 60529 es la Código IP norma, y define los grados de protección que ofrece una carcasa, incluidas las pruebas de inmersión correspondientes a los grados IP67 e IP68. La norma IEC 62852 es la norma para conectores de corriente continua en sistemas fotovoltaicos, hasta 1500 V CC y 125 A por contacto, por lo que una arquitectura de 1500 V CC apunta a la conectores para el almacenamiento de energía en lugar de en una familia de 1000 V. UL La norma UL 1977 considera un conector como un componente. La norma UL 4128 es un esquema de investigación para conectores entre celdas y entre niveles dentro de un sistema de baterías, que abarca hasta 3000 V CC y no permite la conexión ni la desconexión bajo carga. Esa diferencia determina qué documento necesita un revisor de armarios, y se explica en nuestra nota sobre lectura de los certificados de los conectores BESS .
Las certificaciones ISO 9001, IATF 16949, ISO 13485 e ISO 14001 son auditorías de sistemas. Se sitúan al margen del control de calidad de los conectores estancos, no dentro del mismo, y abarcan cómo una planta planifica el trabajo, controla los cambios, mantiene registros y gestiona el impacto medioambiental. Ninguna de ellas constituye prueba de que un conector haya superado una prueba eléctrica. Cuando las especificaciones de un cliente son más estrictas que cualquier documento de la tabla, el control de calidad de los conectores estancos se rige por el documento del cliente, y el expediente del pedido lo registra.
| Estándar | Emitido por | Qué cubre |
|---|---|---|
| IEC 60529 | Comisión Electrotécnica Internacional | Grados de protección que ofrecen las carcasas, incluidas las pruebas de inmersión correspondientes a los grados IP67 e IP68. |
| IEC 62852 | Comisión Electrotécnica Internacional | Conectores de corriente continua para sistemas fotovoltaicos, de hasta 1.500 V CC y 125 A por contacto. |
| UL 1977 | Soluciones UL | Conectores para componentes destinados a aplicaciones de datos, señales, control y alimentación. |
| UL 4128 | Soluciones UL | Resumen de la investigación sobre conectores entre celdas y entre niveles en sistemas de baterías, de hasta 3000 V CC, sin conexión bajo carga. |
| ENEC y el programa CB | Acuerdo ENEC e IECEE | Certificación por terceros de productos de iluminación y eléctricos, así como los informes de ensayo internacionales que sirven de base para las homologaciones nacionales. |
| RoHS y REACH | Unión Europea | Sustancias restringidas en equipos eléctricos y sustancias químicas en artículos. |
| ISO 9001, IATF 16949, ISO 13485, ISO 14001 | ISO e IATF | Sistemas de gestión para la industria manufacturera en general, el sector de la automoción, los productos sanitarios y la gestión medioambiental. Auditorías de sistemas, no ensayos de productos. |
El control de calidad de los conectores estancos en el banco de pruebas solo es reproducible cuando se conoce la máquina a la que corresponde ese número; en una auditoría a un proveedor, esa suele ser la primera pregunta que se plantea.
| Prueba | Qué verifica | Por dónde discurre |
|---|---|---|
| Resistencia dieléctrica | Aislamiento entre las partes bajo tensión y la carcasa a la tensión nominal aplicable | En nuestras propias instalaciones, en el recinto de producción |
| Resistencia de contacto | El engarzado y el par de contactos acoplados, medidos en miliohmios | En nuestras propias instalaciones, con muestras de cada lote |
| Inmersión | La junta de estanqueidad de la carcasa, la entrada de cable y la interfaz de acoplamiento | Depósito de inmersión propio, en el estado indicado |
| Niebla salina | Acabado de galvanizado y de la carcasa en una atmósfera con alto contenido en sal | Laboratorio interno o un laboratorio externo, cuando el proyecto lo especifique. |
| Fuerza de inserción y extracción | El mecanismo de bloqueo y la junta en condiciones normales de acoplamiento | En nuestras instalaciones, en el par de acoplamiento |
Los compradores y sus organismos de inspección externos son bienvenidos en la planta, y, cuando no sea posible desplazarse, se puede organizar una videollamada para que su ingeniero recorra las distintas estaciones. Identificar el equipo acorta la duración de la auditoría, ya que las máquinas que intervienen en el control de calidad de los conectores estancos se revisan antes que la documentación.
La documentación es la parte del control de calidad de los conectores estancos que el comprador conserva incluso meses después. Cada pedido se envía acompañado de una lista de embalaje que coincide con las etiquetas de las cajas y con la lista de modelos confirmados.
Los planos y la ficha técnica del modelo solicitado se envían antes del envío. Las fichas técnicas publicadas se encuentran en la página de descargas sin ningún formulario delante. Se puede solicitar un informe de inspección previo al envío, en el que se indican el modelo, la cantidad, las características técnicas y el embalaje aprobados para dicho envío. Se trata del registro escrito del control de calidad de los conectores estancos para ese pedido, no de una declaración general de buenas prácticas.
Cuando un modelo cuenta con certificación, la copia y su número de expediente proceden de la certificados y documentos de cumplimiento emitido para ese modelo. Un certificado de terceros pertenece al fabricante del diseño que se ha evaluado, por lo que no puede reemitirse a nombre del comprador; lo que confirmamos es que la pieza de su pedido corresponde a ese diseño.
Cada envío cuenta con una garantía de 12 meses contra defectos de fabricación, además del informe de control de calidad del conector estanco correspondiente a ese pedido. La tramitación de una reclamación comienza con el envío de fotografías o la devolución de la muestra, y la respuesta se recibe en un plazo de 24 horas, indicando el procedimiento a seguir: sustitución, reparación o asesoramiento técnico.
La primera decisión sobre un pedido de conectores es mejor tomarla basándose en una pieza que puedas tener en la mano que en un plano; por eso existe el pedido de evaluación de una sola pieza. Apruébalo según los criterios establecidos por escrito antes de abrir el paquete, y ensayos de muestras de conectores establece qué hay que medir y de dónde debe proceder cada límite. La mayoría de las disputas sobre el control de calidad de los conectores estancos se remontan a una muestra que nadie comparó con un límite establecido por escrito, y el pedido a granel acaba viéndose envuelto en la misma discusión.
Una vez confirmados el modelo y los requisitos, las especificaciones, el etiquetado y el embalaje acordados se mantienen en los pedidos posteriores, y el control de calidad del conector estanco se lleva a cabo según el mismo archivo.
Un lote defectuoso no se mueve hasta que se sepa qué ha fallado y cuántas unidades se ven afectadas. Si se detecta un defecto en un componente o en una fase del montaje, se vuelve a trabajar en él o se sustituyen las unidades afectadas. Un fallo que se remonta a un requisito que nunca se ajustó a la aplicación, como el diámetro exterior de un cable que altera el asentamiento de la junta, debe tratarse en la especificación y no en el lote.
En cualquier caso, lo que se te facilita es la medida, el documento con el que se ha comparado y el número de unidades afectadas. Si se omiten esos tres datos, el control de calidad de los conectores estancos se convierte en una «caja negra» para el comprador.
Cada pedido se somete a una inspección final antes de su embalaje, y las comprobaciones eléctricas, de estanqueidad y mecánicas se realizan en las distintas fases previas a dicho embalaje. En un pedido estándar, el control de calidad de los conectores estancos sigue las mismas cuatro fases. Lo que se inspecciona en cada una de ellas depende del modelo y de los requisitos aprobados, por lo que la secuencia se confirma con el presupuesto y no se deduce a partir de una fotografía.
La clasificación IP68 que se indica en el control de calidad de los conectores estancos es la registrada para ese modelo concreto, no una cifra única para toda la empresa, ya que la norma IEC 60529 deja a criterio del fabricante la profundidad y la duración. La cifra con la que se compara su proyecto figura en la ficha técnica y se repite en el expediente previo al envío, por lo que puede localizarse en un documento.
Sí. Solicítalo al realizar el pedido y se indicará el modelo, la cantidad, las especificaciones y el embalaje aprobados para ese envío, que es lo que el control de calidad de los conectores estancos registró en la última fase de control antes del envío. Si tu inspección de entrada cuenta con una lista de comprobación, envíala con antelación y asegúrate de que el informe coincida con los puntos que compruebes.
Estaremos encantados de recibir una visita concertada previamente; además, ofrecemos una auditoría por vídeo para aquellos proyectos en los que no resulte viable desplazarse. Concierta la cita durante una fase de producción para que puedas ver las comprobaciones a medida que se realizan.
Ambas vías incluyen el mismo registro: lo que se midió, el documento con el que se comparó y cuántas unidades se vieron afectadas. Se repara el defecto del componente o del conjunto, o se sustituyen las unidades afectadas. Si el fallo se remonta a un requisito que nunca se ajustó a la aplicación, se introduce el cambio en la especificación y se confirma la revisión contigo antes de que salga el lote. Un fallo notificado de esta manera significa que el control de calidad de los conectores estancos funciona según lo previsto.
En el caso de los pedidos de proyectos y personalizados, sí. Envía con antelación el diseño, los requisitos de embalaje y la cantidad; los detalles se confirman en la fase de muestras, y el control previo al envío se encarga de comprobar que el diseño que has aprobado sea el que finalmente se entregue.
Se puede realizar un pedido de evaluación de una sola unidad cuando el modelo se encuentra en fase de producción. Envía la solicitud, el modelo y el cable que vas a utilizar, y el envío de la muestra se confirmará junto con el presupuesto. La aprobación de la muestra según criterios establecidos por escrito es lo que permite que el pedido al por mayor sea repetible.
Los artículos en stock estándar se preparan para su envío en un plazo de 3 a 5 días laborables una vez confirmados los requisitos y las condiciones de pago. Los productos a medida, las muestras y los embalajes especiales requieren más tiempo, y el plazo de entrega se confirma por escrito.
Envía el modelo, la solicitud y los criterios de evaluación según los cuales se revisa tu proyecto, para que el control de calidad de los conectores estancos se planifique en función de tus datos. Lo que recibirás a cambio es el conjunto de comprobaciones aplicables a ese pedido, la documentación correspondiente al modelo y una ruta de muestreo previa al pedido a gran escala.
CREEMOS JUNTOS TU SOLUCIÓN DE CONEXIÓN
Indíquenos su aplicación, las especificaciones y la cantidad estimada. Nuestro equipo le recomendará una solución de conectores adecuada y le facilitará un presupuesto.
Pedidos mínimos reducidos · OEM y ODM · Asistencia en la selección de productos · Respuesta rápida a las solicitudes de presupuesto