Muestras en stock · Respuesta en un plazo de 12 horas. Solicitar un presupuesto →
| Artículo | Valor o fuente |
|---|---|
| Corriente de prueba de resistencia de contacto | No más de 100 mA, con una tensión de ensayo no superior a 20 mV (IEC 60512-2-1, ensayo 2a) |
| Fuerza de tracción del engaste | Tomado de la tabla de la norma relativa al calibre del conductor; por ejemplo, 70 lb para un calibre 12 AWG (valor de referencia según UL 486A-486B) |
| Estado de la prueba de IP | El estado indicado por el fabricante: emparejado, sin emparejar o taponado |
| Condiciones de ensayo IP68, gama de cajas de conexiones M686 | 2 m durante 120 horas, tal y como se ha indicado para esa serie |
| Fuerza de inserción, serie CN | 75 N o menos |
| Ciclos de apareamiento, serie CN | 500 o más antes de la sustitución |
| Apertura del panel, CN06 | 18 mm, tolerancia ±0,1 mm |
| Qué hay que conservar | Un registro firmado por muestra y por lote |
Los criterios provienen de tres fuentes, y el orden es importante: un valor de la ficha técnica, una tolerancia del plano y tus propias notas sobre el cable que vas a utilizar realmente, el panel en el que vas a taladrar y el entorno en el que se instalará el conector. Anótalos antes de desembalar la muestra del conector, ya que quien los anote determinará el resultado. Cuando la ficha técnica no lo especifique, acuerda el valor por escrito antes de realizar el pedido. Un valor inventado en el banco de trabajo tras un fallo es un valor que nadie aceptará.
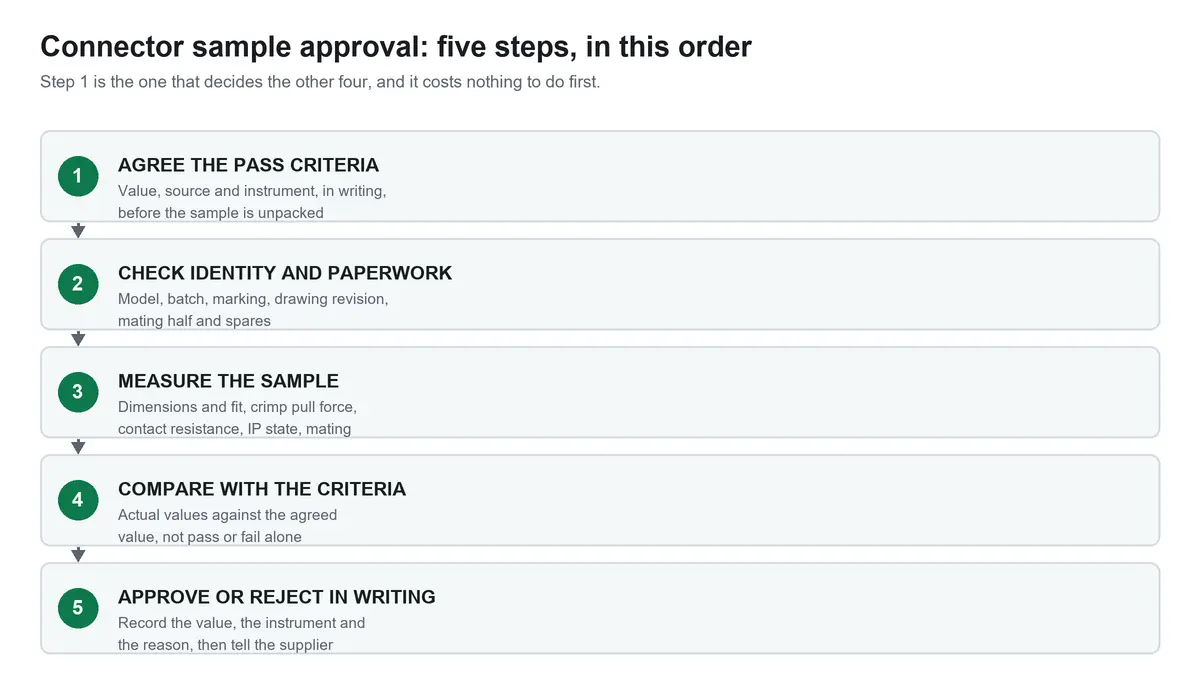
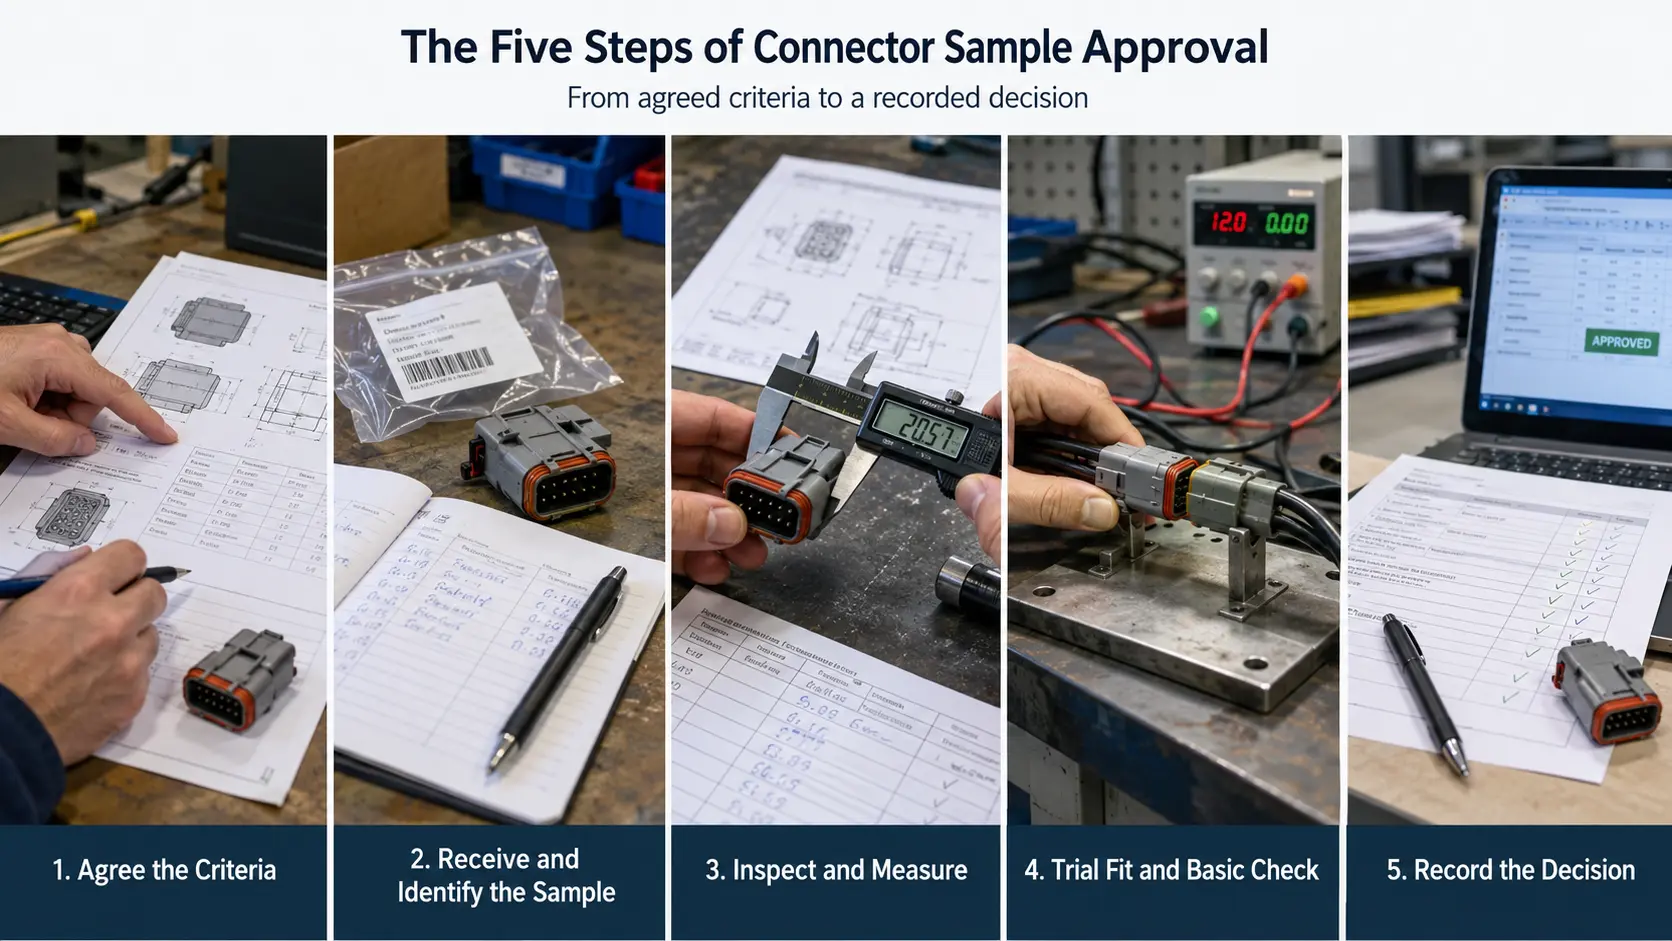
Los cinco pasos del proceso de aprobación de una muestra de conector, desde los criterios acordados hasta la decisión documentada
Los criterios también determinan qué comprobaciones son importantes. Una muestra destinada a un circuito exterior sellado requiere que se confirme el estado del IP; una carcasa requiere comprobar el asentamiento, el encaje de las llaves y la entrada de cables; y una pieza engarzada in situ requiere comprobar la interfaz del terminal.
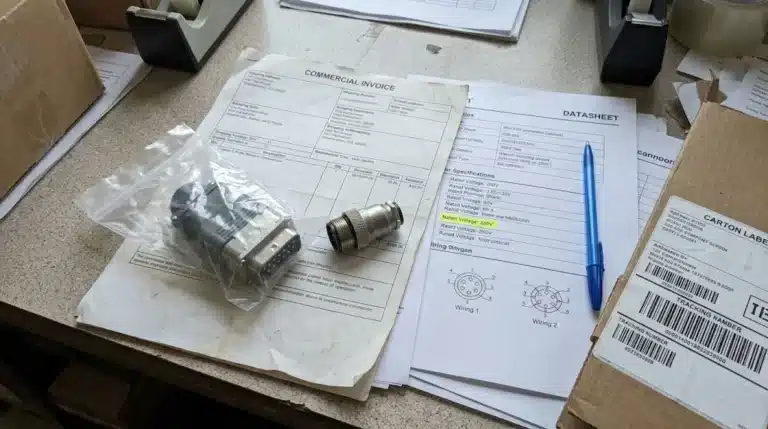
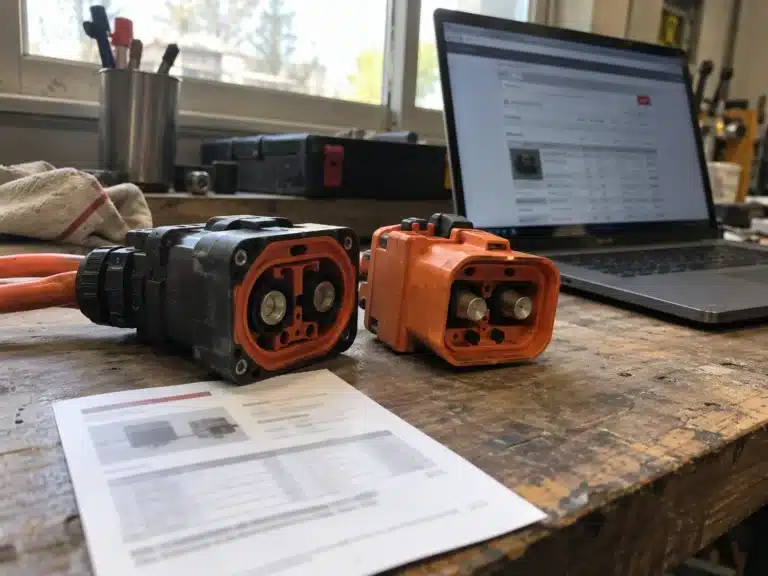
Comprueba la documentación antes de que la muestra del conector llegue al banco de pruebas, ya que una pieza incorrecta hace que la sesión sea en vano. El embalaje debe indicar el modelo, el código de fecha o lote y la cantidad, y los documentos deben coincidir con la pieza que recibas: la revisión de la ficha técnica correspondiente a ese modelo, el plano dimensional y cualquier informe de ensayo que el proveedor tenga al respecto. Si el conector se suministra como una de las dos mitades de un par, solicita la mitad complementaria junto con la muestra, ya que el ajuste que determina la aprobación es el del par.
Pide una junta o un casquillo de repuesto de la gama que hayas especificado, así como el terminal adecuado para el conductor que vas a crimpar. En un conector impermeable sin tornillos El contacto se encuentra dentro de la carcasa, por lo que la pieza de recambio que importa en una muestra de conector es la junta de estanqueidad, y no el terminal. Los pequeños accesorios determinan más las homologaciones que la propia carcasa: una junta que no se ajuste al diámetro de la funda, o un terminal que no admita el tipo de hilos, convierte una buena muestra de conector en una rechazada. Cuando el producto se suministre como un conjunto de cable, comprueba que el plano de montaje, la longitud y el marcado figuren en la documentación, en lugar de acordarse por correo electrónico.
| Qué hay que comprobar | Instrumento | De dónde viene el límite |
|---|---|---|
| Orificios de apertura y fijación del panel | Calibre de vernier, calibres de pasador | Dibujo, por ejemplo, 18 mm ±0,1 mm en la abertura del CN06, 4 fijaciones M4 |
| Viaje de novios y todos los asientos ocupados | Medidor de profundidad, marca de referencia visual | Empate o comprobación de acoplamiento con la otra mitad |
| Funciones de tecleo y codificación | Visual, y luego un intento deliberado de emparejamiento erróneo | Empate, además de una prueba de compatibilidad con la pareja equivocada |
| Estado de la rosca y del elemento de fijación | Calibre de roscas, llave dinamométrica | Ficha técnica o plano de fijación |
| Gama de pasacables para tu chaqueta | Fijar la pinza a la chaqueta y, a continuación, montar el conjunto | Gama de juntas según la ficha técnica en función del diámetro exterior real |
| Marcado y etiquetas | Imagen en contra de la orden | Dibujo, lista de embalaje, diseño de la etiqueta |
Mide la muestra del conector con el cable que tengas previsto utilizar. Un rango de estanqueidad que parezca adecuado sobre el papel puede resultar inadecuado en una cubierta rígida o deformada, y eso se detecta en cinco minutos en el banco de pruebas, en lugar de a través de una queja procedente del terreno. Comprueba al mismo tiempo la mitad de acoplamiento, ya que lo que importa es el ajuste del par, no la pieza suelta que tienes en la mano.
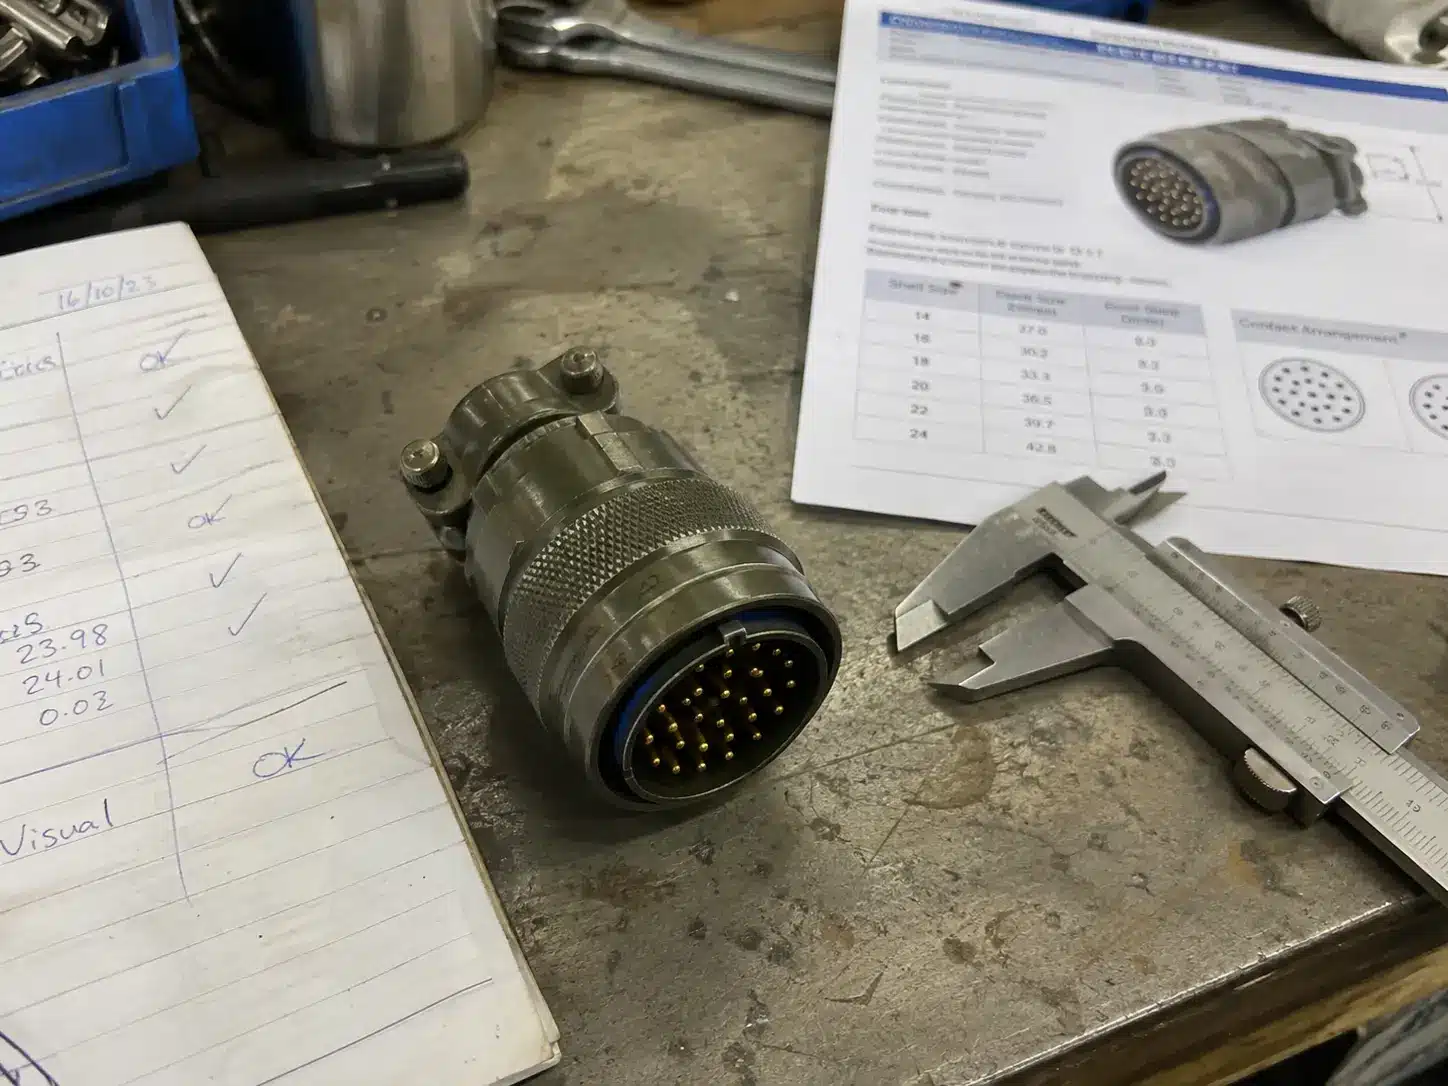
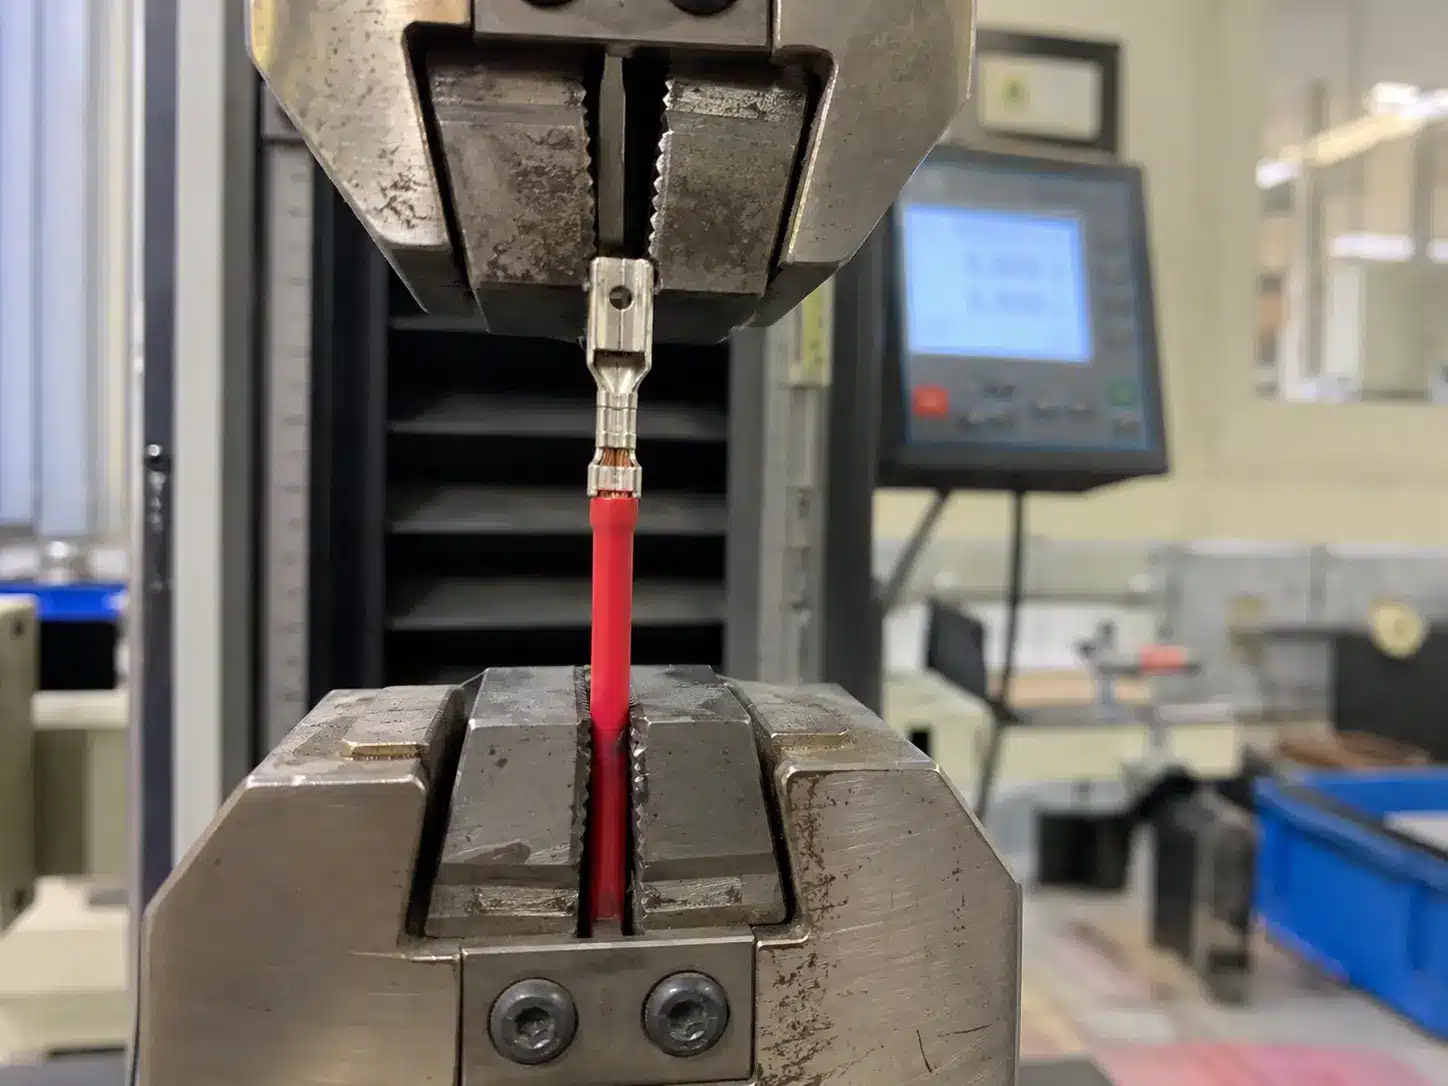
Realiza la prueba de tracción con una muestra de conector que no te importe perder, ya que al finalizar solo obtendrás un valor numérico y la muestra quedará destruida. Tira a lo largo del eje del conductor, mantén la carga durante un minuto y presta atención a si se produce deslizamiento, rotura de hilos o cualquier movimiento en el terminal. En un Conector solar MC4 La carga recae sobre el engarzado dentro de la carcasa y no sobre la cubierta, por lo que el terminal y la matriz son más importantes que el nombre que figura en el cuerpo. Los valores de referencia publicados varían en función del tamaño del conductor, y en la tabla siguiente se enumeran los más habituales de la Prueba de seguridad de UL.
| Sección del conductor | Fuerza de tracción de referencia (tabla de UL 486A-486B) |
|---|---|
| 18 AWG | 20 lb |
| 16 AWG | 30 lb |
| 14 AWG | 50 lb |
| 12 AWG | 70 lb |
| 10 AWG | 80 lb |
| 6 AWG | 100 lb |
| 4 AWG | 140 lb |
| 1 AWG | 200 lb |
Dos advertencias. El valor aplicable depende de la clase del conductor y del tipo de terminal, por lo que debes consultar la tabla correspondiente al modelo que vayas a adquirir, en lugar de la fila más cercana; además, para las clases de cable métricas, sigue el índice de la propia norma (IEC 60352-2 para conexiones prensadas). En segundo lugar, el ensayo de tracción destruye la muestra, así que reserve una pieza del tramo para este ensayo y anote cuál es.
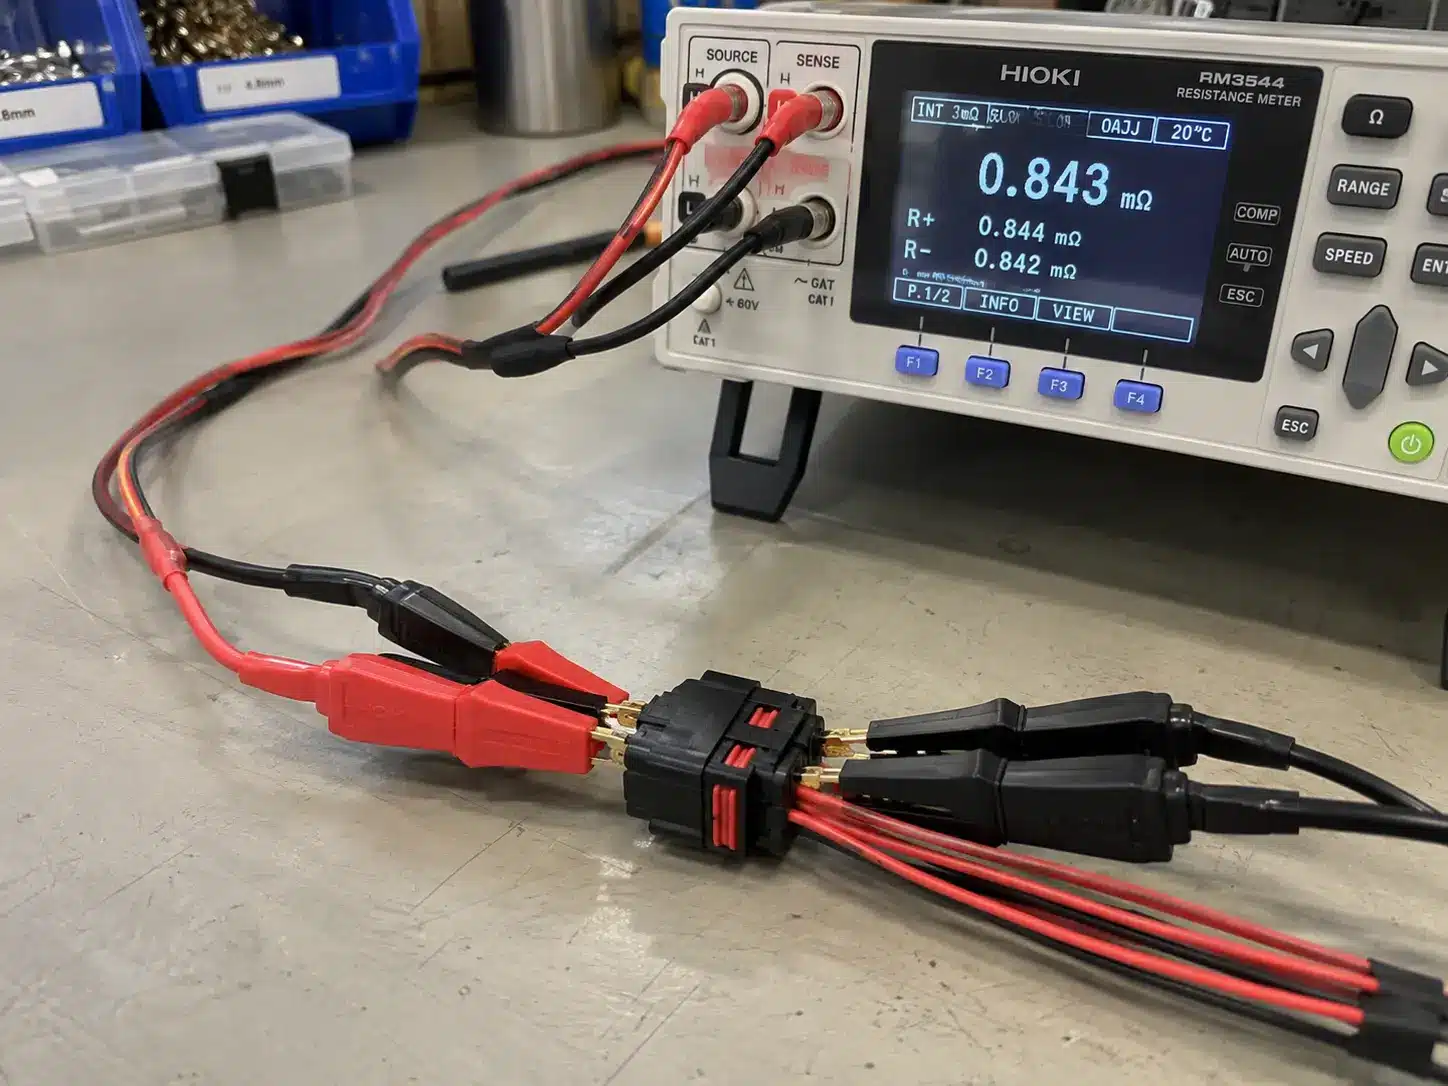
Dos equipos de ensayo pueden llegar a conclusiones diferentes sobre la misma muestra de conector, y el motivo suele ser el método y no el producto. IEC 60512-2-1 Define el método de nivel de milivoltios: corriente de prueba no superior a 100 mA y tensión de prueba no superior a 20 mV. El contacto permanece inalterado mientras se aplica la tensión, y la lectura es la media de una medición de corriente directa y otra de corriente inversa. La tensión de prueba se mantiene baja para que la propia medición no rompa la película aislante del contacto, lo que podría dar lugar a un resultado erróneo en caso de mal contacto.
Una lectura con multímetro de dos hilos incluye la resistencia de los cables y las puntas de medida, que suele ser mayor que la resistencia de contacto que se desea medir. Utiliza una lectura de cuatro hilos o diferencial, resta la resistencia del cable y del dispositivo cuando los puntos de medición no sean directamente accesibles y anota el valor corregido. Compara el resultado con la ficha técnica. La serie CN presenta una resistencia de contacto de 0,2 mΩ o menos en los modelos más pequeños y de 0,5 mΩ o menos en los más grandes, medida a 100 mA. Una lectura de varias decenas de miliohmios indica un problema de engaste, de asentamiento o de fijación, más que un problema del material.
El aumento de temperatura requiere un banco de carga y un entorno estable, por lo que la mayoría de los compradores realizan esta prueba en la primera pieza, en lugar de en cada muestra de conector. La corriente, el cable y la resistencia de contacto determinan el valor, y el objetivo de medirlo en una fase temprana es detectar aquellas muestras de conectores que se calientan más de lo que indican sus valores nominales.
IEC 60529 define el código, y el fabricante declara la profundidad y la duración. Esa única frase explica la mayoría de los desacuerdos sobre el IP: «IP68» en una muestra se refiere a la condición declarada por el proveedor, no a una promesa ilimitada, y una segunda muestra puede llevar el mismo código con una condición diferente detrás. Así que lee la condición antes de planificar una prueba.
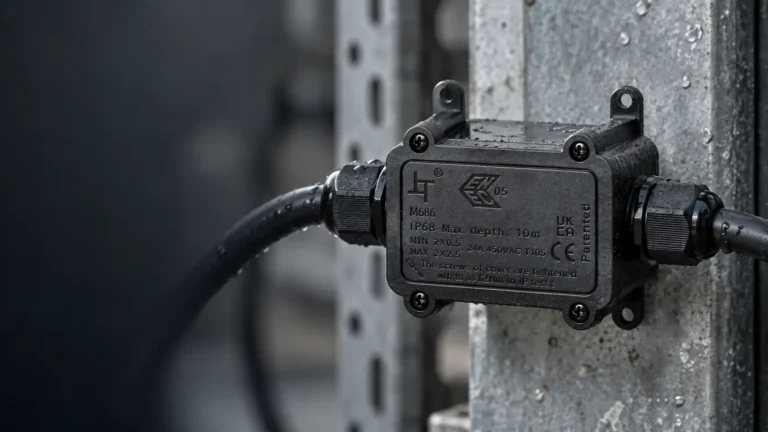
No se ha demostrado que una muestra certificada como «par emparejado» no esté emparejada; una mitad montada en panel no es lo mismo que un conjunto de cable, y un puerto sin utilizar necesita un tapón para mantener la clasificación. Un Caja de conexiones estanca IP68 Se trata de un objeto de ensayo diferente para una muestra de conector: una junta, varias entradas de cable y una tapa que se abre durante el funcionamiento.
Nuestras propias condiciones declaradas siguen ese patrón: La serie CN cumple con la clasificación IP67 en el par acoplado., y el La gama de cajas de conexiones M686 tiene una condición declarada de 2 m durante 120 horas.
Siempre que tu proceso lo permita, sumerge la muestra montada antes de dedicar una hora a las mediciones, ya que una junta mal colocada se detecta en el agua mucho antes que en cualquier lectura. Mantén el agua a poca profundidad, seca la pieza antes de abrirla e inspecciona si hay humedad en el sello y en el terminal. Considera el resultado como una comprobación de la calidad de tu montaje, no como una repetición del ensayo de tipo.
Encaja las dos mitades antes de fiarte de ninguna medida, ya que al encajarlas se somete a esfuerzo la carcasa, los contactos y el cierre en un solo movimiento. Encaja las mitades a mano, localiza al tacto el punto en el que el cierre se acopla y confirma el encaje completo mediante una marca de referencia o una comprobación del espacio. A continuación, intenta emparejar las mitades incorrectas: una muestra de conector cuya clave permita un emparejamiento erróneo en el banco de pruebas lo permitirá también en un armario por la noche. La liberación debe ser deliberada y posible a mano con la herramienta que requiera el diseño, y coloca el número de retención de la ficha técnica junto al banco de pruebas cuando el conector se encuentre en un conjunto móvil.
Nunca conectes ni desconectes un conector bajo carga, y comprueba que no haya tensión antes de realizar cualquier medición en una cadena instalada. Una cadena de corriente continua bajo tensión convierte un deslizamiento en el banco de pruebas en un arco eléctrico, y ninguna lectura merece ese riesgo.
| Artículo | Qué grabar | Por qué es importante más adelante |
|---|---|---|
| Identidad | Modelo, serie, código de fecha o lote, proveedor | Relaciona el resultado con las piezas realmente recibidas |
| Fuente de los criterios | Revisión de la ficha técnica, número de plano, valor acordado | Muestra los criterios con los que se evaluó la muestra del conector |
| Medidas | Valores reales, no solo «aprobado» o «suspenso» | Te permite comparar el siguiente lote con este |
| Instrumentos | Calibre, medidor de tracción, milióhmetro con modelo | Hace que el resultado sea reproducible por otra persona |
| Resultado | Aprobado, suspenso o aprobado con condiciones | Incorpora la resolución de aprobación y cualquier reclamación |
| Acción | Aprobar, modificar, rechazar, solicitar una nueva muestra | Cierra el proceso con el proveedor por escrito |
Anota el resultado incluso cuando la muestra supere la prueba, ya que esas cifras se convierten en la referencia para todos los lotes posteriores. Cuando llega el lote de producción, realizar las mismas mediciones en unas cuantas piezas te permite saber si el proceso se ha mantenido, y cuando una pieza falla en el campo, el registro te indica cuáles eran las medidas reales de la pieza aprobada. Hazlo lo suficientemente breve como para que alguien pueda rellenarlo en el banco de trabajo.
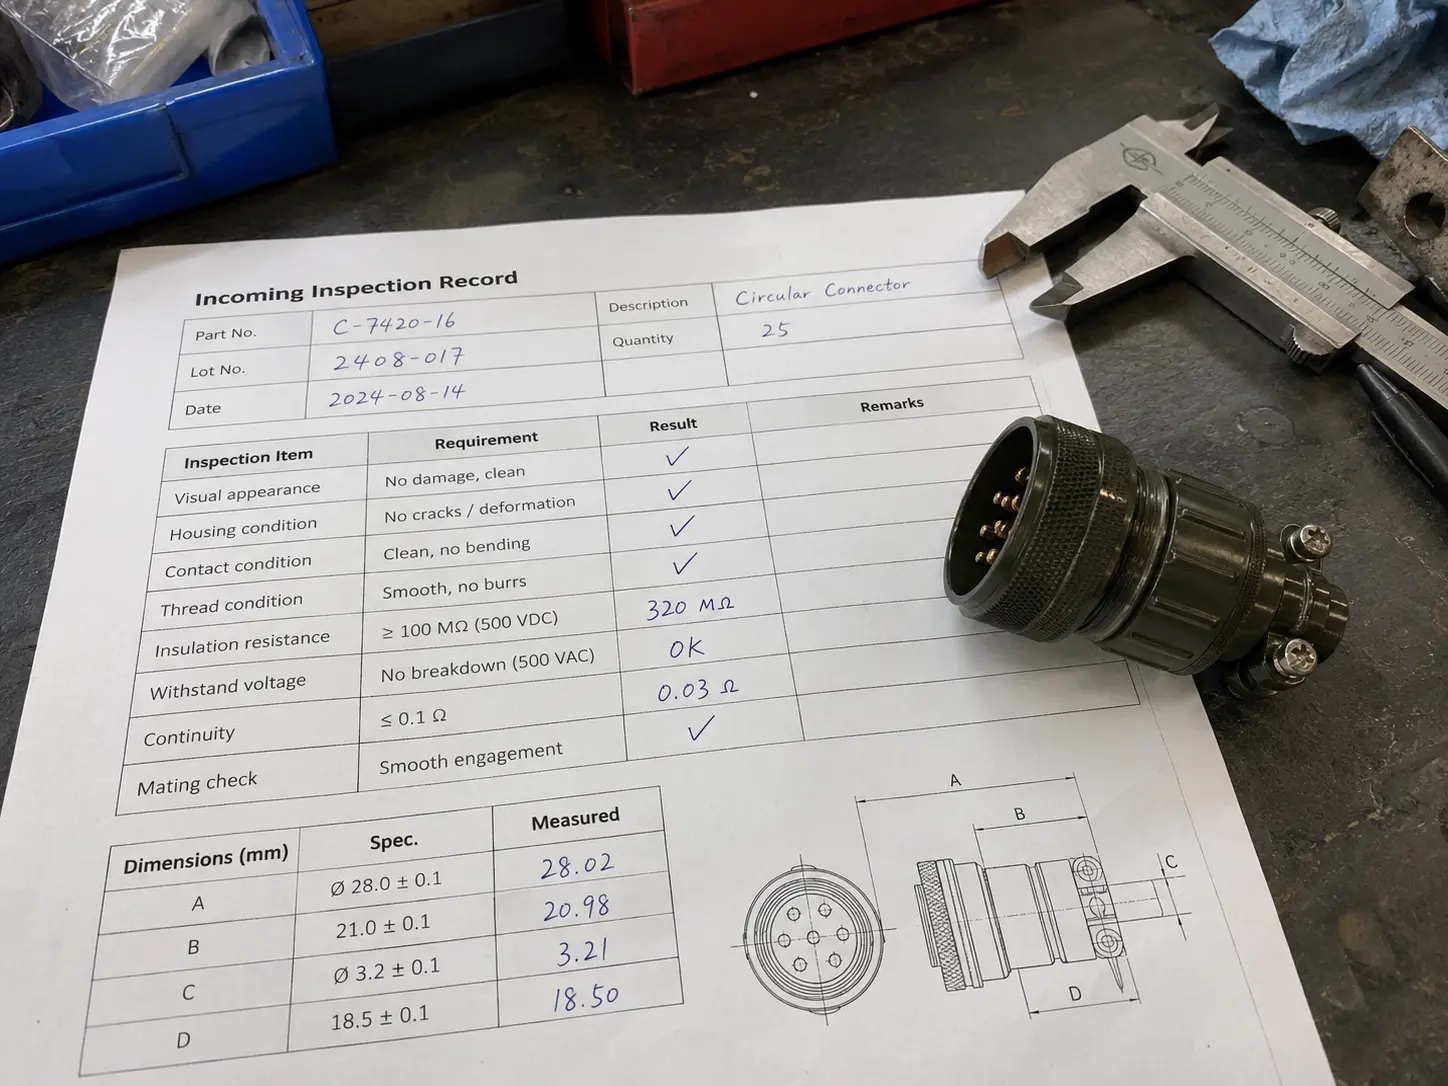
Una muestra permite comprobar el diseño el mismo día en que se fabricó. Un lote permite comprobar el proceso a lo largo del tiempo, por lo que los resultados de las comprobaciones varían de forma diferente. Mide unas cuantas piezas por lote en lugar de todas, realiza la prueba de tracción destructiva en una pieza y compara los resultados con los valores de referencia de la muestra del conector aprobada. Si hay una desviación entre ambos valores, consulta al proveedor antes de realizar el siguiente pedido.
Lo que ocurre antes del envío corresponde a la parte del proveedor dentro del mismo sistema, y Control de calidad de PVLinkTech abarca la revisión de las especificaciones, los controles de materiales, la inspección del montaje y la verificación final que llevamos a cabo en los conectores. Los controles mencionados corresponden a la parte del comprador, y un proveedor que los acepte responderá a una pregunta sobre los criterios más rápidamente que uno que no lo haga.
Comprueba todos ellos en cuanto a identidad, marcado y daños visibles, y somete a uno de ellos a una prueba de destrucción para determinar la fuerza de tracción. La medición de las dimensiones y la comprobación del acoplamiento llevan unos minutos por pieza, así que mide todas las muestras de conectores si la cantidad lo permite. Las comprobaciones de resistencia de contacto y de inmersión solo requieren una o dos piezas para establecer un valor de referencia.
Para comprobar las dimensiones, el acoplamiento, el chavetado, el marcado y realizar una sencilla prueba de inmersión no es necesario acudir a un laboratorio. Para medir la fuerza de tracción se necesita un medidor con una calibración conocida, y para obtener una lectura fiable de la resistencia de contacto se requiere un medidor de cuatro hilos. Si no dispones de ninguno de ellos, solicita al proveedor el informe de ensayo de la muestra del conector que has recibido y confirma a qué pieza corresponde.
Para eso sirve el informe. Vuelve a realizar las mediciones en algunas piezas del lote y compáralas con los valores de referencia de la muestra del conector. Una variación en la fuerza de tracción suele indicar un problema con la herramienta de engaste o con el operario, mientras que una variación en la resistencia de contacto apunta a problemas de recubrimiento, asentamiento o limpieza. Solicita el informe de inspección del lote antes de aceptar una repetición.
No. El código IP se declara en función de una condición definida y se confirma mediante el ensayo de tipo del fabricante, por lo que repetirlo en el banco de pruebas demuestra la calidad de la fabricación, pero no la clasificación. Comprueba que tu conjunto no presente defectos de montaje, conserva la condición declarada en tus archivos y verifica que dicha condición se ajuste a tu instalación: acoplado o desacoplado, en cuadro o en cable, tapado o abierto.
Sí, siempre que la muestra del conector se engarce en tu cable. El rango de sellado, la dureza de la cubierta, la clase del conductor y el ajuste del terminal influyen en el resultado, y una muestra de conector que supere la prueba con el cable del proveedor puede fallar con el tuyo. Envía las especificaciones del cable junto con la solicitud de muestra para que se compruebe el rango de sellado en función de ellas antes del envío.
Rara vez. Una muestra de conector defectuoso a la que se le haya asignado un número concreto es el mensaje más útil que se le puede enviar a un proveedor: qué comprobación, qué valor, qué instrumento. La mayoría de los fallos detectados de esta forma se deben a un ajuste incorrecto del engaste, a una junta mal colocada o a un modelo inadecuado para el diámetro de la funda, y se recibe una muestra corregida sin que sea necesario modificar el diseño.

CREEMOS JUNTOS TU SOLUCIÓN DE CONEXIÓN
Indíquenos su aplicación, las especificaciones y la cantidad estimada. Nuestro equipo le recomendará una solución de conectores adecuada y le facilitará un presupuesto.
Pedidos mínimos reducidos · OEM y ODM · Asistencia en la selección de productos · Respuesta rápida a las solicitudes de presupuesto