Muestras en stock · Respuesta en un plazo de 12 horas. Solicitar un presupuesto →
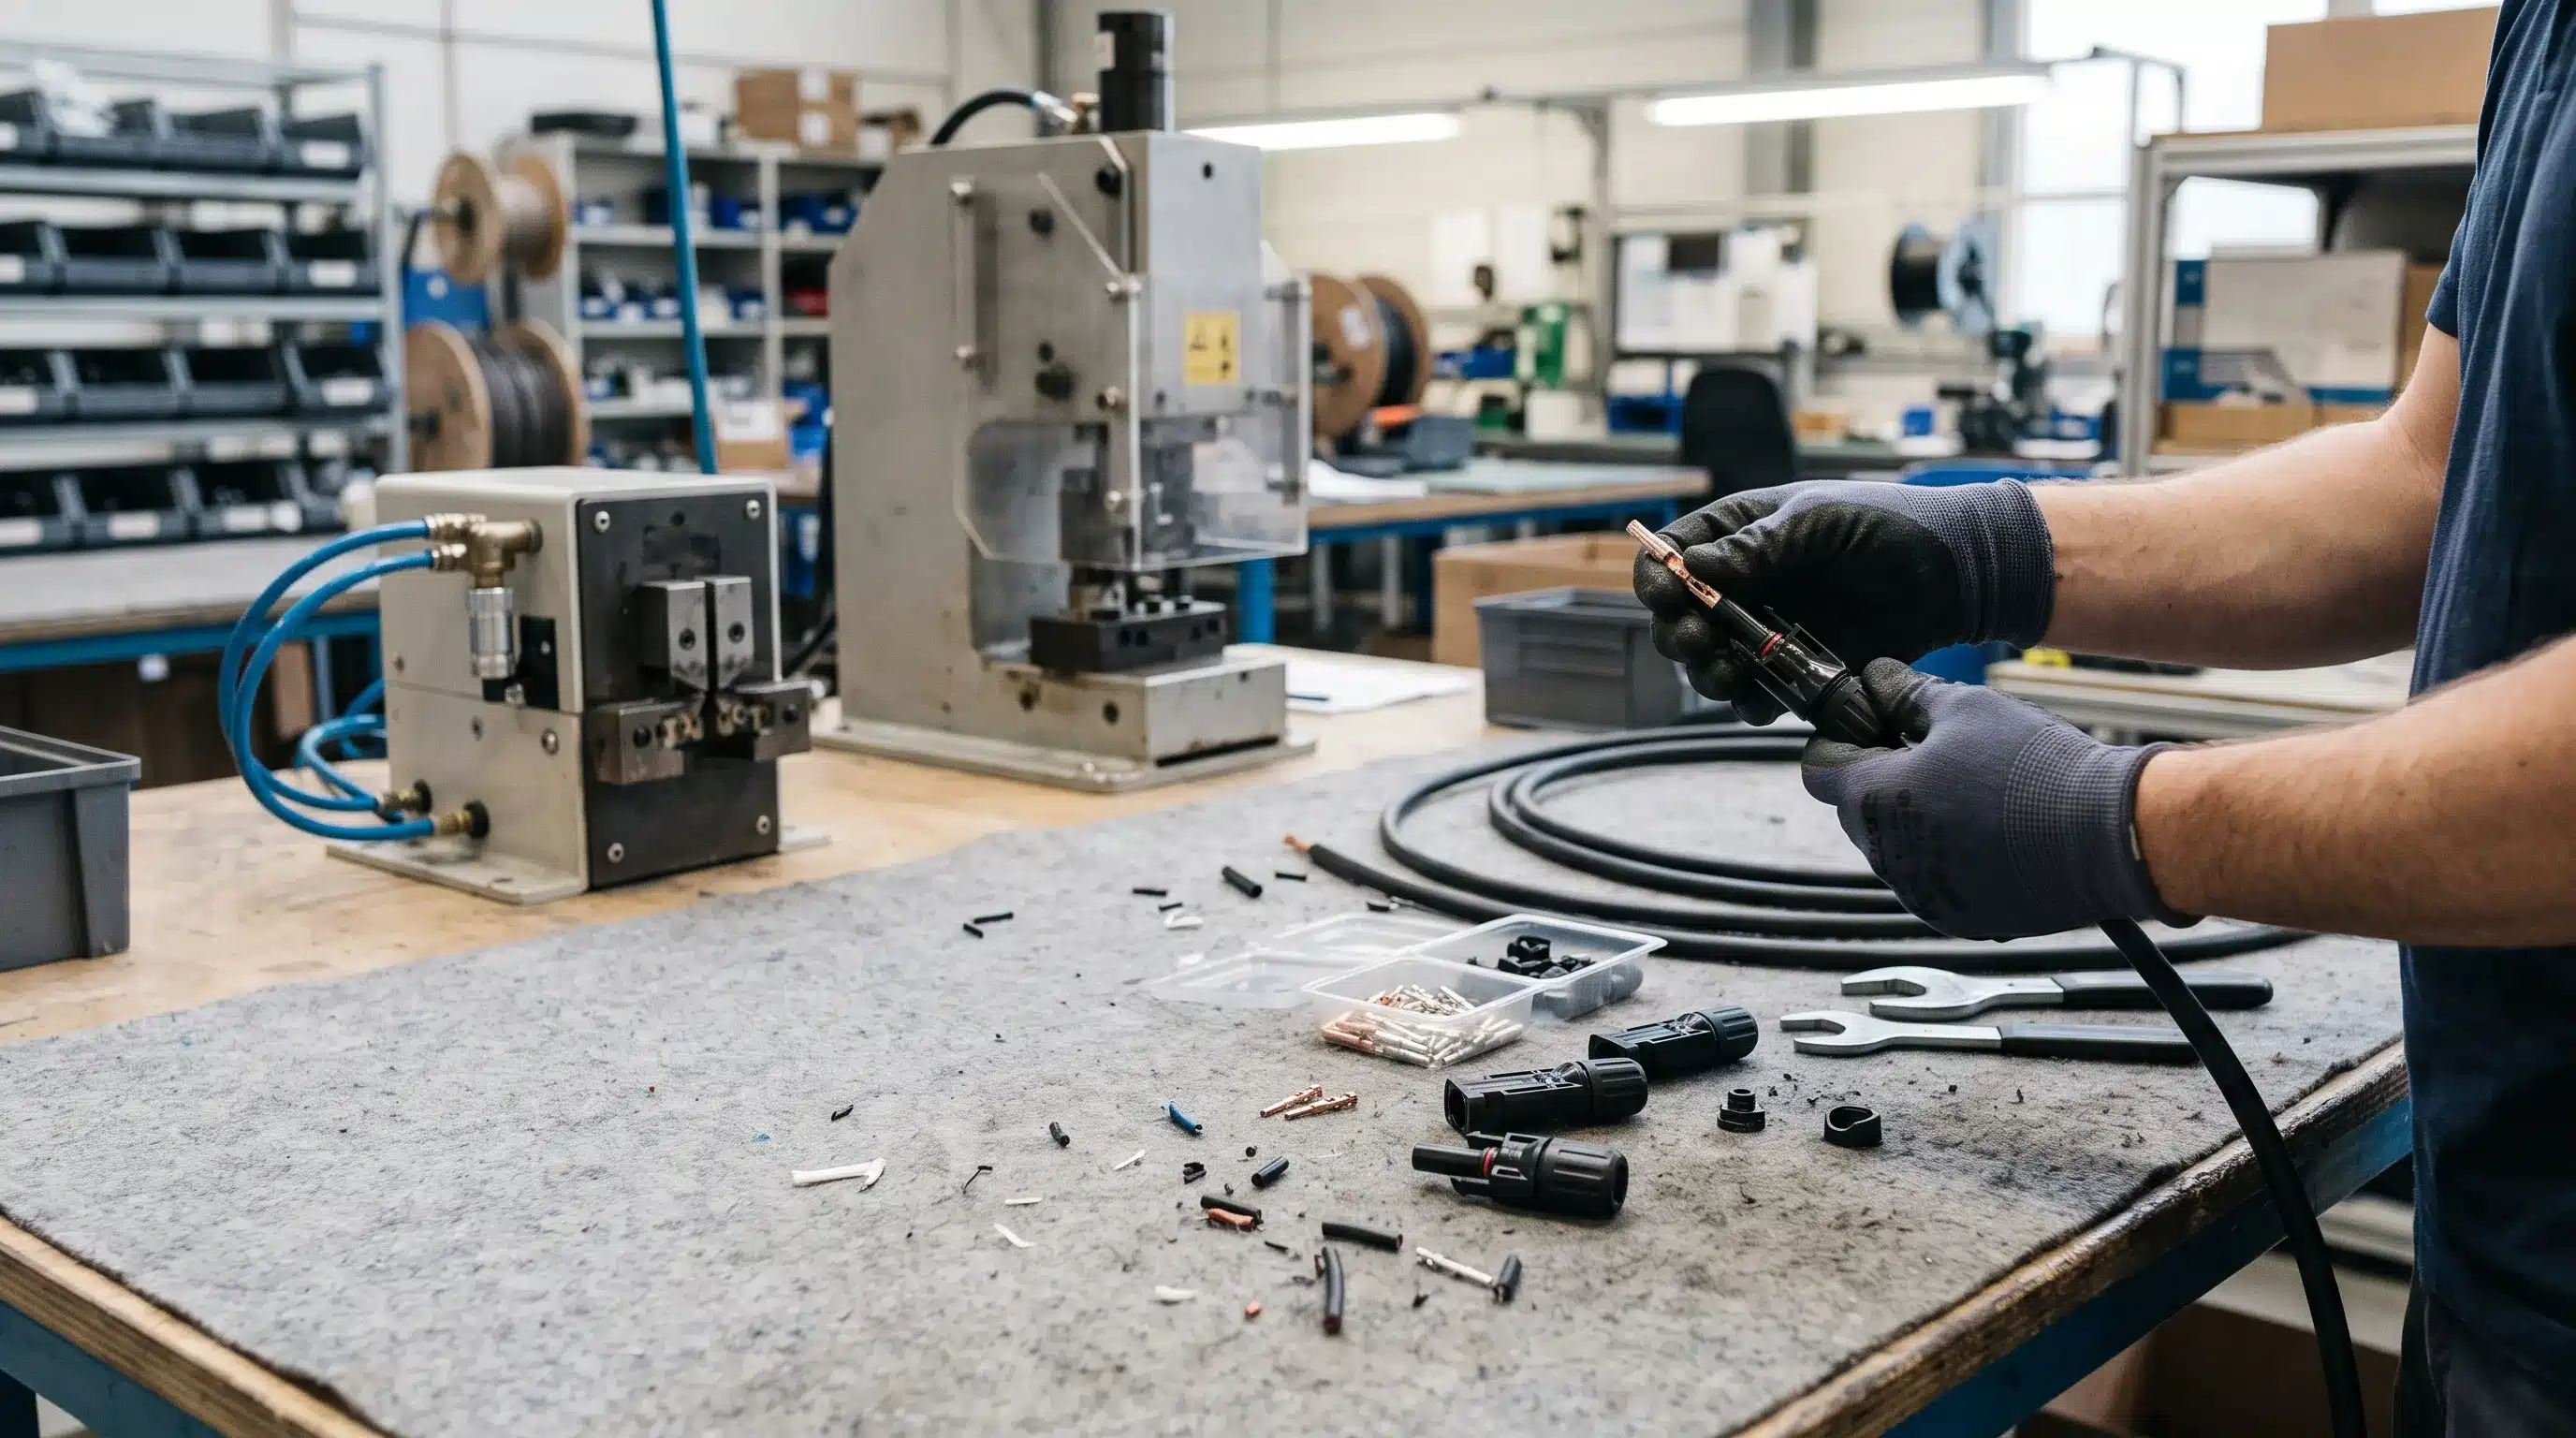
Una conexión conlleva tres costes: la pieza, la mano de obra necesaria para instalarla y el trabajo que hay que realizar tras una conexión defectuosa. El tiempo de montaje del conector es el segundo de ellos, y en un proyecto con 200 000 conexiones, unos pocos segundos por conexión suponen cientos de horas de montaje. Esta página muestra cómo se elabora un estudio de tiempos, publica uno en el que se ha medido un tiempo de 23,4 segundos por extremo terminado y explica cómo interpretar las cifras de un proveedor.
Puntos clave
- En el presupuesto se indica el precio de la pieza. La mano de obra para instalarla se cobra por cada conexión.
- Los tiempos de montaje solo son comparables cuando se especifican el método, el margen y las herramientas.
- Nuestros datos: 23,4 segundos por extremo terminado, seis operaciones, lote LOT-20261007-01, con los datos de extracción y sellado que figuran a continuación.
A quien compra conectores se le facilita un precio unitario, una cantidad mínima de pedido y un plazo de entrega. La cifra que determina los costes de mano de obra del proyecto rara vez aparece, ya que estos corren a cargo del instalador. La diferencia se hace patente más adelante, cuando un equipo que había presupuestado 20 segundos por conexión acaba tardando 40.
| Grupo de costes | ¿Quién suele citarlo? | ¿Qué es lo que lo decide? |
|---|---|---|
| Pieza y utillaje | El proveedor de conectores | Material, recubrimiento, cantidad mínima de pedido, utillaje y troqueles, certificación |
| Mano de obra de instalación | Nadie, a menos que se le pida | Tiempo de montaje multiplicado por la tarifa por persona del equipo |
| Defectos y reelaboración | Nadie | Calidad del engarzado, ajuste del sellado, acabado y trazabilidad de los lotes |
La tercera fila es donde un conector barato acaba saliendo caro. Una terminación reacondicionada supone el coste de la segunda conexión, la pieza retirada, la segunda comprobación del sellado y el tiempo dedicado a tomar la decisión.
El tiempo estándar es el tiempo que necesita un operario cualificado para realizar una operación a un ritmo definido, más un margen para la fatiga y los pequeños retrasos que se suman al tiempo neto observado. Este método pertenece a la rama de la ingeniería industrial dedicada a la medición del trabajo, y un estudio de tiempos y movimientos consiste en la observación directa de un operario con un dispositivo de cronometraje. El número de un proveedor solo es válido si va acompañado de los seis campos que figuran a continuación.
| Campo | Qué significa | Cómo saber que se ha medido y no se ha estimado |
|---|---|---|
| La unidad | Un extremo terminado, o un conjunto completo con dos extremos y una prueba | La cifra se duplica o se reduce a la mitad, dependiendo de la respuesta. |
| Método | Cronometraje continuo de un operador real a lo largo de ciclos repetidos, o una tabla de tiempos predeterminados | El nombre de un método y un recuento de ciclos, no una sola cifra |
| Tiempo neto por operación | El tiempo transcurrido hasta la concesión de la prestación | Valores por operación, ya que el total oculta cuánto tiempo se tarda |
| Subsidio | El porcentaje añadido por fatiga y retraso | Un porcentaje determinado, aplicado en un momento determinado |
| Utillaje y estación | Estación manual, prensa semiautomática, atornillador dinamométrico, dispositivo de ensayo | Un número de un juego de herramientas no se transfiere |
| Contenido del número | Corte, pelado, engaste, sellado, apriete, comprobación, embalaje, manipulación | A menudo se omiten las pruebas y la manipulación |
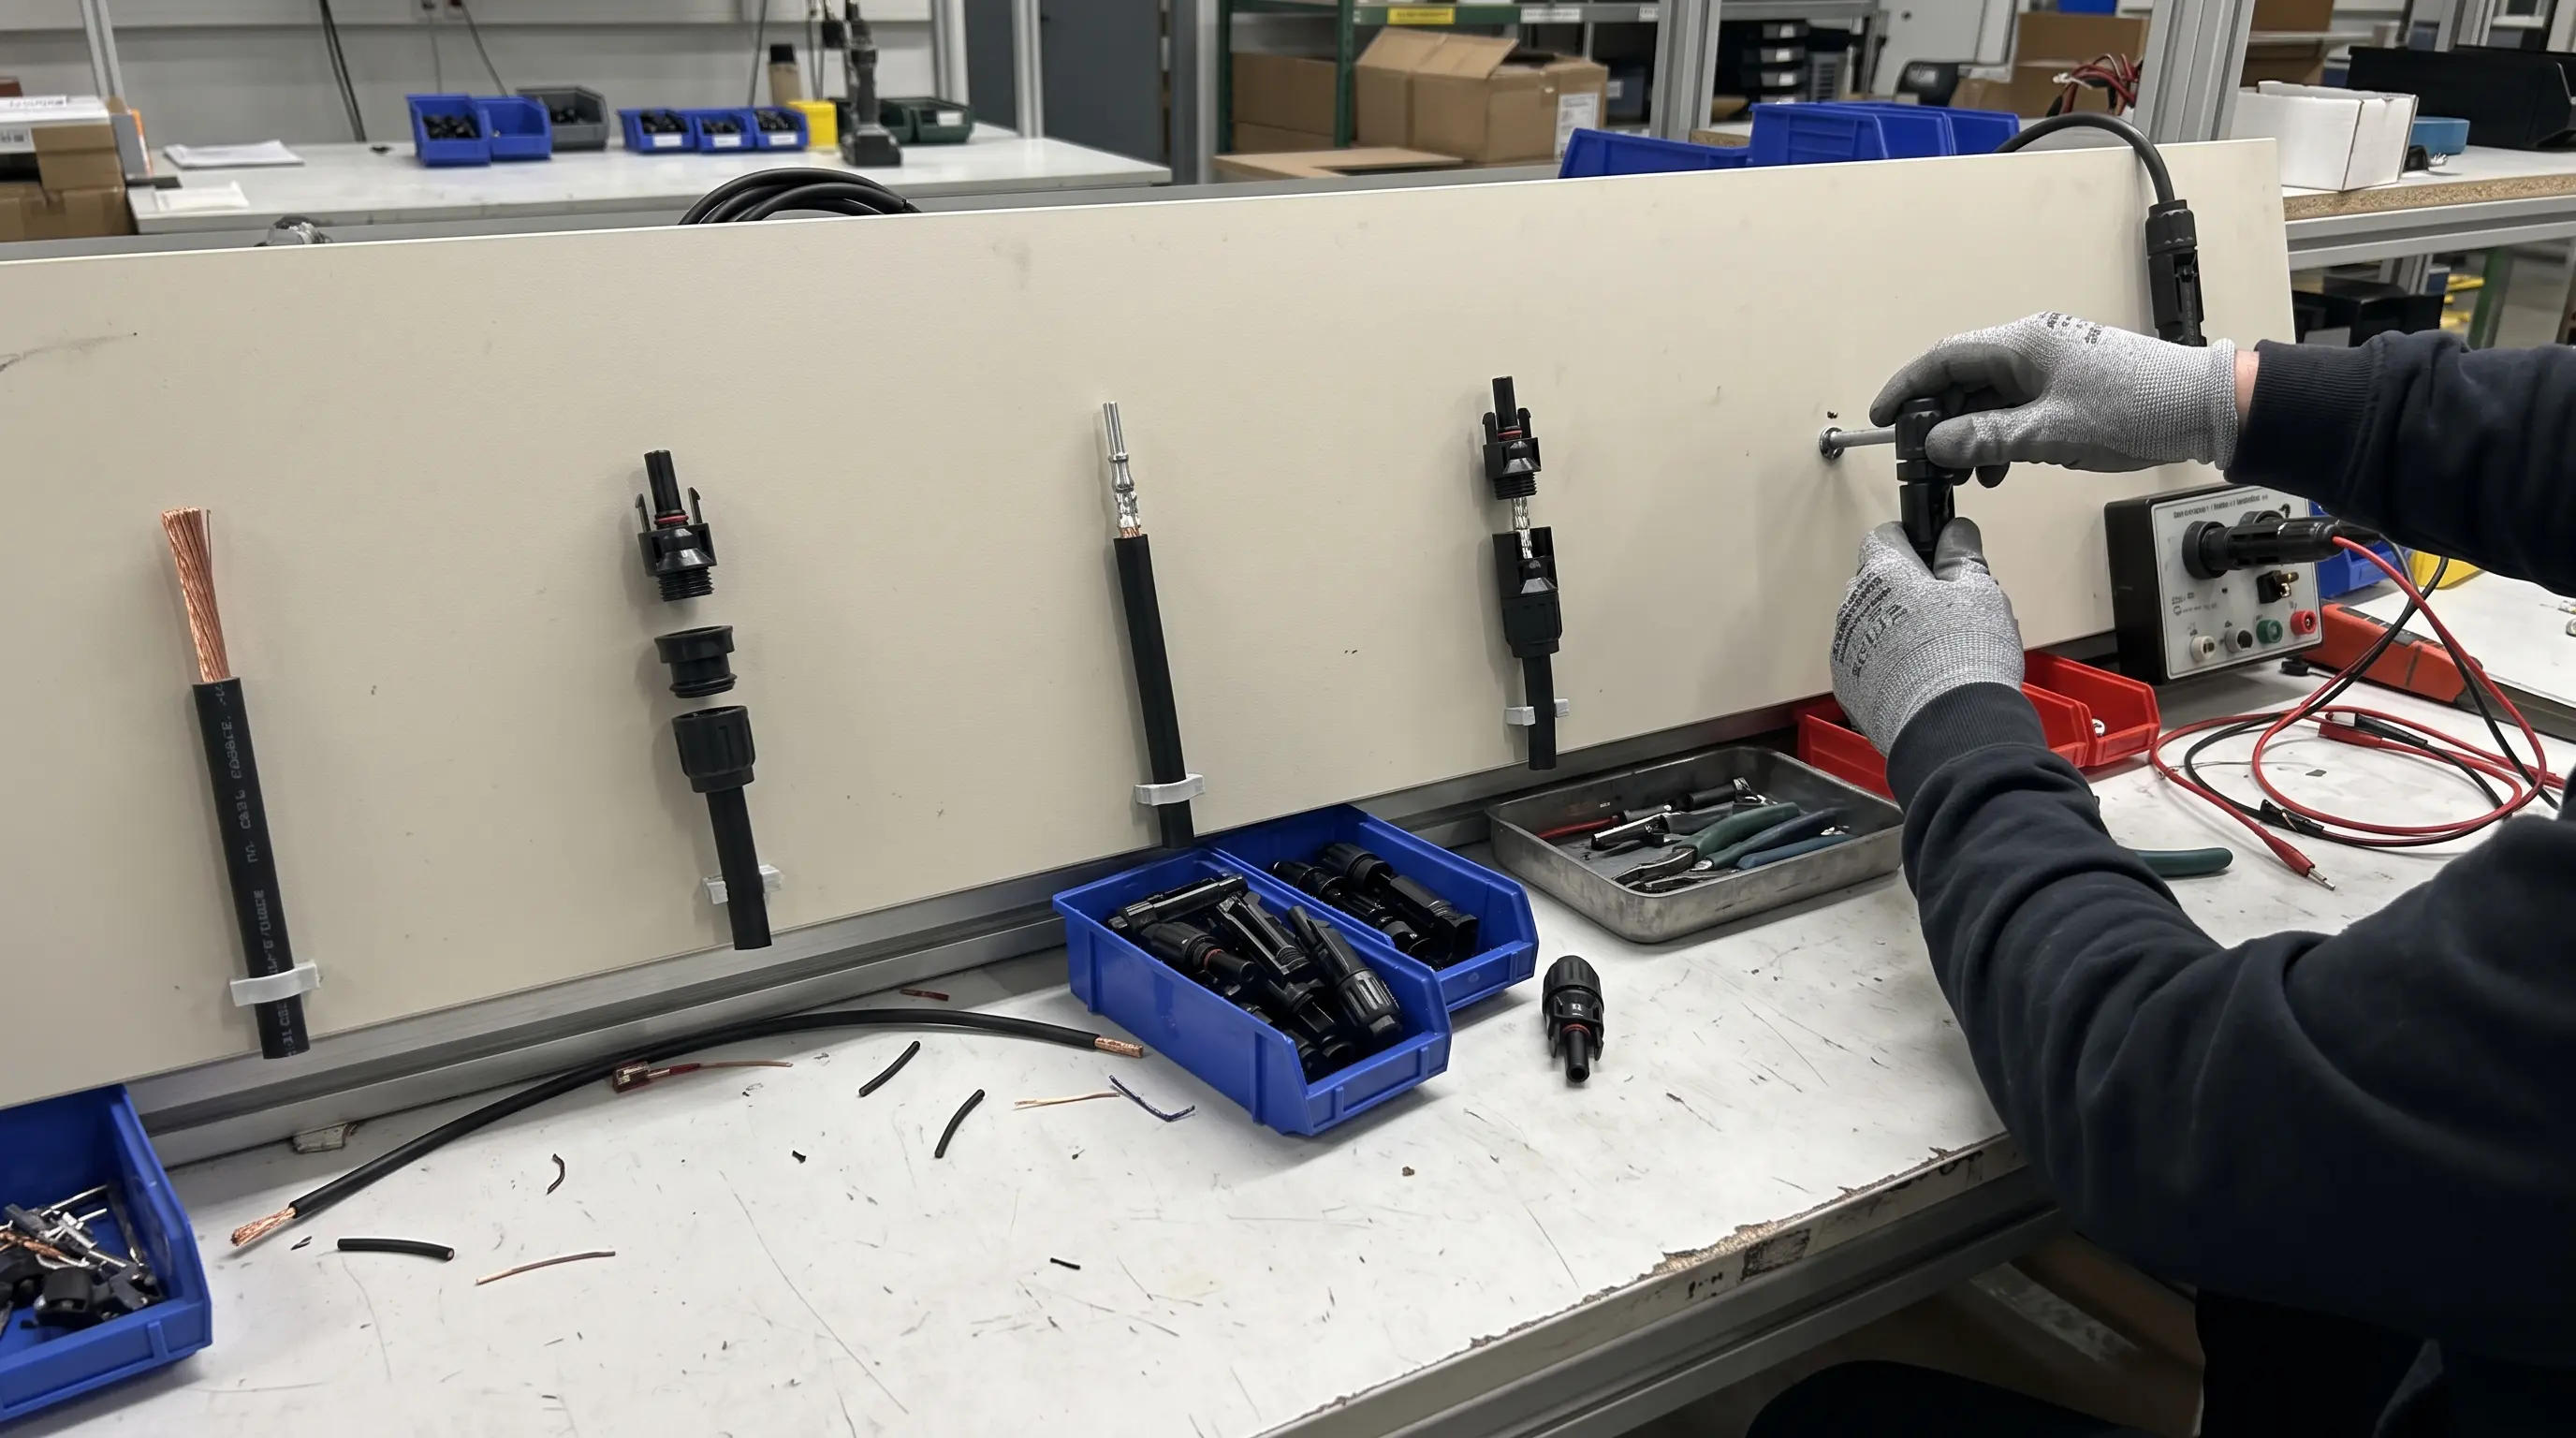
El registro que figura a continuación procede de nuestra línea de producción, lote LOT-20261007-01, con fecha del 7 de octubre de 2026: cronometraje continuo durante diez ciclos, tolerancia de 10% por operación, un extremo de un conjunto de conector sellado en cable solar de 4,0 y 6,0 mm².
| Paso | Funcionamiento | Instrucciones de trabajo y utillaje | Tiempo neto | Hora estándar |
|---|---|---|---|---|
| OP10 | Corte y pelado de cables | Máquina peladora neumática: pelado del revestimiento de 25 mm, pelado del conductor de 7,5 mm | 3,5 s | 3,9 s |
| OP20 | Montaje de las piezas de sellado | La tapa trasera, la garra de sellado y el anillo de sellado de silicona se colocan en ese orden. | 2,8 s | 3,1 s |
| OP30 | Engaste de conductores | Prensa semiautomática con microinterruptor de posición, una carrera del pedal | 4,2 s | 4,6 s |
| OP40 | Inserción de datos de contacto | Se introduce el contacto hasta que el clip haga clic y, a continuación, se retira ligeramente para comprobarlo. | 3,0 s | 3,3 s |
| OP50 | Apretado de la tuerca de la cola | Atornillador eléctrico con par de apriete de hasta 2,5 N·m, con desembrague | 4,5 s | 5,0 s |
| OP60 | Prueba eléctrica | Accesorio específico: resistencia de bucle igual o inferior a 5 mΩ, sin circuitos abiertos ni cortocircuitos | 3,2 s | 3,5 s |
| Un extremo rematado | Trabajos en la línea de flujo, en total | 21,2 s | 23,4 s |
Los tiempos estándar se redondean a 0,1 s, por lo que su suma es 0,08 s superior a 21,2 × 1,10.
La mitad del proceso se reduce a dos pasos: el engarzado y el apriete, ya que ambos cuentan con un ajuste controlado que la máquina debe alcanzar y mantener. El engarzado también constituye la unión eléctrica y mecánica del conjunto. Una unión engarzada es una soldadura en frío entre los hilos y el cuerpo del conector; una unión soldada en un terminal de engaste queda fuera del certificado que cubre el contacto, el cable y la herramienta. Nuestra comparación de terminales fotovoltaicos engarzados y soldados tiene más detalles.
Hay tres factores que influyen en esa cifra, y solo algunos de ellos están bajo el control del proveedor.
| Extremos rematados | Tiempo de montaje: 23,4 s | Tiempo de montaje: 17,5 s |
|---|---|---|
| 10,000 | 65.0 | 48.6 |
| 100,000 | 650.0 | 486.1 |
| 1,000,000 | 6,500.0 | 4,861.1 |
El tiempo de montaje 25% que figura en esa tabla es de 163,9 horas por cada 100 000 conexiones. En un parque fotovoltaico de 120 MW, tanto flotante como en suelo, el cambio en el proceso respecto al método anterior supuso una reducción de ese orden, sin que se produjeran fallos en las conexiones durante los 18 meses posteriores a la entrega. Publicamos el tiempo y no un precio, ya que la tarifa de mano de obra la fijas tú.
Solo merece la pena reducir el tiempo estándar si la unión subyacente sigue estando en buen estado. La remesa sometida a la prueba de tiempo también se sometió a un ensayo de destrucción y se sumergió.
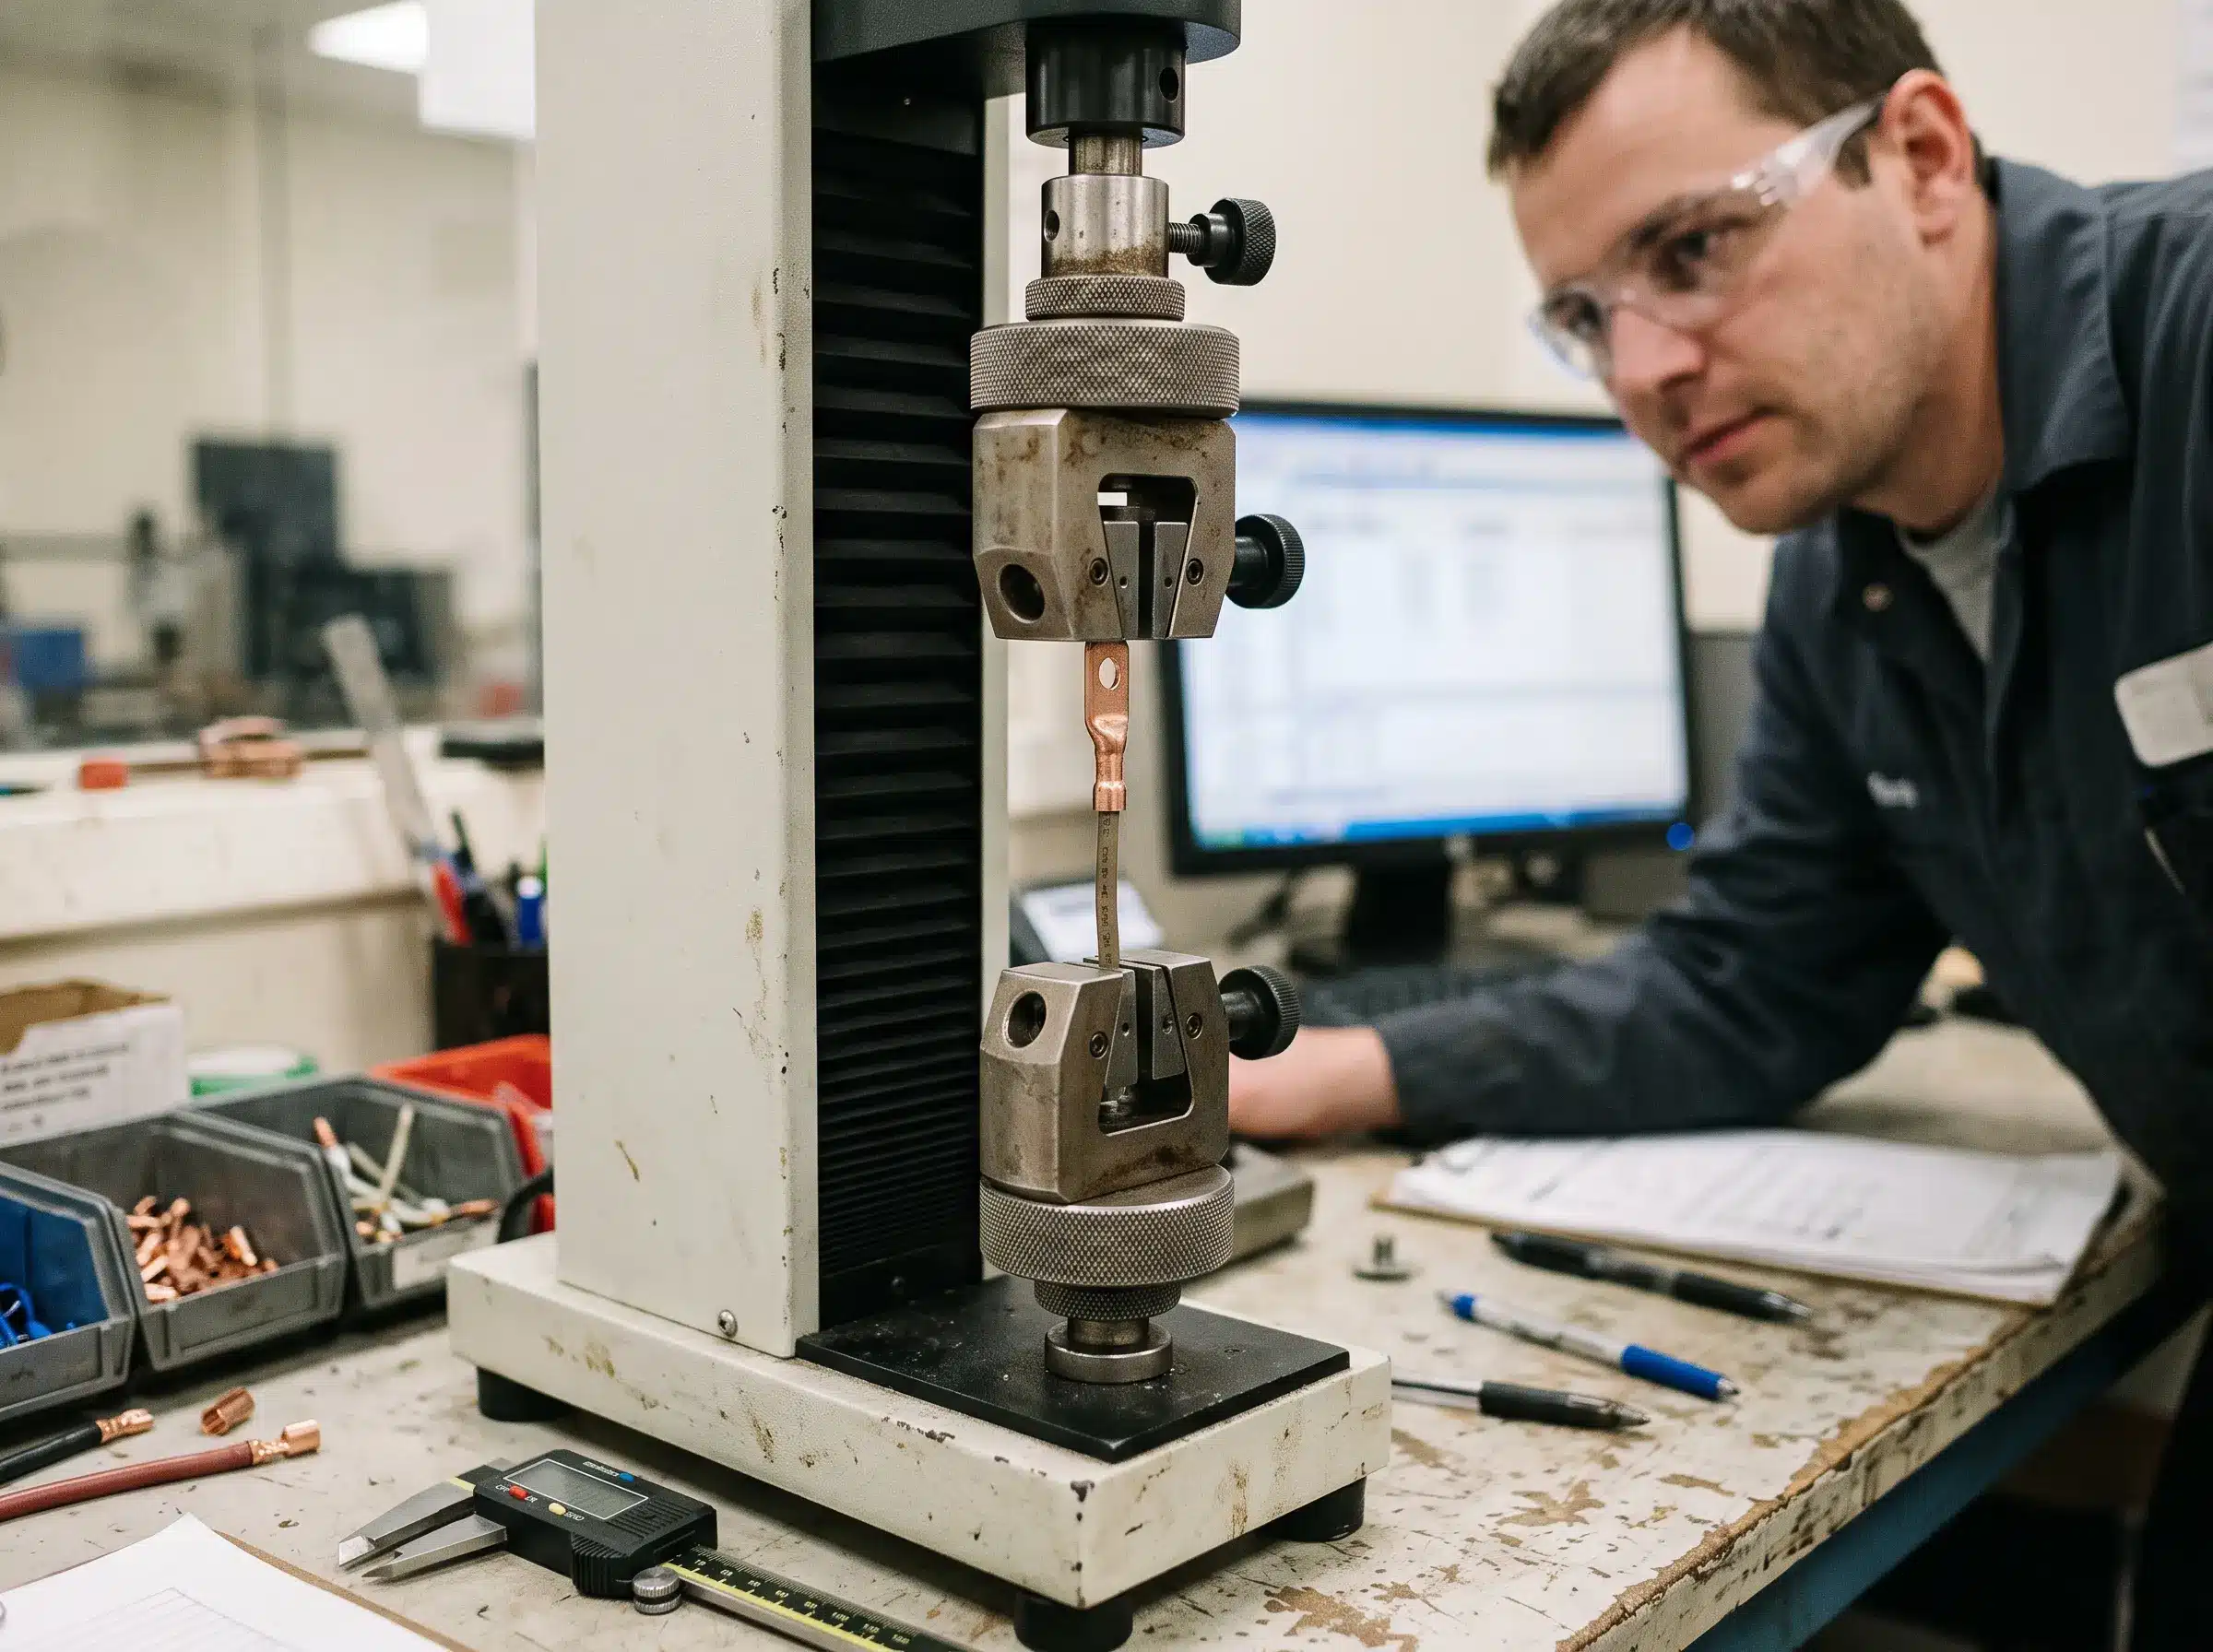
Cinco muestras, tracción axial hasta la rotura a 25 mm/min. Los límites son los valores de tracción publicados para la norma EN 60352-2 con estas secciones transversales: 310 N a 4,0 mm² y 360 N a 6,0 mm². Estos dos mismos tamaños se comparan con la tabla de conductores de la norma UL 486A-486B, que indica 70 lb (311 N) para 12 AWG y 80 lb (356 N) para 10 AWG.
| Muestra | Director de orquesta | Terminal | Ajuste del engarzado | Modo de fallo | Límite | Medido |
|---|---|---|---|---|---|---|
| 1 | 4,0 mm² | Cañón abierto estampado, latón H62, estañado | CH 2,18 mm / CW 3,92 mm | El conductor se rompió por el cuello, fuera del engarzado. | 310 N | 386,4 N |
| 2 | 4,0 mm² | Cañón abierto estampado, latón H62, estañado | CH 2,19 mm / CW 3,90 mm | Los hilos se separan por el borde ondulado, sin que se salgan | 310 N | 372,1 N |
| 3 | 4,0 mm² | Cañón macizo mecanizado, de cobre, chapado en plata | Profundidad de la muesca: 2,45 mm | Se ha sacado el conductor del barril | 310 N | 428,5 N |
| 4 | 6,0 mm² | Cañón abierto estampado, latón H62, estañado | CH 2,52 mm / CW 4,45 mm | El conductor se rompió por el cuello, fuera del engarzado. | 360 N | 492,3 N |
| 5 | 6,0 mm² | Cañón macizo mecanizado, de cobre, chapado en plata | Profundidad de la muesca: 2,80 mm | El conductor se rompió por el cuello, fuera del engarzado. | 360 N | 540,8 N |
Las tres muestras de 4,0 mm² registraron una media de 395,7 N y las dos de 6,0 mm², de 516,5 N, por lo que el valor más bajo de cada grupo se sitúa 20,01 TP3T y 36,81 TP3T por encima de su límite. Tenga en cuenta la discrepancia de tamaños antes de reutilizar las filas de AWG: 4,0 mm² se aproxima más a 11,2 AWG y 6,0 mm² a 9,4 AWG, por lo que la tabla métrica es la referencia adecuada. La muestra 3 alcanzó los 428,5 N, por encima de su límite, pero el conductor salió del cilindro en lugar de romperse fuera de él, y una regla de aceptación que solo tenga en cuenta la fuerza aprobará ambos patrones. Una certificación solicitada puede verificarse en UL Product iQ.
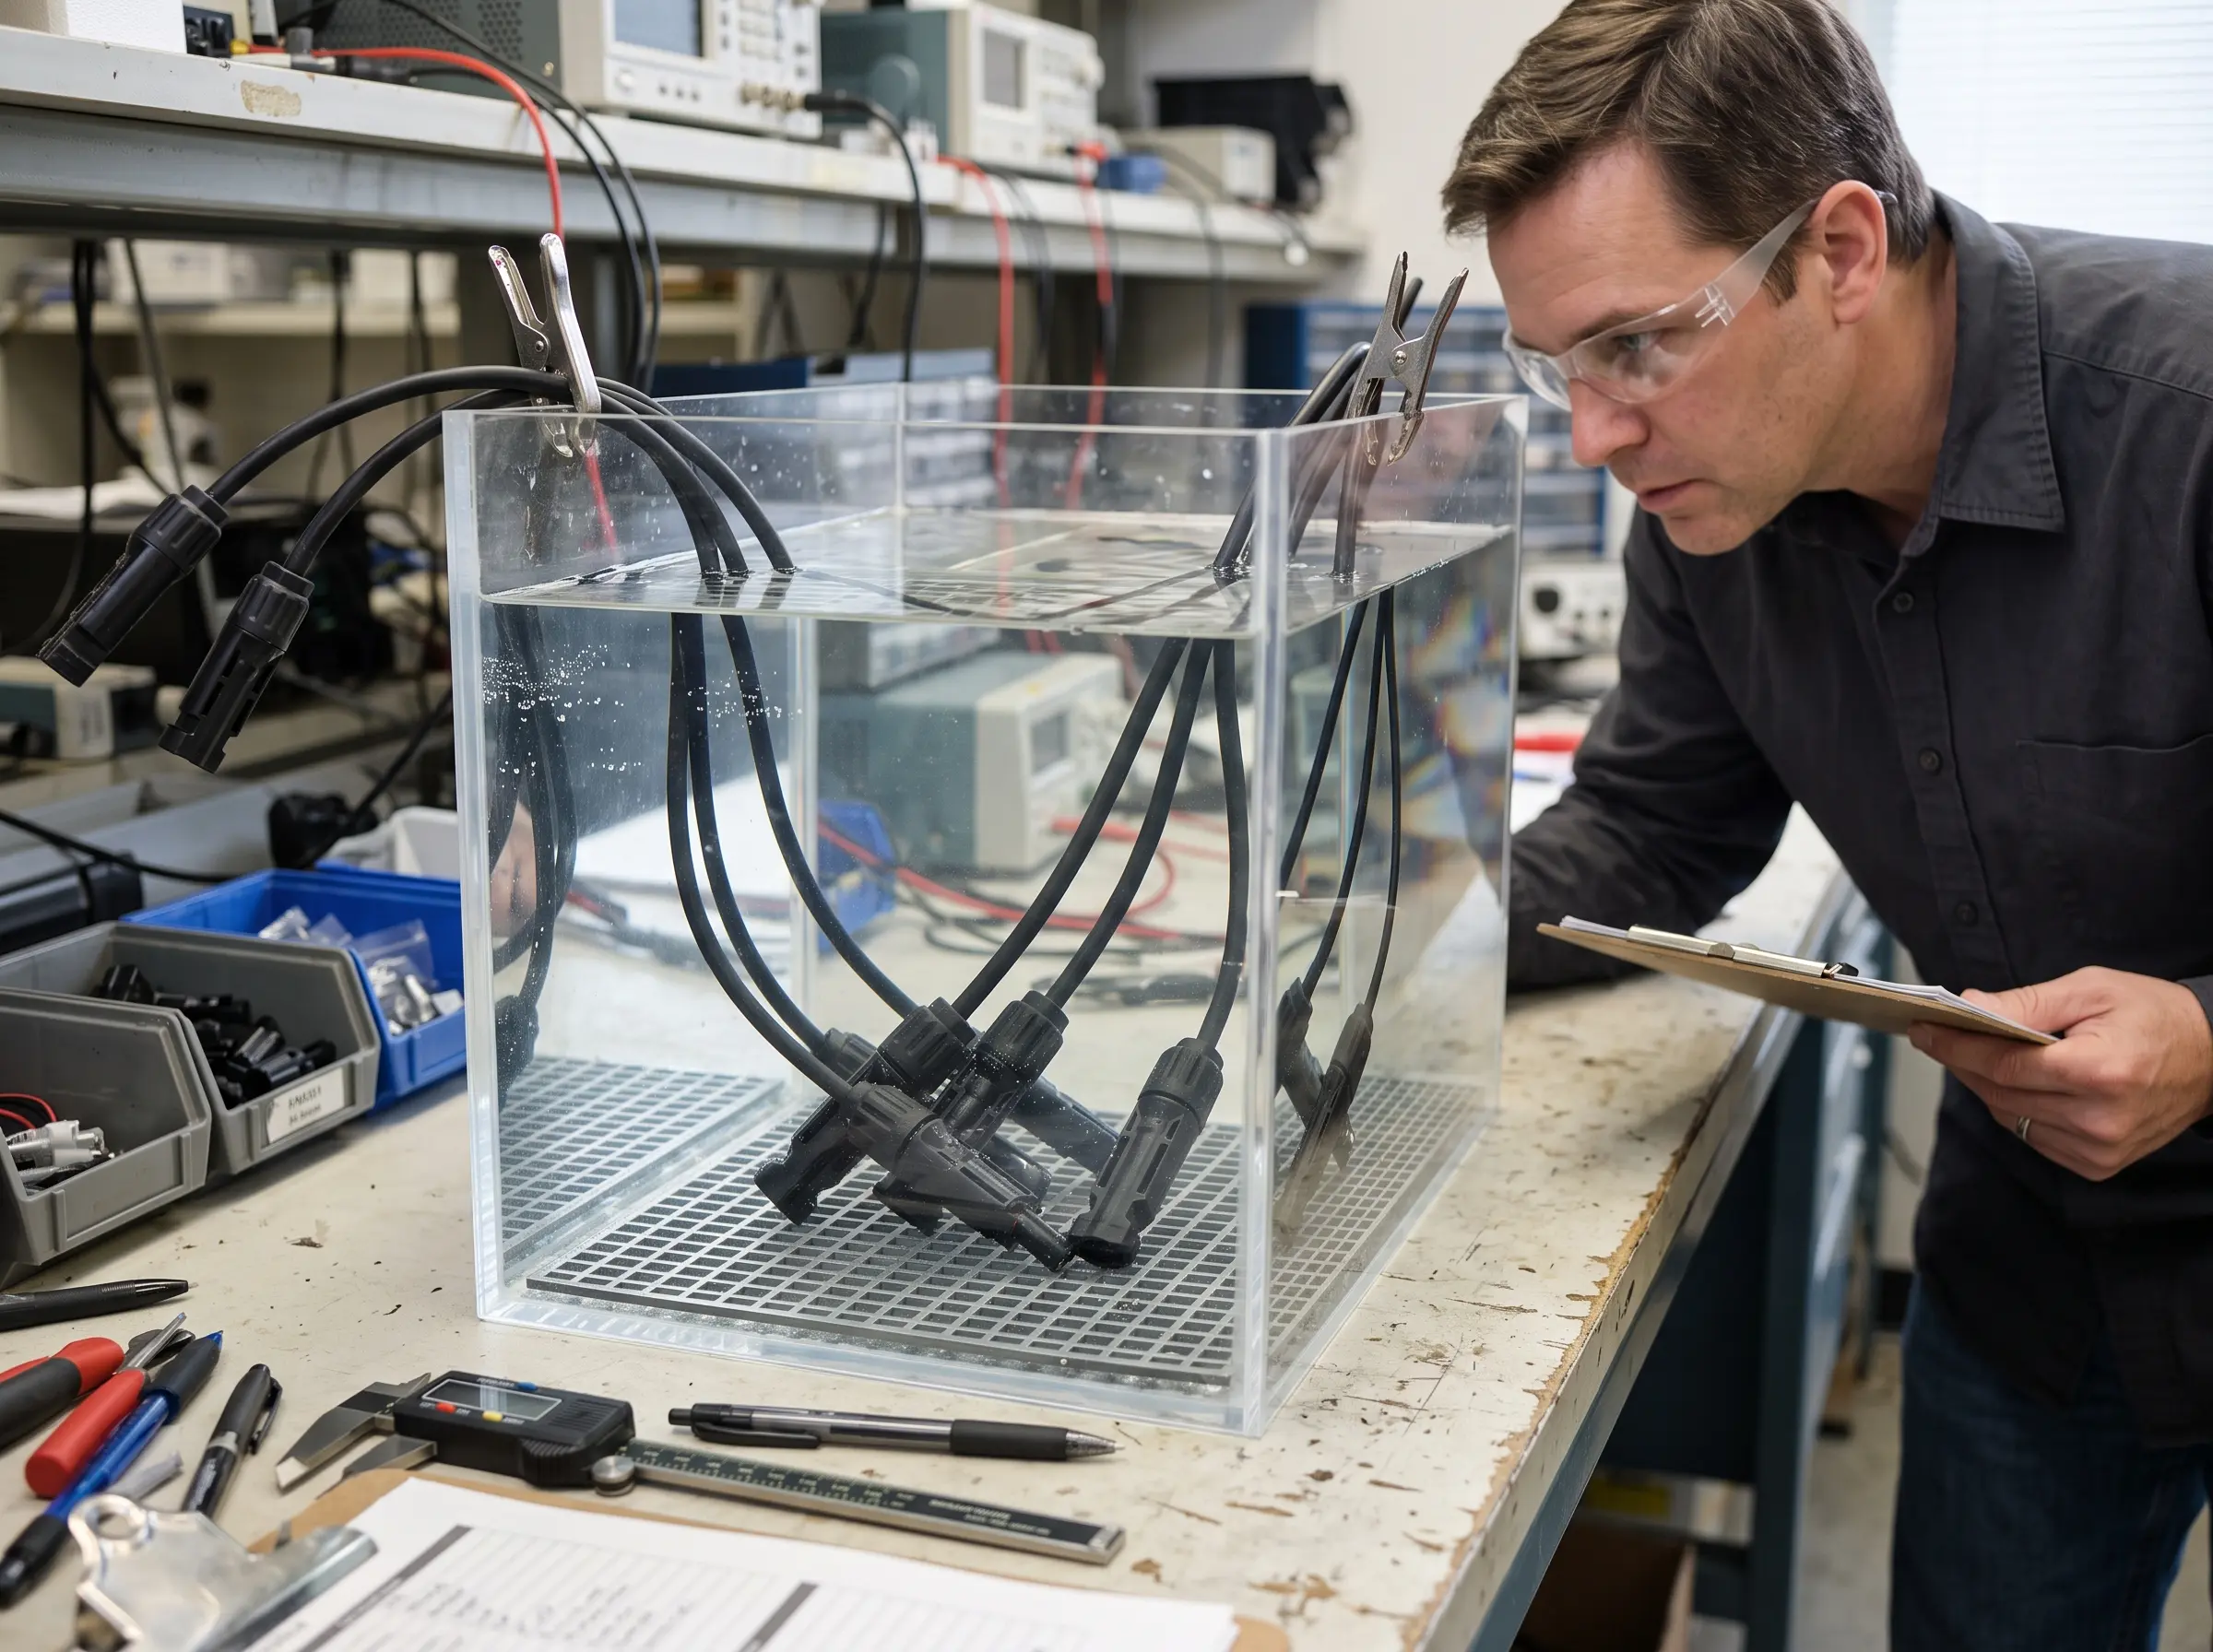
Cinco muestras ensambladas, inmersión estática a 1,5 m durante 24 horas, resistencia de aislamiento a 500 V CC según un criterio interno de 100 MΩ.
| Ejemplo | Descripción | Par de la cola | Antes de la inmersión | Tras 24 h | Inspección interna |
|---|---|---|---|---|---|
| 1 | Conector macho y hembra a juego, diámetro exterior del cable: 7,8 mm | 2,5 N·m | superior a 500 MΩ | superior a 500 MΩ | Cavidad seca, sin rastros de agua |
| 2 | Conector macho y hembra a juego, diámetro exterior del cable: 8,2 mm | 2,5 N·m | superior a 500 MΩ | superior a 500 MΩ | Cavidad seca, sin rastros de agua |
| 3 | Toma roscada para paneles con junta tórica de silicona | 2,0 N·m | superior a 500 MΩ | 450 MΩ | La ranura de sellado debe quedar lisa y seca |
| 4 | Tipo de encaje a presión sin tornillos, con pestillo de cierre | no procede | superior a 500 MΩ | superior a 500 MΩ | Papel absorbente en seco |
| 5 | Conjunto de salida para el almacenamiento de energía | 3,0 N·m | superior a 500 MΩ | superior a 500 MΩ | No hay condensación en los pines |
La norma IEC 60529 define el código IP y el método, mientras que la profundidad y la duración las declara el fabricante. Una muestra que resiste a 1,5 m durante 24 h ha cumplido la condición con la que se sometió a ensayo, y ese resultado no amplía la clasificación a otro diámetro de cable ni a una mitad sin acoplar. La muestra 3 es la única cuyo valor descendió, hasta 450 MΩ, aunque sin salir del criterio establecido.
Estos registros muestran que el tiempo estándar no se consiguió reduciendo el engarzado ni omitiendo la comprobación del sellado. Cinco muestras de un lote constituyen un muestreo de producción, similar a las comprobaciones que realiza un comprador antes de aprobar un pedido. Un ensayo de tipo es un procedimiento distinto, que se lleva a cabo según las normas de sistemas de conectores IEC 62852 y UL 6703, las cuales certifican conjuntamente un contacto, un tamaño de cable y una herramienta de engaste. Nuestro página de control de calidad enumera las comprobaciones que hay detrás de este registro.
| Si tu prioridad es | Empieza por aquí, mejor |
|---|---|
| Aprobar una muestra antes de realizar el pedido | Pruebas de muestras de conectores: qué hay que comprobar antes de dar el visto bueno |
| Redactar la solicitud de presupuesto de forma que las respuestas sean útiles | Lista de comprobación para solicitudes de presupuesto de conectores: los campos que deben rellenar los proveedores |
| Cómo encontrar la familia de conectores a la que se refiere este registro | Conectores solares PV4 compatibles con MC4 |
Cuando es necesario volver a abrir una conexión para realizar tareas de mantenimiento, el tiempo de montaje es menos importante que el procedimiento de reapertura. Cuando el coste de un fallo es elevado y el equipo de trabajo no está bajo tu control, un conjunto de cables premontado permite realizar el trabajo en una línea controlada.
Las tablas proceden del control de calidad de la producción de PVLinkTech, lote LOT-20261007-01, y fueron sometidas a pruebas el 7 de octubre de 2026 a 23,5 °C y 54% de humedad relativa por el inspector QC-03. Las tres tablas están disponibles para su descarga.
Las normas aparecen enumeradas por nombre y número, en lugar de aparecer como enlaces:
Todas las páginas se consultaron el 7 de octubre de 2026. Los límites de aceptación se cotejaron con dos reproducciones publicadas de la tabla de la norma EN 60352-2 y de la tabla de las normas UL 486A y 486B.
No hay una cifra concreta. Depende de las piezas, las herramientas, el cable y de si se incluyen las pruebas. Un conector de dos piezas en un cable preparado puede terminarse en segundos, mientras que un conjunto sellado con varias piezas de sellado, una tuerca trasera apretada con el par adecuado y una prueba eléctrica 100% lleva más tiempo. El récord en este caso es de 23,4 segundos por extremo terminado.
Solo si la unión situada detrás aguanta. Un proceso que resulta rápido —ya sea porque se ha prescindido de la prueba o porque se ha simplificado el sellado— traslada los costes de la línea al terreno, donde una repetición de la operación supone una segunda conexión, además del trabajo que conlleva localizar la avería. Compara la rapidez con los registros de extracción y sellado del mismo lote.
El método habitual consiste en realizar un cronometraje continuo con un cronómetro a lo largo de ciclos repetidos. Un observador sigue a un operario durante diez o más ciclos, registra el tiempo neto de cada operación y, a continuación, añade un margen establecido para tener en cuenta la fatiga y los retrasos. Los sistemas de tiempo predeterminados, por su parte, estiman el tiempo necesario para realizar el mismo trabajo a partir de tablas de movimientos elementales.
No. Cinco muestras por característica constituyen un muestreo de producción, y esto demuestra que el proceso se centró en el día en que se llevó a cabo. La homologación de un sistema de conectores suele basarse en un ensayo de tipo conforme a las normas de conectores, con un conjunto definido de muestras, en el que el tamaño del cable y la herramienta de engaste forman parte de la homologación.
Normalmente no. El precio unitario cubre la pieza, y la mano de obra de montaje corre a cargo de quien la instala. Esto cambia cuando el proveedor entrega un conjunto de cables ya montado, ya que, en ese caso, el tiempo de producción ya está incluido en el precio. La comparación válida pasa a ser el coste de instalación por conexión.
Envía los datos sobre la estructura del cable, la familia de conectores y la cantidad anual a través de la página de presupuestos. Le facilitaremos el tiempo de montaje registrado para el número de pieza que seleccione, la herramienta y el troquel con los que se ha homologado, así como los registros del lote correspondientes.
Solicita un presupuesto para un conector estanco
CREEMOS JUNTOS TU SOLUCIÓN DE CONEXIÓN
Indíquenos su aplicación, las especificaciones y la cantidad estimada. Nuestro equipo le recomendará una solución de conectores adecuada y le facilitará un presupuesto.
Pedidos mínimos reducidos · OEM y ODM · Asistencia en la selección de productos · Respuesta rápida a las solicitudes de presupuesto